Introduction
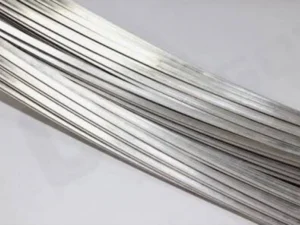
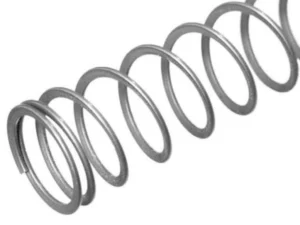
Dans la fabrication de fil plat en acier à ressort de précision, la structure du laminoir ne constitue qu’un élément pour obtenir des produits de qualité supérieure. La conception des rouleaux de laminage détermine directement l’écoulement du métal, la précision dimensionnelle, la qualité des arrêtes, l’état de surface et la stabilité de production.
Sur les aciers à ressort à haute teneur en carbone et alliés, une conception inadaptée des rouleaux peut engendrer des défauts : déformation hétérogène, fissurations des arrêtes, contraintes résiduelles excessives et instabilité des dimensions.
Un procédé de laminage de fil plat performant repose sur une maîtrise complète de plusieurs paramètres clés :
- Choix du diamètre des rouleaux
- Géométrie des gorges
- Conception des programmes de passes
- Performances du matériau des rouleaux
- Répartition de la pression de contact
Les systèmes de laminage de précision modernes associent une conception avancée des rouleaux à la régulation servo, aux mesures en ligne et aux technologies de réglage automatique pour garantir une production homogène.
Sky Bluer Environmental Technology Co., Ltd. (CRM) élabore des solutions de laminage de précision sur mesure pour les fabricants de fil plat en acier à ressort du monde entier, en optimisant chaque composant du laminage depuis l’alimentation du fil jusqu’au contrôle dimensionnel final.
Importance de la conception des rouleaux dans le laminage du fil plat
Pendant le laminage à froid, le rouleau est l’élément en contact direct qui transmet la force de déformation au matériau. La conception des rouleaux influe sur l’ensemble des critères de production :
| Facteur | Influence exercée |
|---|---|
| Diamètre du rouleau | Force de laminage et stabilité de la déformation |
| Conception des gorges | Écoulement du métal et forme finale du profil |
| Géométrie des passes | Rendement de la réduction |
| Matériau du rouleau | Résistance à l’usure et état de surface du produit |
| Finition de surface | Aspect du fil et comportement du frottement |
Contrairement au laminage des bandes d’acier classiques, le laminage de fil plat de précision impose un contrôle extrêmement rigoureux car le produit fini doit respecter des tolérances dimensionnelles très serrées.
Spécifications habituelles du fil plat en acier à ressort
| Paramètre | Exigence standard |
|---|---|
| Tolérance d’épaisseur | ±0,005–0,01 mm |
| Tolérance de largeur | ±0,01 mm |
| Maîtrise du rayon des arrêtes | Géométrie R stable |
| Rugosité de surface | Ra ≤0,8 μm |
| Rectitude | ≤3/1000 mm |
C’est pourquoi la conception des rouleaux représente un enjeu technologique central.
Principes de choix du diamètre des rouleaux
Le diamètre des rouleaux est l’un des paramètres déterminants du laminage de précision.
Avantages des rouleaux de grand diamètre
- Meilleure stabilité du laminage
- Réduction de la déformation élastique du rouleau
- Homogénéité de l’épaisseur améliorée
Inconvénients des rouleaux de grand diamètre
- Force de laminage plus importante
- Encombrement de l’équipement accru
- Consommation énergétique supérieure
Avantages des rouleaux de petit diamètre
- Meilleur rendement de déformation
- Force de laminage réduite
- Meilleure capacité de morsure du fil
Inconvénients des rouleaux de petit diamètre
- Flèche de déflexion du rouleau plus importante
- Moins de stabilité dimensionnelle
| Diamètre du rouleau | Points forts | Domaines d’application |
|---|---|---|
| Petit diamètre | Haut rendement de réduction | Laminage de fil fin |
| Diamètre moyen | Équilibre force/précision | Fabrication de fil plat |
| Grand diamètre | Grande stabilité | Passes à forte réduction |
Pour la production de fil plat en acier à ressort de précision, le diamètre des rouleaux doit être défini en fonction :
- De la résistance du matériau
- Du diamètre du fil d’entrée
- Du taux de réduction visé
- Des tolérances finales exigées
- Des contraintes de force de laminage
Conception des gorges pour le laminage du fil plat
La géométrie des gorges dicte la manière dont le fil rond se transforme progressivement en profil plat fini. Une gorge mal conçue peut entraîner :
- Débordement du métal
- Dilatation latérale hétérogène
- Fissurations des arrêtes
- Défauts de surface
Une succession de passes professionnelles se décompose en trois étapes distinctes.
Passes de dégrossissage
Objectifs :
- Instaurer une déformation stable
- Transformer la section ronde en profil intermédiaire
Caractéristiques :
- Fort potentiel de réduction
- Maîtrise contrôlée de l’écoulement du métal
Passes intermédiaires
Objectifs :
- Augmenter progressivement la largeur
- Réduire l’épaisseur du fil
- Façonner les arrêtes de manière homogène
Passes de finition
Objectifs :
- Atteindre les dimensions finales cibles
- Améliorer la qualité de surface
- Stabiliser la géométrie du profil
Paramètres clés de conception des gorges
| Paramètre | Rôle technique |
|---|---|
| Rayon de gorge | Détermine la forme des arrêtes |
| Profondeur de gorge | Contrôle le remplissage métallique |
| Angle de gorge | Régule l’écoulement latéral du métal |
| Jeu de fonction | Évite le surremplissage de la gorge |
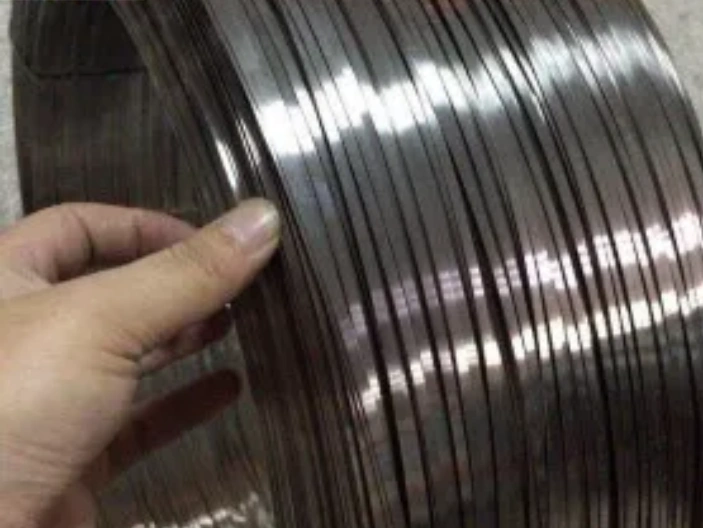
Sur le fil plat en acier à ressort, la géométrie des gorges doit également intégrer les contraintes de mise en forme finale du ressort.
Conception des passes et maîtrise de l’écoulement du métal
La conception des passes est étroitement liée à l’optimisation des taux de réduction. Une géométrie de passes bien pensée permet :
- Une déformation uniforme du fil
- Une diminution des contraintes internes
- Des propriétés mécaniques stables
Les ingénieurs de laminage doivent prendre en compte trois points essentiels.
Dilatation latérale du métal
Pendant le laminage du fil plat, le métal se dilate naturellement sur les côtés. Sans maîtrise de cette dilatation :
- La tolérance sur la largeur se dégrade
- La forme des arrêtes devient irrégulière
Maîtrise du point neutre
Le point neutre définit la transition entre glissement avant et glissement arrière du fil sur le rouleau. Une conception erronée entraîne :
- Augmentation du frottement superficiel
- Usure accélérée des rouleaux
- Apparition de défauts sur le produit fini
Répartition des taux de réduction
La déformation doit être répartie sur plusieurs passes pour limiter l’écrouissage localisé.
| Type de passe | Plage de taux de réduction |
|---|---|
| Dégrossissage | 15–25 % |
| Intermédiaire | 10–20 % |
| Finition | 5–10 % |
Les passes finales demandent une précision maximale car elles conditionnent la qualité du produit fini.
Choix du matériau des rouleaux pour le laminage des aciers à ressort
Le matériau constituant les rouleaux détermine directement leur durée de vie et la qualité du fil produit. Les aciers à ressort haute résistance nécessitent des rouleaux dotés de :
- Grande dureté
- Excellente résistance à l’usure
- Stabilité de la surface de contact
- Bonne tenue à la fatigue
Matériaux courants pour rouleaux de laminage
| Matériau du rouleau | Caractéristiques | Domaines d’application |
|---|---|---|
| Acier à outils | Haute dureté | Laminage de précision général |
| Acier rapide (HSS) | Très bonne résistance à l’usure | Lignes de production à haut débit |
| Carbure de tungstène | Résistance extrême à l’usure | Applications ultra-précises |
| Acier allié spécial | Performances équilibrées | Solutions personnalisées |
Pour la fabrication d’aciers à ressort à haute teneur en carbone, les rouleaux en carbure de tungstène sont privilégiés sur les passes de finition : ils conservent une géométrie stable sur de longues séries de production.
Finition de surface des rouleaux et qualité du fil fini
L’état de surface des rouleaux se reporte directement sur le fil laminé. Une surface dégradée des rouleaux provoque :
- Rayures longitudinales
- Marques superficielles
- Aspect mat ou irrégulier
- Risque accru de fissures de fatigue
Les rouleaux de laminage de précision doivent satisfaire plusieurs exigences :
- Rectification extrêmement précise
- Rugosité de surface calibrée
- Géométrie stable dans le temps
Spécifications de surface des rouleaux
| Paramètre | Valeur cible |
|---|---|
| Rugosité de surface des rouleaux | Ra 0,2–0,6 μm |
| Précision dimensionnelle | Niveau micrométrique |
| Précision du profil | Adaptée aux tolérances du produit |
Des rouleaux de haute qualité sont indispensables pour fabriquer des composants élastiques, où tout défaut de surface réduit la durée de vie en fatigue.
Intégration de la conception des rouleaux au système de laminage de précision
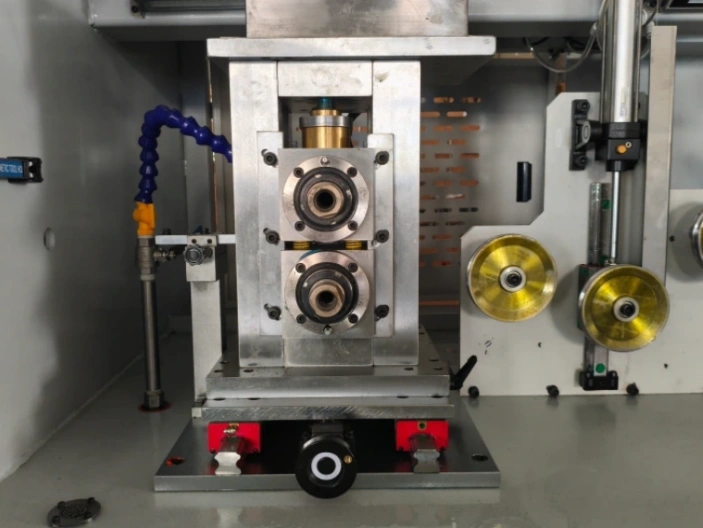
La performance d’un laminoir ne dépend pas uniquement de sa structure mécanique principale. La conception des rouleaux, le choix de leur matériau et la géométrie des passes sont des paramètres critiques qui agissent sur la précision dimensionnelle, la qualité de surface et la stabilité de production du fil plat.
Les systèmes de laminage CRM modernes regroupent plusieurs modules complémentaires :
| Module du système | Fonction |
|---|---|
| Rouleaux de précision | Réalisation des déformations calibrées |
| Réglage servo | Contrôle automatique de l’entrefer des rouleaux |
| Système de mesure laser | Inspection dimensionnelle en ligne |
| Commande PLC | Optimisation automatique du procédé |
| Régulation en boucle fermée | Garantir une production stable et homogène |
Influence de la conception des rouleaux sur le contrôle qualité
Une conception optimisée des rouleaux permet de conserver des tolérances d’épaisseur, une finition de surface et une qualité des arrêtes constantes tout au long de la production continue de fil plat. C’est un critère essentiel pour garantir des performances mécaniques uniformes sur l’ensemble des bobines.
Indicateurs de contrôle qualité pilotés par la conception des rouleaux :
- Écart d’épaisseur
- Précision de la largeur
- Rayon des arrêtes
- Rugosité superficielle
- Rectitude du fil
Conception avancée des rouleaux adaptée aux applications des aciers à ressort
Chaque secteur d’usage impose une stratégie de conception des rouleaux spécifique.
Ressorts de soupape automobiles
Exigences clés :
- Excellente résistance à la fatigue
- Dimensions parfaitement stables
- Finition de surface irréprochable
Ressorts industriels de précision
Exigences clés :
- Élasticité constante sur toute la production
- Géométrie du profil rigoureusement respectée
- Performances fiables sur le long terme
Composants élastiques électroniques
Exigences clés :
- Dimensions extrêmement précises
- Surface parfaitement lisse
- Variations minimales du profil
Les ingénieurs CRM concevoient des solutions de laminage adaptées à chaque cas, en tenant compte :
- De la nuance du matériau
- De la géométrie du produit fini
- De la vitesse de production
- Des exigences de précision
Foire aux questions (FAQ)
- Pourquoi la conception des rouleaux est primordiale dans le laminage de fil plat de précision ? La conception des rouleaux régule l’écoulement du métal pendant la déformation. Elle agit directement sur la précision de l’épaisseur, la qualité des arrêtes, l’état de surface et la stabilité de la production.
- Comment le diamètre des rouleaux influe sur la qualité du fil plat ? Le diamètre des rouleaux détermine la force de laminage, la flèche de déflexion et la stabilité de la déformation. Un choix adapté permet de conserver des dimensions constantes et de limiter les défauts.
- Quel matériau de rouleau convient à la production de fil plat en acier à ressort ? Les rouleaux en acier à outils, acier rapide et carbure de tungstène sont les plus utilisés. Le choix optimal dépend de la dureté du matériau laminé, du débit de production et des exigences de précision.
- Comment la conception des gorges impacte la qualité du fil en acier à ressort ? La géométrie des gorges contrôle le remplissage métallique, la dilatation latérale et la formation des arrêtes. Une gorge mal dimensionnée peut provoquer des fissurations et des écarts dimensionnels.
- Quelle différence existe entre rouleaux de dégrossissage et rouleaux de finition ? Les rouleaux de dégrossissage privilégient un rendement de déformation élevé, tandis que les rouleaux de finition visent la précision dimensionnelle finale, la qualité de surface et la stabilité du profil.
- Peut-on utiliser une même conception de rouleaux pour toutes les nuances d’aciers à ressort ? Non. Des matériaux comme SAE1095, 60Si2Mn et SUP10 ont des comportements de déformation distincts ; chaque nuance demande une conception des rouleaux optimisée sur mesure.
Conclusion
La conception des rouleaux constitue l’une des technologies centrales d’une production performante de fil plat de précision.
Sur les aciers à ressort et autres matériaux haute résistance, l’association optimisée de ces cinq paramètres définit les performances du produit fini :
- Diamètre des rouleaux
- Géométrie des gorges
- Conception des passes de laminage
- Matériau constitutif des rouleaux
- Qualité de la surface de contact
Un laminoir de précision n’est pas simplement une machine isolée : c’est un système complet de déformation où chaque paramètre agit sur la qualité finale du fil.
Sky Bluer Environmental Technology Co., Ltd. (CRM) propose des solutions de laminage de précision personnalisées aux fabricants du monde entier, spécialisés dans la production de fil plat en acier à ressort, fils profilés et autres produits métalliques haute performance.