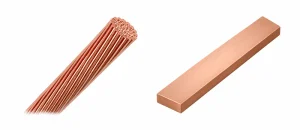
Les bobines en fil plat bobiné sur chant (Edgewise Wound Flat Wire Coils) sont fabriquées à partir de conducteurs de section rectangulaire, cintrés sur leur chant étroit afin de former des enroulements compacts et reproductibles. Elles sont utilisées dans certains moteurs électriques, inductances, selfs de réactance et équipements de conversion de puissance.
Le bobinage sur chant ne constitue toutefois pas une alternative directe au bobinage traditionnel en fil rond. La capacité de cintrage du conducteur, l’isolation, les dimensions et les pertes électriques doivent être étudiées conjointement.
Ce guide présente les principes de conception, les étapes de fabrication, les défauts les plus fréquents ainsi que le rôle des équipements de laminage de précision dans la production de fils plats en cuivre.
1. Qu’est-ce qu’une bobine en fil plat bobiné sur chant ?
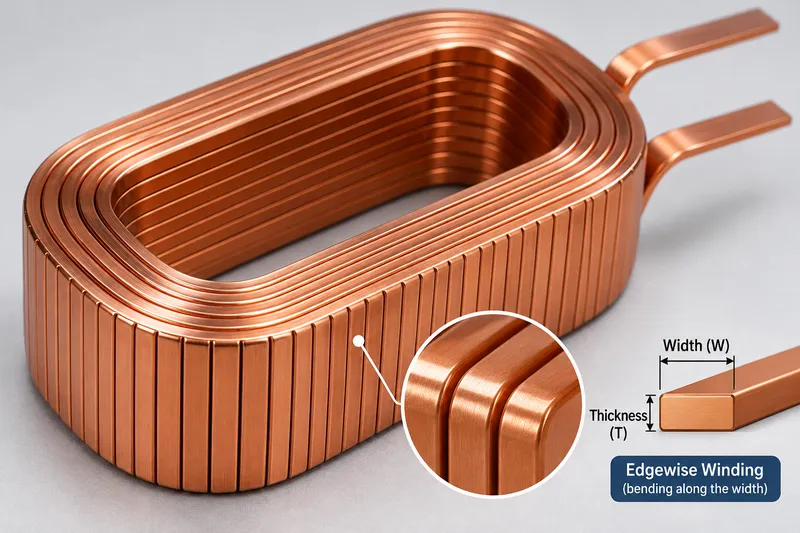
Dans le bobinage sur chant, un conducteur rectangulaire est cintré dans le sens de sa largeur, de sorte que l’un de ses chants étroits se trouve à l’intérieur de chaque spire. Ses faces larges peuvent être empilées suivant l’axe de la bobine, ce qui permet d’obtenir un enroulement régulier et ordonné.
Cette technique se distingue du cintrage à plat (Flatwise Bending), dans lequel le conducteur est cintré dans le sens de son épaisseur. Ces deux méthodes nécessitent des outillages différents.
Les bobines sur chant peuvent présenter une géométrie circulaire, ovale ou rectangulaire. Leur faisabilité dépend des dimensions du conducteur, du rayon de cintrage et des caractéristiques de l’isolation.
2. Exigences de conception pour le bobinage sur chant
Largeur, épaisseur et rayon de cintrage du conducteur
Avant de définir les équipements de fabrication, il est nécessaire de préciser la largeur du conducteur nu (W), son épaisseur (T), le rayon d’arrondi des angles (r) et le rayon intérieur minimal de bobinage.
Le rapport largeur/épaisseur influence le comportement du conducteur pendant le formage. Il n’existe cependant pas de rayon minimal de cintrage universellement applicable à tous les conducteurs.
Lors du cintrage sur chant, le chant étroit intérieur subit des contraintes de compression, tandis que le chant extérieur est soumis à des contraintes de traction. Une déformation excessive peut provoquer un flambage local, la formation de plis, des fissures sur les chants ou une déformation de la section transversale.
Des essais de cintrage doivent permettre de déterminer un rayon minimal réalisable en fonction de la nuance de cuivre, de son état métallurgique, des dimensions du conducteur et de son revêtement.
Une limite de cintrage validée pour un conducteur ne peut pas nécessairement être appliquée à un autre.
Conception électrique et thermique
Pour un conducteur de dimensions nominales de 4,00 × 1,50 mm, la section rectangulaire théorique est de 6,00 mm² avant correction liée à l’arrondi des angles.
La section réelle et la résistance électrique dépendent du profil du conducteur et de sa température.
À basse fréquence, la résistance du conducteur est principalement liée à la section de cuivre et à sa longueur totale.
À des fréquences plus élevées, l’effet de peau et l’effet de proximité peuvent augmenter les pertes en courant alternatif.
La géométrie du bobinage sur chant ne garantit pas, à elle seule, une résistance électrique plus faible ni une meilleure dissipation thermique.
Les ingénieurs doivent évaluer le courant efficace (RMS), les composantes harmoniques, l’élévation de température de l’enroulement, l’espacement entre les spires, l’épaisseur de l’isolation et les possibilités de refroidissement dans le cadre de la conception électromagnétique globale.
Isolation et distances de sécurité
La plupart des bobines électriques nécessitent un conducteur correctement isolé ou un procédé d’isolation préalablement validé.
Le formage sur chant peut soumettre l’émail isolant ou d’autres revêtements à des déformations importantes dans les zones intérieures et extérieures des courbures.
Il convient de définir les exigences de tenue diélectrique, l’isolation entre spires, les lignes de fuite, les distances d’isolement dans l’air ainsi que les critères d’acceptation relatifs aux éventuelles détériorations du revêtement.
L’intégrité de l’isolation doit être vérifiée après le cintrage, et pas uniquement sur le conducteur rectiligne avant sa mise en forme.
3. Processus de fabrication : du fil plat en cuivre à la bobine finie
Une chaîne de fabrication représentative comprend les étapes suivantes :
Fil machine en cuivre ou fil rond → Tréfilage (si nécessaire) → Laminage multipasse → Finition des chants → Recuit et nettoyage (selon les besoins) → Isolation → Bobinage sur chant → Contrôle de la bobine
L’ordre exact des opérations peut varier selon le matériau, le revêtement et la méthode de bobinage.
Préparation du conducteur rectangulaire
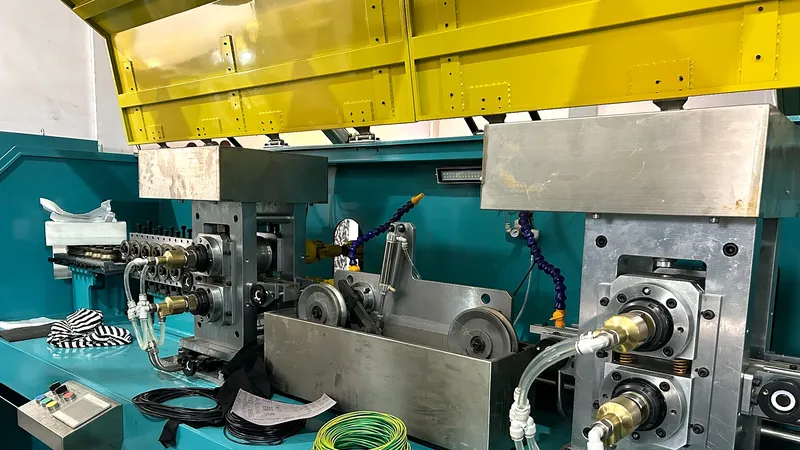
Un laminoir de précision pour fil plat permet de produire des conducteurs rectangulaires en cuivre nu, avec une maîtrise de la largeur, de l’épaisseur, du rayon d’arrondi des angles et de l’état de surface.
Les principaux paramètres à contrôler lors des opérations en amont comprennent le réglage de l’entrefer entre les cylindres, les réductions par passe, le guidage du fil, la tension, la lubrification et la finition de surface des cylindres.
Une régularité dimensionnelle insuffisante peut entraîner une alimentation instable du conducteur ou des variations du pas de bobinage.
Avant l’application de l’isolation, le conducteur doit être contrôlé afin de détecter les bavures, les rayures, les particules incrustées et les résidus de lubrifiant.
Pour approfondir ces aspects, consultez notre guide Comment préparer le fil plat en cuivre pour l’émaillage et l’isolation papier.
Formage et bobinage sur chant
Les machines de bobinage spécialisées assurent le guidage du fil plat isolé, contrôlent la longueur d’avance ou la rotation du mandrin et cintrent le conducteur selon la géométrie prévue pour la bobine.
Certains systèmes utilisent un cintrage progressif, tandis que d’autres associent un formage guidé à un bobinage continu.
Les outillages doivent soutenir correctement les faces larges du conducteur afin de limiter la torsion, l’inclinaison et les déformations localisées.
Pour les bobines rectangulaires, le formage des angles et la compensation du retour élastique sont particulièrement importants.
Il est nécessaire de contrôler le pas des spires, leur alignement, leur espacement ainsi que la position des sorties de connexion.
La bobine doit être inspectée après son retrait de l’outillage, car le retour élastique peut modifier sa géométrie finale.
Contrôle et validation
Les vérifications recommandées comprennent les dimensions du conducteur, les dimensions intérieures et extérieures de la bobine, le nombre de spires, le pas de bobinage, la position des bornes de connexion, la résistance en courant continu et l’intégrité de l’isolation.
Pour les applications critiques, des essais diélectriques, thermiques et mécaniques supplémentaires doivent être réalisés conformément aux spécifications approuvées.
4. Bobinage sur chant et bobinage conventionnel : comparaison
| Critère | Fil plat bobiné sur chant | Bobinage conventionnel en fil rond |
|---|---|---|
| Géométrie du conducteur | Largeur et épaisseur rectangulaires définies | Section transversale circulaire |
| Disposition des spires | Permet de former des spires régulières et empilées | Le taux de remplissage dépend du diamètre du fil et du schéma de bobinage |
| Difficulté de formage | Le cintrage sur chant et le retour élastique nécessitent un contrôle spécifique | Généralement plus facile à cintrer pour des dimensions de conducteur comparables |
| Risques pour l’isolation | Les déformations du revêtement et les contacts entre chants doivent être maîtrisés | Le revêtement peut également être endommagé pendant le bobinage |
| Performances électriques | Dépendent de la géométrie, de la fréquence et de la répartition du champ magnétique | Dépendent également des dimensions du conducteur, de la fréquence et de la configuration de l’enroulement |
Aucune de ces deux méthodes n’est systématiquement supérieure à l’autre.
Le choix doit reposer sur une évaluation comparative des exigences électriques, thermiques, mécaniques et industrielles.
5. Applications courantes
Moteurs électriques : Les bobines sur chant peuvent être utilisées dans certaines conceptions d’enroulements statoriques ou d’excitation nécessitant une géométrie reproductible et un positionnement précis des conducteurs. Elles ne sont toutefois pas directement interchangeables avec tous les enroulements de type hairpin ou les bobinages aléatoires.
Inductances et selfs de réactance : Des enroulements compacts et réguliers peuvent présenter un intérêt pour les selfs de liaison à courant continu (DC-link), les circuits de correction du facteur de puissance et d’autres composants magnétiques, sous réserve de vérifier les pertes électriques et l’élévation de température.
Transformateurs et conversion de puissance : Les conducteurs rectangulaires facilitent la réalisation d’enroulements à géométrie reproductible. Cependant, leur utilisation à haute fréquence nécessite une analyse des pertes en courant alternatif. Dans certaines conceptions, des feuilles minces de cuivre, des conducteurs en parallèle ou du fil de Litz peuvent être préférables.
Les spécifications du conducteur doivent être définies en fonction de l’application finale.
6. Défauts de fabrication courants et solutions
| Problème | Cause probable | Action recommandée |
|---|---|---|
| Formation de plis sur le chant intérieur | Compression excessive ou soutien insuffisant pendant le formage | Augmenter le rayon de cintrage ou modifier l’outillage de formage |
| Fissures sur le chant extérieur | Déformation en traction excessive ou état métallurgique inadapté | Vérifier l’état du matériau et valider les limites de cintrage |
| Isolation endommagée | Angles trop vifs, défauts de surface ou cintrage trop sévère | Améliorer la finition des chants et contrôler le revêtement après le formage |
| Espacement irrégulier entre les spires | Variations d’alimentation, torsion ou guidage insuffisant | Vérifier la synchronisation de l’avance et l’alignement des guides |
| Modification de la forme après retrait de la bobine | Retour élastique ou compensation insuffisante des angles | Ajuster l’outillage et vérifier les dimensions de la bobine après démoulage |
L’utilisation d’un conducteur présentant des caractéristiques dimensionnelles régulières permet de limiter les variations évitables pendant le bobinage.
Pour sélectionner le procédé de fabrication en amont, consultez notre comparatif entre les laminoirs pour fil plat et les machines de tréfilage.
7. Foire aux questions (FAQ)
Peut-on bobiner sur chant n’importe quel fil plat en cuivre ?
Non. La faisabilité dépend de la largeur, de l’épaisseur, de l’état métallurgique, du rayon d’arrondi des angles, du revêtement et du rayon minimal de cintrage.
Il est recommandé de réaliser des essais de formage sur des échantillons avant de définir le procédé de fabrication.
Le bobinage sur chant améliore-t-il automatiquement le rendement ?
Non. Une géométrie de bobinage compacte peut présenter des avantages, mais le rendement dépend des résistances en courant alternatif et continu, des champs magnétiques, de l’isolation, du refroidissement et des conditions de fonctionnement.
Un laminoir pour fil plat peut-il fabriquer des bobines sur chant finies ?
Non. Un laminoir produit le conducteur rectangulaire en cuivre nu.
L’isolation et le bobinage sur chant nécessitent des équipements distincts et adaptés, ainsi qu’une maîtrise spécifique de leurs procédés respectifs.
Conclusion
La fabrication réussie de bobines en fil plat bobiné sur chant commence par une définition précise des caractéristiques du conducteur et se poursuit par un cintrage maîtrisé, la vérification de l’isolation et les essais de la bobine terminée.
Sky Bluer Environmental Technology Co., Ltd. fabrique des équipements de laminage de précision destinés à la production de conducteurs rectangulaires en cuivre nu, et non des machines complètes de bobinage sur chant.
Si vous préparez un projet de fabrication de conducteurs en cuivre, communiquez-nous la nuance de cuivre, les dimensions du matériau d’entrée, la largeur × épaisseur souhaitées, le rayon d’arrondi des angles, les tolérances dimensionnelles et la capacité de production requise.
Notre équipe d’ingénieurs pourra étudier vos besoins de fabrication et évaluer une solution adaptée de laminage de précision pour fil plat.