Introduction : le laminage de précision est au cœur de la qualité du fil médical
Dans la chaîne complète de fabrication du fil plat et du fil profilé destinés aux applications médicales, la fusion sous vide détermine principalement la pureté du matériau, tandis que le laminage à froid de précision influence directement la précision dimensionnelle finale, la planéité, la qualité de surface et la stabilité mécanique du fil fini.
Les procédés conventionnels de laminage industriel sont principalement conçus pour répondre aux exigences générales des fils métalliques et ne permettent pas toujours de satisfaire les exigences particulièrement strictes de certaines applications médicales de haute précision.
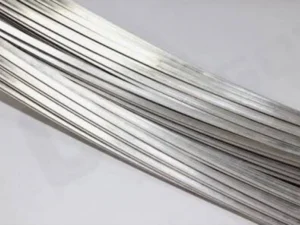
Le fil plat médical peut nécessiter des tolérances extrêmement serrées sur l’épaisseur et la largeur, une excellente rectitude, une surface sans marques de laminage significatives, une microstructure contrôlée ainsi que des propriétés mécaniques stables. Le respect de ces exigences dépend d’une technologie professionnelle de laminage de précision et d’équipements spécialement configurés selon les caractéristiques du matériau et du produit.
En tant que page centrale du cluster thématique consacré à la fabrication des fils médicaux, cet article analyse en détail le principe du laminage, la configuration des paramètres du procédé, la structure des principaux équipements, les points clés du contrôle qualité et les solutions aux défauts de laminage courants.
Il présente également les avantages techniques du système de laminage de précision Sky Bluer et son intégration avec la solution complète décrite dans notre page pilier : Medical Wire Manufacturing Guide: From Melting to Precision Flat Wire Production.
Différences entre le laminage de qualité médicale et le laminage industriel conventionnel
Il existe des différences importantes entre le laminage des fils destinés aux applications médicales et le laminage conventionnel des fils métalliques en matière de précision des équipements, de stratégie de déformation et de contrôle qualité.
Tolérances dimensionnelles
Laminage industriel conventionnel : généralement autour de ±0,02 à ±0,05 mm, selon le produit et le procédé.
Laminage médical de précision : pour certaines spécifications et avec une configuration adaptée, des tolérances pouvant atteindre ±0,002 mm peuvent être visées. Pour certaines applications d’ultra-précision spécialement développées, des objectifs allant jusqu’à ±0,001 mm peuvent également être envisagés.
Planéité et rectitude
Fil industriel conventionnel : les exigences varient largement selon l’application.
Fil médical de précision : certaines applications peuvent nécessiter une rectitude allant jusqu’à ≤0,3 mm/m.
Qualité de surface
Fil industriel conventionnel : de légères marques de laminage peuvent être acceptables selon l’application.
Fil médical : selon l’utilisation finale, une surface extrêmement lisse et contrôlée peut être exigée, sans rayures, bavures, contamination ni oxydation préjudiciable.
Stratégie de déformation
Laminage conventionnel : des réductions plus importantes par passe peuvent être utilisées afin d’augmenter la productivité.
Laminage médical de précision : plusieurs passes avec des réductions contrôlées sont généralement utilisées afin de limiter l’écrouissage excessif, réduire le risque de fissuration et améliorer la stabilité du processus.
Système de contrôle
Laminage conventionnel : il peut reposer sur des réglages manuels ou des paramètres relativement fixes.
Laminage médical de précision : il peut intégrer la mesure dimensionnelle en ligne, la régulation servo en boucle fermée et la compensation thermique automatique.
Processus principal du laminage de précision du fil plat médical
La fabrication du fil plat médical peut utiliser un processus standardisé de laminage à froid en plusieurs passes.
La réduction progressive permet de mieux contrôler la déformation du matériau et contribue à maintenir la stabilité de ses propriétés géométriques et mécaniques.
Flux du processus de laminage :
Contrôle du fil rond qualifié
→ Étalonnage de la tension
→ Première passe de micro-laminage
→ Contrôle intermédiaire des dimensions et de la planéité
→ Laminage progressif en plusieurs passes
→ Calibrage final de précision
→ Détensionnement après laminage
→ Inspection de surface
→ Sortie du fil fini
Contrôle du fil d’entrée et stabilisation de la tension
Avant le laminage, le fil rond est soigneusement contrôlé afin de vérifier son diamètre, sa circularité et la présence éventuelle de défauts de surface.
La ligne de laminage peut être équipée d’un système servo à tension constante permettant de maintenir une alimentation uniforme et une tension stable pendant toute la production.
Un contrôle précis de la tension permet notamment de réduire :
- Les bords ondulés
- Les variations d’épaisseur
- Les écarts dimensionnels
- L’instabilité du guidage du fil
- Les irrégularités lors du bobinage ultérieur
Laminage progressif multi-passes à microdéformation
Cette étape constitue l’un des éléments essentiels du laminage des fils médicaux.
Sky Bluer utilise des séquences de laminage personnalisées dans lesquelles la réduction totale nécessaire est répartie sur plusieurs passes en fonction du matériau, des dimensions d’entrée et de sortie ainsi que des propriétés mécaniques recherchées.
La déformation de chaque passe est maintenue dans une plage contrôlée afin de limiter les risques liés à une compression excessive, tels que la fissuration, l’écrouissage excessif ou l’instabilité microstructurale.
Pour les alliages médicaux difficiles à transformer, comme les alliages de titane et le Nitinol, un nombre plus élevé de passes avec de faibles réductions individuelles peut être utilisé afin d’obtenir un formage plus stable.
Mesure en temps réel et régulation en boucle fermée des dimensions et de la planéité
Pendant le laminage continu, l’augmentation de la température de l’équipement, les fluctuations de tension et l’usure progressive des rouleaux peuvent entraîner de légères variations dimensionnelles.
Le laminoir de précision peut être équipé de modules de mesure laser de haute précision permettant de surveiller les dimensions du fil pendant la production.
Les données mesurées sont transmises au système de contrôle afin d’ajuster les paramètres concernés et de compenser les petites dérives du processus.
Cette régulation dynamique en boucle fermée contribue à maintenir une meilleure constance dimensionnelle sur toute la longueur de la bobine.
Calibrage final de précision et détensionnement
Après le laminage à froid, le fil plat peut conserver de faibles contraintes résiduelles dues à la déformation.
Un calibrage final de précision associé à un traitement approprié de détente des contraintes à basse température permet d’améliorer la stabilité géométrique du produit.
Pour certaines spécifications, la ligne peut être conçue avec un objectif de rectitude allant jusqu’à ≤0,3 mm/m, en fonction du matériau, des dimensions du fil et des exigences du produit final.
Structure et avantages du laminoir de précision pour fil médical
Les systèmes Precision Rolling Mill et Micro Precision Rolling Mill développés par Sky Bluer peuvent être configurés spécifiquement pour les fils médicaux et autres fils spéciaux de haute précision.
Bâti monobloc à haute rigidité
Un bâti de haute rigidité permet de réduire les vibrations et les microdéformations mécaniques pendant le laminage.
Cette stabilité structurelle est particulièrement importante pour la production avec des tolérances dimensionnelles extrêmement serrées et pendant les cycles de fonctionnement prolongés.
Pour une ligne conçue avec un objectif de tolérance pouvant atteindre ±0,002 mm, la rigidité du bâti, la précision des roulements, la qualité des rouleaux, le contrôle thermique et le système de mesure doivent fonctionner de manière coordonnée.
Pour plus d’informations, consultez : How to Achieve ±0.002 mm Tolerance in Medical Rectangular Wire Manufacturing.

Rouleaux de précision en carbure de tungstène
Pour certaines applications, des rouleaux en carbure de tungstène à haute dureté et forte résistance à l’usure peuvent être utilisés.
Leurs principaux avantages comprennent :
- Excellente résistance à l’usure
- Bonne stabilité dimensionnelle
- Très haute qualité de surface des rouleaux
- Longue durée de vie dans les applications appropriées
- Meilleure régularité lors de la production continue
Une finition de haute qualité de la surface des rouleaux contribue également à réduire les marques de laminage et les défauts de surface sur le fil fini.
Système automatique de compensation thermique
Lors d’une production prolongée, les rouleaux, les roulements, le bâti et d’autres composants peuvent subir des variations thermiques.
Ces changements de température peuvent modifier légèrement l’écartement entre les rouleaux et provoquer des variations dimensionnelles du produit fini.
Un système automatique de compensation thermique peut surveiller les changements concernés et ajuster les paramètres du procédé afin de réduire les dérives dimensionnelles dues à la température.
Contrôle servo en boucle fermée
Les systèmes servo de haute précision permettent de contrôler finement la position et l’écartement des rouleaux.
Associés à un système de mesure dimensionnelle en ligne, ils permettent d’effectuer des corrections automatiques pendant la production afin d’améliorer la constance dimensionnelle du fil fini.
Cette technologie est particulièrement importante pour le laminage de précision des fils médicaux de petites dimensions et des alliages difficiles à former.
Paramètres de procédé pour les principaux alliages de fils médicaux
Fil plat en acier inoxydable 316LVM / 304V
Une configuration typique peut comprendre :
- 6 à 8 passes de laminage
- Réduction contrôlée à chaque passe
- Environ 8 % à 12 % de déformation par passe selon l’état réel du matériau
- Objectif de tolérance finale pouvant atteindre ±0,002 mm pour certaines spécifications
Fil plat en titane Grade 2 / Grade 5
Une configuration possible comprend :
- 8 à 10 passes de laminage
- Laminage stable à vitesse contrôlée
- Environ 6 % à 10 % de réduction par passe selon l’état du matériau
- Contrôle rigoureux de la température et de l’oxydation
- Traitements thermiques intermédiaires lorsque cela est nécessaire
Fil en Nitinol
Le traitement peut nécessiter :
- 10 à 12 passes de laminage fin
- Microdéformation contrôlée
- Faible réduction à chaque passe
- Traitements thermiques intermédiaires soigneusement définis
Le procédé doit être adapté aux propriétés fonctionnelles requises du produit final en Nitinol.
Fil en MP35N / alliage Co-Cr
En raison de la résistance et de la dureté élevées de ces matériaux, les mesures suivantes peuvent être nécessaires :
- Laminage progressif en plusieurs passes
- Laminoir de haute rigidité
- Contrôle précis de la charge et de l’écartement des rouleaux
- Séquences de déformation optimisées
- Traitements intermédiaires lorsque cela est nécessaire
Défauts de laminage courants et solutions professionnelles
Bords ondulés et épaisseur irrégulière
Causes possibles :
- Tension instable
- Écartement irrégulier des rouleaux
- Mauvais parallélisme des rouleaux
- Mauvaise répartition de la déformation
Solution : calibrer le système de tension constante, contrôler le parallélisme des rouleaux, optimiser la séquence de laminage et activer une régulation en boucle fermée lorsque cela est nécessaire.
Rayures et marques de laminage
Causes possibles :
- Usure des rouleaux
- Présence de particules étrangères
- Qualité insuffisante de la surface des rouleaux
- Contamination du système de guidage
Solution : effectuer régulièrement l’entretien et la finition des rouleaux, maintenir un environnement de production propre et intégrer si nécessaire un dispositif de nettoyage en ligne de la surface du fil.
Fissures et bavures sur les bords
Causes possibles :
- Réduction excessive en une seule passe
- Écrouissage trop important
- Ductilité insuffisante du matériau
- Séquence de laminage inadaptée
Solution : augmenter le nombre de passes, réduire la déformation par passe et intégrer des traitements intermédiaires de recuit ou de détente des contraintes selon les caractéristiques du matériau.
FAQ sur le laminage de précision du fil plat médical
Q1 : Pourquoi le fil médical nécessite-t-il un laminage multi-passes à faible déformation plutôt qu’une forte réduction en quelques passes ?
R : Une réduction excessive en une seule passe peut augmenter considérablement l’écrouissage, les contraintes résiduelles et le risque de défauts de surface ou de fissuration. En répartissant la déformation totale sur plusieurs passes, il est possible de mieux contrôler le procédé et d’obtenir une meilleure stabilité dimensionnelle et mécanique.
Q2 : Comment le laminoir garantit-il des tolérances stables pendant une production de longue durée ?
R : Le système peut combiner mesure laser en temps réel, régulation servo en boucle fermée et compensation thermique. Les données de mesure permettent de corriger automatiquement les petites dérives du procédé et d’améliorer la constance dimensionnelle sur toute la bobine et entre différents lots de production.
Q3 : Quelle est l’épaisseur minimale pouvant être traitée par un équipement de laminage médical ?
R : Pour certaines applications spécifiques, des systèmes de micro-laminage peuvent être développés pour produire des fils plats extrêmement fins, avec des épaisseurs cibles d’environ 0,01 mm. La capacité réelle dépend du matériau, de la largeur, de l’épaisseur d’entrée, du rapport largeur/épaisseur, de la vitesse de production et des tolérances requises.
Q4 : Un même laminoir peut-il traiter plusieurs alliages médicaux ?
R : Oui. Une plateforme de laminage de précision correctement configurée peut utiliser différentes recettes de procédé pour l’acier inoxydable, les alliages de titane, le Nitinol et les alliages cobalt-chrome. Cependant, les rouleaux, les séquences de réduction, les vitesses et les traitements thermiques doivent être adaptés aux caractéristiques de chaque matériau.
Q5 : Quelle rectitude peut atteindre le fil plat médical après laminage ?
R : Pour certaines dimensions et configurations de ligne, le système peut être conçu pour atteindre une rectitude allant jusqu’à ≤0,3 mm/m. La valeur finale doit être vérifiée en fonction des spécifications du produit, du matériau et de la méthode de mesure utilisée.
Équipements recommandés pour le laminage de précision
Les principaux équipements recommandés comprennent :
- Laminoir multi-cages d’ultra-précision Sky Bluer
- Micro Precision Rolling Mill
- Machine de laminage et d’aplatissement de fil
- Système servo de contrôle de tension
- Système laser de mesure dimensionnelle en ligne
- Système de calibrage et de redressage de précision
- Système de bobinage de précision
Cette série d’équipements peut être spécialement configurée pour la fabrication de fils médicaux et d’autres fils spéciaux de haute précision. Elle combine une forte rigidité structurelle, un contrôle intelligent en boucle fermée et des paramètres de laminage adaptés à différents alliages.
Le système peut être intégré dans une ligne complète, depuis la préparation et le traitement thermique du matériau jusqu’au laminage de précision, à la mesure dimensionnelle en ligne et au bobinage contrôlé du fil fini.
Sky Bluer Environmental Technology Co., Ltd. développe des solutions personnalisées de laminage de précision en fonction du matériau, du diamètre d’entrée, des dimensions finales, des tolérances requises et de la capacité de production souhaitée.
Envoyez-nous le matériau, le diamètre d’entrée, la largeur et l’épaisseur finales ainsi que les tolérances requises afin d’obtenir des paramètres de laminage personnalisés et une offre pour l’équipement adapté.