Introduction : la tolérance d’ultra-précision est un critère essentiel pour les fils médicaux haut de gamme
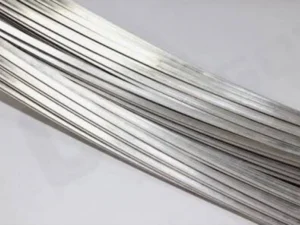
Les fils médicaux rectangulaires et les fils plats haut de gamme destinés aux applications implantables sont soumis à des exigences extrêmement strictes en matière de tolérances dimensionnelles. La précision d’assemblage, la stabilité mécanique et la durée de vie des dispositifs médicaux tels que les stents vasculaires, les fils orthodontiques et les systèmes de fixation orthopédique dépendent directement de l’excellente régularité dimensionnelle du fil médical.
Alors que les fils médicaux conventionnels présentent généralement des exigences de tolérance d’environ ±0,005 mm, les dispositifs médicaux de haute précision peuvent nécessiter une tolérance contrôlée jusqu’à ±0,002 mm. Dans certaines applications d’ultra-précision, une production en série stable avec une tolérance pouvant atteindre ±0,001 mm peut même être requise.
La plupart des lignes de production traditionnelles ont des difficultés à maintenir durablement de telles tolérances en raison de la rigidité insuffisante des équipements, de la dérive thermique, des fluctuations de tension du fil et des limites du procédé.
S’appuyant sur plus de 20 ans d’expérience dans les technologies de laminage de précision, Sky Bluer a développé un système complet de contrôle des tolérances d’ultra-précision jusqu’à ±0,002 mm. Celui-ci couvre l’optimisation des équipements, la configuration des paramètres du procédé, le contrôle de l’environnement de production ainsi que la mesure et l’étalonnage intelligents.
Cet article analyse les principaux facteurs techniques nécessaires à la fabrication de fils médicaux d’ultra-précision et complète la page pilier : Guide de fabrication des fils médicaux : de la fusion à la production de fils plats de précision.
Pourquoi une tolérance de ±0,002 mm est-elle essentielle pour les fils médicaux haut de gamme ?
Garantir un assemblage précis des dispositifs médicaux
Les dispositifs médicaux de précision intègrent souvent des structures miniaturisées nécessitant une grande précision d’assemblage.
Une variation dimensionnelle excessive du fil peut entraîner des problèmes d’assemblage, un ajustement insuffisant ou le blocage de certains composants, ce qui peut affecter le fonctionnement du dispositif médical final.
Stabiliser les performances en fatigue mécanique
Une épaisseur irrégulière du fil peut provoquer une distribution non uniforme des contraintes internes.
Des concentrations locales de contraintes peuvent alors apparaître et réduire la résistance à la fatigue du fil lorsqu’il est soumis à des sollicitations mécaniques répétées.
Pour les composants médicaux implantables, une excellente régularité dimensionnelle constitue donc un facteur particulièrement important.
Répondre aux exigences élevées de l’industrie médicale
La fabrication de composants médicaux de précision impose des exigences strictes en matière de stabilité dimensionnelle, de répétabilité du procédé et de contrôle qualité.
Une tolérance stable de ±0,002 mm peut ainsi constituer un élément important des spécifications techniques pour certaines applications médicales haut de gamme.
Principaux facteurs responsables des écarts de tolérance des fils médicaux
Sur la base d’une longue expérience en ingénierie et en production, cinq facteurs principaux peuvent entraîner une dérive des tolérances lors de la fabrication en série :
- Rigidité insuffisante de l’équipement : le bâti d’un laminoir conventionnel peut subir de légères déformations sous l’effet de la force de laminage, entraînant une variation de l’écartement des cylindres.
- Dérive thermique : le fonctionnement continu entraîne une augmentation de la température des cylindres, des roulements et du bâti, ce qui peut provoquer une dilatation thermique et influencer la précision dimensionnelle.
- Fluctuations de tension du fil : une tension instable à l’entrée ou à la sortie peut provoquer des variations d’épaisseur et une déformation irrégulière.
- Paramètres de procédé inadaptés : une mauvaise répartition de la réduction entre les différentes passes peut augmenter le retour élastique et provoquer des écarts dimensionnels.
- Absence d’étalonnage en temps réel : sans mesure dynamique et correction automatique, les petites dérives ne peuvent pas être compensées rapidement pendant la production.
Solution technique globale pour maintenir une tolérance stable de ±0,002 mm
Sky Bluer combine une conception mécanique de haute précision, des paramètres de laminage personnalisés, un contrôle de l’environnement et des systèmes intelligents de mesure afin de créer une architecture de contrôle en boucle fermée.
L’objectif est de permettre une production en série stable de fils médicaux rectangulaires et plats avec des tolérances dimensionnelles extrêmement serrées.
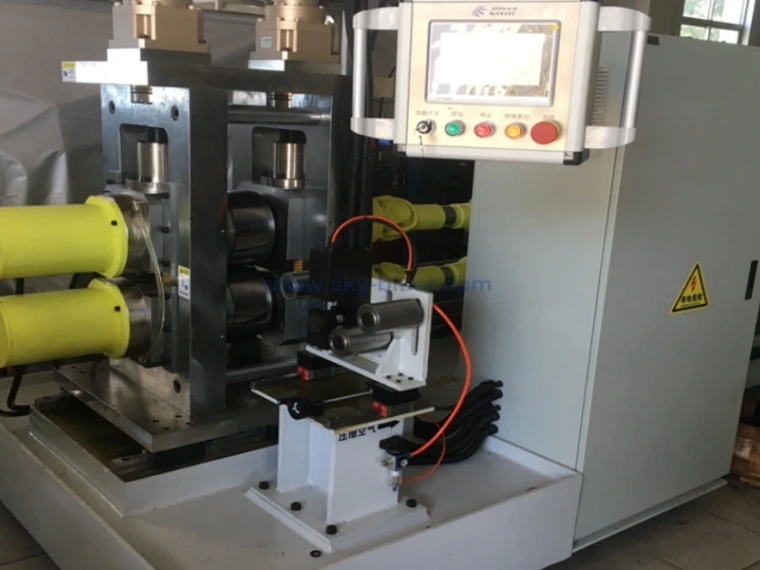
Laminoir à haute rigidité comme base mécanique
Un bâti intégré à haute rigidité permet de minimiser les microdéformations provoquées par les forces de laminage.
Associé à des cylindres en carbure de tungstène de haute précision, à des roulements de précision et à une conception mécanique réduisant au minimum les jeux, ce système fournit une base stable pour le laminage d’ultra-précision.
Pour plus d’informations sur les équipements de laminage, consultez : Laminage de précision des fils plats médicaux : procédé et équipements.
Système de compensation thermique en temps réel
Des capteurs de température à haute sensibilité peuvent surveiller en continu la température des cylindres, des zones de roulement et du bâti de la machine.
Le système de commande analyse les variations thermiques et peut ajuster dynamiquement les paramètres correspondants afin de compenser les effets de la dilatation thermique.
Cette approche permet de réduire les dérives dimensionnelles provoquées par l’augmentation de la température pendant le fonctionnement continu.
Technologie de contrôle servo à tension constante
La ligne de production peut être équipée d’un système servo en boucle fermée permettant de maintenir une tension stable du fil.
Le contrôle précis de la tension à l’entrée et à la sortie contribue à réduire les fluctuations dimensionnelles et à éviter les variations d’épaisseur ainsi que certains défauts de bord et de planéité.
La stabilité de la tension est particulièrement importante pour les fils médicaux rectangulaires et plats de faible section.
Procédé personnalisé de laminage multi-passes à faible déformation
Les paramètres de laminage sont adaptés aux caractéristiques spécifiques des différents matériaux médicaux, notamment l’acier inoxydable, les alliages de titane, le Nitinol et les alliages cobalt-chrome.
Un procédé progressif avec une faible réduction à chaque passe permet de mieux contrôler le retour élastique, les contraintes internes et les variations dimensionnelles.
Cette stratégie améliore la stabilité des dimensions finales du fil.
Mesure laser en ligne et étalonnage en boucle fermée
Un système laser de haute précision peut être intégré à la ligne pour mesurer en continu des paramètres essentiels tels que l’épaisseur, la largeur et la planéité du fil.
Les données de mesure sont transmises au système de commande. Lorsqu’une dérive est détectée, les paramètres de laminage correspondants peuvent être ajustés afin de corriger progressivement l’écart.
Le procédé forme ainsi une boucle dynamique :
Mesure → Analyse des données → Retour d’information → Correction du procédé → Nouvelle mesure
Cette architecture de contrôle en boucle fermée constitue un élément essentiel pour maintenir une grande stabilité dimensionnelle pendant la production en série.
Environnement de production à température contrôlée
Outre la précision des équipements, l’environnement de production joue également un rôle important.
Le contrôle de la température et de l’humidité permet de réduire l’influence des variations environnementales sur les composants mécaniques, les systèmes de mesure et le comportement du matériau.
Pour certaines applications particulièrement exigeantes, un environnement de production contrôlé en termes de particules peut également être envisagé.
Paramètres de contrôle d’ultra-précision selon le matériau
Fil en acier inoxydable 316LVM / 304V
Configuration typique :
- 6 à 8 passes de laminage
- tension du fil contrôlée
- surveillance et compensation thermique
- tolérance cible jusqu’à ±0,002 mm
Fil rectangulaire en titane Grade 2 / Grade 5
Configuration typique :
- 8 à 10 passes de laminage
- faible déformation par passe
- vitesse de laminage contrôlée
- contrôle servo de la tension
- tolérance cible jusqu’à ±0,002 mm
Fil en alliage à mémoire de forme Nitinol
En raison de ses propriétés mécaniques particulières, le Nitinol nécessite une stratégie de traitement spécialement adaptée.
Plus de dix passes de laminage fin à très faible déformation peuvent être utilisées pour contrôler le retour élastique et améliorer la régularité dimensionnelle.
Fil en alliage MP35N / CoCr
Pour les alliages de cobalt à haute résistance, une combinaison de laminage à haute rigidité, de contrôle précis de la pression et de l’écartement des cylindres ainsi que de traitements thermiques intermédiaires peut être nécessaire.
Cette approche permet de combiner des propriétés mécaniques élevées avec des tolérances dimensionnelles très serrées.
Pour plus d’informations sur les procédés spécifiques aux différents matériaux, consultez :
Comment fabriquer du fil plat médical en acier inoxydable : procédé, équipements et applications
et
Comment est fabriqué le fil rectangulaire médical en titane ?
Défauts de tolérance courants et méthodes de correction
Tolérance d’épaisseur excessive
Causes possibles :
Variation de l’écartement des cylindres, dérive thermique ou tension instable du fil.
Correction :
Activer la compensation thermique, calibrer le système servo de contrôle de tension et ajuster précisément l’écartement des cylindres.
Variation de largeur et bords irréguliers
Causes possibles :
Pression asymétrique des cylindres, mauvais alignement ou répartition inadaptée des réductions entre les passes.
Correction :
Optimiser la séquence de laminage, vérifier le parallélisme des cylindres et ajuster la répartition des déformations.
Incohérence dimensionnelle entre les lots
Causes possibles :
Modification manuelle non enregistrée des paramètres, usure des composants ou absence de compensation.
Correction :
Utiliser un système automatique de mémorisation des recettes et paramètres, associé à une surveillance systématique de l’usure.
FAQ sur la fabrication avec une tolérance d’ultra-précision de ±0,002 mm
Q1 : Un laminoir conventionnel peut-il atteindre une tolérance de ±0,002 mm ?
R : Un laminoir conventionnel dépourvu d’une structure à haute rigidité, d’un contrôle précis de la tension, d’une gestion thermique et d’un système de mesure en ligne aura généralement des difficultés à maintenir durablement une tolérance de ±0,002 mm en production en série.
Une configuration spécifique des équipements et du procédé est donc nécessaire pour les fils médicaux de haute précision.
Q2 : Comment maintenir une tolérance stable pendant une production continue de longue durée ?
R : Il est nécessaire de combiner plusieurs technologies : structure de laminage à haute rigidité, tension stable du fil, contrôle thermique, réglage précis de l’écartement des cylindres ainsi que mesure en ligne et régulation en boucle fermée.
Q3 : Quelle est la tolérance minimale que votre équipement peut atteindre ?
R : Selon le matériau, les dimensions du fil, le taux de réduction et la configuration du procédé, une ligne peut être conçue pour viser une tolérance stable de ±0,002 mm.
Pour certaines applications d’ultra-précision, des solutions personnalisées peuvent être développées afin de répondre à des exigences de tolérance encore plus strictes.
Q4 : La fabrication d’ultra-précision réduit-elle la vitesse de production ?
R : Des exigences de précision plus élevées nécessitent un contrôle plus rigoureux du procédé. Toutefois, grâce à une optimisation des passes de laminage, au contrôle servo, à la mesure en ligne et à l’automatisation, il est possible d’obtenir un équilibre efficace entre précision dimensionnelle et productivité.
Q5 : Proposez-vous des solutions personnalisées pour les fils médicaux spéciaux ?
R : Oui. Sky Bluer peut personnaliser la configuration du laminoir, la séquence des passes, le contrôle de tension, les systèmes de mesure et les paramètres de production en fonction du matériau, des dimensions finales et des exigences de tolérance du client.
Équipements et solutions recommandés pour la production d’ultra-précision
Équipements principaux recommandés :
Laminoir multi-cages d’ultra-précision Sky Bluer, laminoir de micro-précision et système intelligent de mesure dimensionnelle en ligne.
Ces équipements de laminage de précision sont conçus pour répondre aux exigences élevées de fabrication des fils médicaux rectangulaires et plats et peuvent intégrer des fonctions avancées de mesure, de contrôle et d’étalonnage.
Ils peuvent être associés à des équipements de fusion sous vide (Vacuum Melting Equipment) et à des machines de tréfilage (Wire Drawing Machine) afin de constituer une ligne complète de production de fils médicaux d’ultra-précision.
Sky Bluer Environmental Technology Co., Ltd. propose des solutions personnalisées couvrant la préparation du fil, le tréfilage, le laminage de précision, la mesure dimensionnelle en ligne et le bobinage, afin d’aider les fabricants à produire de manière stable des fils médicaux rectangulaires et plats à haute valeur ajoutée avec des tolérances dimensionnelles extrêmement serrées.