Les moteurs électriques industriels nécessitent des systèmes de bobinage capables de résister aux contraintes électriques, aux cycles thermiques, aux vibrations et au fonctionnement continu. Parmi les configurations les plus courantes des enroulements statoriques figurent les bobines préformées (form-wound coils) et les bobines à enroulement aléatoire (random-wound coils). Bien que ces deux technologies permettent de générer le champ magnétique tournant nécessaire au fonctionnement du moteur, elles présentent des différences importantes en matière de fabrication, d’isolation électrique et d’applications industrielles.
Le choix d’une configuration de bobinage ne dépend pas uniquement de la puissance du moteur ou de sa tension de fonctionnement. Les ingénieurs doivent également prendre en compte les exigences d’isolation, la géométrie des encoches du stator, les dimensions des conducteurs, les performances thermiques, les coûts de fabrication et la fiabilité à long terme.
Ce guide compare les bobines préformées et les bobines à enroulement aléatoire, présente leurs procédés de fabrication et explique le rôle des conducteurs rectangulaires en cuivre de précision dans la production des moteurs électriques industriels.
1. Que sont les bobines préformées ?
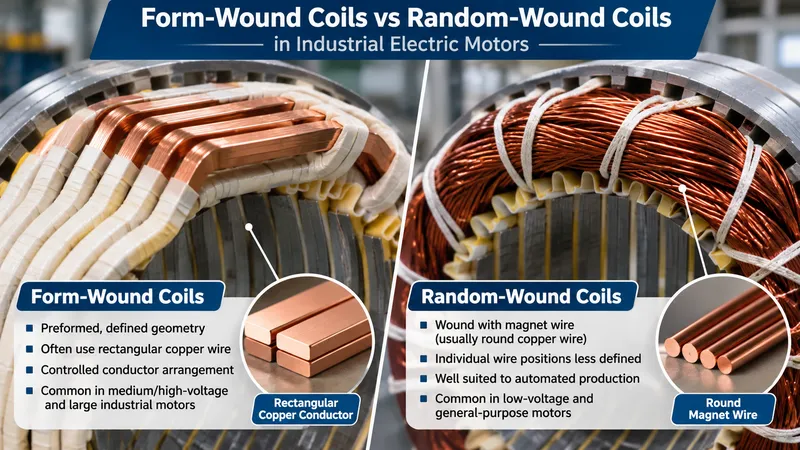
Les bobines préformées sont fabriquées selon une géométrie définie avant leur insertion dans les encoches du stator. Leur forme, leur pas de bobinage et la disposition des conducteurs sont contrôlés pendant le processus de formage.
Elles sont largement utilisées dans les moteurs moyenne et haute tension, les grandes machines électriques industrielles et les applications nécessitant des systèmes d’isolation particulièrement robustes.
Principales caractéristiques des bobines préformées
- Géométrie préformée : Les bobines sont mises en forme conformément à la conception du stator avant leur insertion.
- Disposition contrôlée des conducteurs : Les conducteurs occupent des positions relativement bien définies à l’intérieur de la bobine.
- Isolation spécialement conçue : L’isolation entre spires et l’isolation principale par rapport à la masse sont dimensionnées pour résister aux contraintes électriques prévues.
- Stabilité mécanique : Les supports, les dispositifs de maintien et l’imprégnation contribuent à résister aux efforts électromagnétiques et aux vibrations.
- Précision de fabrication : Les dimensions des conducteurs, la géométrie de cintrage et l’épaisseur de l’isolation nécessitent un contrôle rigoureux.
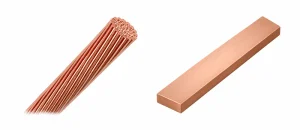
Les bobines préformées utilisent fréquemment des conducteurs rectangulaires en cuivre, même si d’autres configurations de conducteurs peuvent également être employées.
Les conducteurs rectangulaires sont particulièrement intéressants lorsque la conception exige un positionnement précis des conducteurs et une utilisation efficace de l’espace disponible dans les encoches du stator.
2. Que sont les bobines à enroulement aléatoire ?
Les bobines à enroulement aléatoire sont généralement fabriquées en enroulant du fil de bobinage isolé pour former des bobines qui sont ensuite insérées dans les encoches du stator.
Contrairement à de nombreuses configurations préformées, les conducteurs individuels n’occupent pas de positions précisément prédéterminées au sein du faisceau de spires.
Les stators à enroulement aléatoire sont largement utilisés dans les moteurs asynchrones basse tension, les pompes, les ventilateurs, les compresseurs et les équipements industriels courants.
Principales caractéristiques des bobines à enroulement aléatoire
- Disposition flexible du bobinage : La position de chaque fil conducteur n’est pas strictement prédéfinie.
- Utilisation courante de fil de cuivre rond : Le fil de cuivre rond émaillé est largement employé.
- Production automatisée : Les opérations de bobinage et d’insertion peuvent être fortement automatisées.
- Complexité de fabrication réduite : Cette configuration est généralement économique pour les moteurs basse tension standardisés.
- Isolation adaptée à l’application : L’isolation entre spires, les isolants d’encoche, l’isolation entre phases et les matériaux d’imprégnation sont sélectionnés en fonction de la conception du moteur.
L’expression « enroulement aléatoire » ne signifie pas que le processus de bobinage est dépourvu de contrôle.
La tension du fil, le nombre de spires, les dimensions des bobines, les conditions d’insertion et la qualité de l’isolation doivent également faire l’objet d’une maîtrise précise.
3. Bobines préformées et bobines à enroulement aléatoire : principales différences
| Critère de comparaison | Bobines préformées | Bobines à enroulement aléatoire |
|---|---|---|
| Construction des bobines | Préformées selon une géométrie définie | Enroulées en groupes de bobines, avec un positionnement moins précis des spires individuelles |
| Conducteur habituel | Souvent du fil de cuivre rectangulaire | Généralement du fil de cuivre rond émaillé |
| Applications typiques | Moteurs moyenne et haute tension et grandes machines industrielles | Moteurs basse tension et moteurs à usage général |
| Positionnement des conducteurs | Relativement bien contrôlé | Position des fils individuels moins précisément définie |
| Conception de l’isolation | Comprend souvent une isolation importante entre spires et une isolation principale par rapport à la masse | Utilise généralement l’émail du fil associé à une isolation des encoches et entre phases |
| Fabrication | Formage, isolation, insertion et consolidation | Bobinage, insertion, isolation et imprégnation |
| Coût de production | Généralement plus élevé | Généralement inférieur pour les conceptions standardisées |
| Possibilités de réparation | Certaines conceptions permettent de remplacer des bobines individuelles | Le rebobinage nécessite souvent le remplacement de groupes de bobines |
Ces différences correspondent à des caractéristiques techniques habituelles et ne constituent pas des règles universelles.
Le type de bobinage ne détermine pas, à lui seul, le rendement du moteur, la durée de vie de l’isolation ou la température maximale de fonctionnement. Ces caractéristiques dépendent de la conception globale de la machine.
4. Isolation électrique et exigences de tension
L’isolation électrique constitue l’une des principales différences entre les deux configurations de bobinage.
Isolation des bobines préformées
Dans les moteurs moyenne et haute tension, les bobines préformées nécessitent souvent des systèmes d’isolation soigneusement conçus, aussi bien entre les spires qu’entre les conducteurs et le circuit magnétique du stator relié à la terre.
Selon la conception, le système d’isolation peut comprendre :
- Un revêtement émaillé ou d’autres isolants appliqués directement sur les conducteurs.
- Une isolation entre spires.
- Une isolation principale par rapport à la masse, souvent à base de mica.
- Des matériaux de contrôle des contraintes électriques, lorsque cela est nécessaire.
- Une imprégnation par résine ou une imprégnation sous vide et pression (VPI).
Le système d’isolation doit être qualifié pour la tension prévue, la classe thermique, les contraintes électriques et l’environnement d’exploitation.
Isolation des bobines à enroulement aléatoire
Les moteurs à enroulement aléatoire utilisent généralement du fil de bobinage émaillé, associé à des isolants d’encoche, à une isolation entre phases et à des matériaux d’imprégnation.
Dans les moteurs alimentés par variateur de fréquence, les impulsions de tension répétitives et les temps de montée très courts peuvent générer des contraintes électriques supplémentaires sur l’isolation entre spires.
Le système d’isolation doit donc être sélectionné et évalué en fonction des conditions réelles d’alimentation électrique.
Aucune des deux configurations de bobinage n’est automatiquement adaptée à un fonctionnement avec variateur de fréquence. La qualification de l’isolation doit tenir compte des contraintes électriques attendues en service.
5. Géométrie des conducteurs en cuivre et utilisation de l’espace dans les encoches
La section transversale du conducteur influence sa résistance électrique, la disposition du bobinage et l’espace disponible dans les encoches du stator.
Fil de cuivre rond
Les conducteurs ronds sont flexibles et particulièrement adaptés aux opérations de bobinage automatisées.
Cependant, des espaces subsistent entre les conducteurs circulaires adjacents, et leur disposition peut varier à l’intérieur d’une bobine à enroulement aléatoire.
Fil de cuivre rectangulaire
Les conducteurs rectangulaires peuvent être disposés en couches définies, ce qui permet potentiellement de mieux exploiter l’espace disponible.
Cet avantage dépend toutefois de l’épaisseur de l’isolation, de la géométrie des angles, de la disposition des conducteurs et de la conception complète des encoches.
Prenons l’exemple d’un conducteur rectangulaire en cuivre nu présentant les dimensions suivantes :
Largeur = 5,00 mm
Épaisseur = 2,00 mm
En supposant des angles droits, sa section transversale nominale est :
A = W × T = 5,00 × 2,00 = 10,00 mm²
Si le conducteur possède des angles arrondis avec un rayon de 0,30 mm, la section approximative de cuivre devient :
A = W × T − (4 − π) × R²
A = 10,00 − (4 − π) × 0,30² ≈ 9,923 mm²
Cette différence doit être prise en compte lors du calcul de la résistance électrique du conducteur et de sa section réelle de cuivre.
Les ingénieurs doivent également intégrer l’épaisseur de l’isolation et les jeux nécessaires à la fabrication pour déterminer le facteur de remplissage réel des encoches.
Un facteur de remplissage en cuivre plus élevé ne garantit pas automatiquement de meilleures performances thermiques.
Le transfert de chaleur dépend également des matériaux isolants, de la qualité de l’imprégnation, des conditions de refroidissement et de la construction du bobinage.
6. Fabrication de conducteurs rectangulaires en cuivre pour bobines préformées
De nombreuses conceptions de bobines préformées nécessitent des conducteurs rectangulaires en cuivre dont la largeur, l’épaisseur, le rayon des angles et les propriétés mécaniques sont soigneusement contrôlés.
Une séquence possible de fabrication en amont est la suivante :
Fil machine en cuivre ou fil de cuivre rond → Tréfilage (si nécessaire) → Laminage multipasse → Formage des arêtes → Recuit (si nécessaire) → Nettoyage → Contrôle
Laminage de précision et contrôle dimensionnel
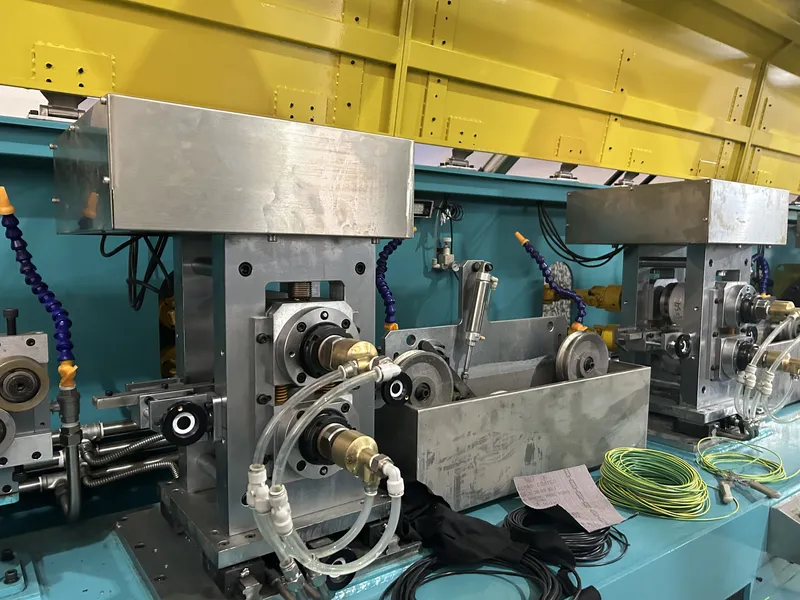
Un laminoir de précision pour fil plat permet de transformer un fil de cuivre rond ou préalablement travaillé en un profil rectangulaire répondant aux dimensions requises.
Les principaux paramètres du procédé comprennent :
- L’entrefer entre les cylindres de laminage et la répartition des réductions par passe.
- La largeur et l’épaisseur du conducteur.
- Le rayon des angles et la régularité des arêtes.
- L’alignement et la tension du fil.
- L’état de surface et la stabilité dimensionnelle.
Un procédé de laminage insuffisamment maîtrisé peut provoquer des irrégularités sur les arêtes, des marques superficielles ou des variations dimensionnelles susceptibles d’affecter les opérations ultérieures d’isolation et de formage des bobines.
Pour en savoir plus sur les équipements utilisés, consultez notre laminoir de précision pour fil plat.
Qualité de surface et propriétés mécaniques
Les conducteurs en cuivre destinés à recevoir une isolation doivent être exempts de bavures, de rayures, de particules incrustées et de résidus de lubrifiant dépassant les limites admissibles.
L’état métallurgique et la ductilité du conducteur doivent également être compatibles avec les opérations de cintrage nécessaires à la fabrication des bobines.
Selon l’état initial du matériau et le niveau de déformation accumulé pendant le travail à froid, un traitement de recuit peut être nécessaire.
Pour approfondir ce sujet, consultez notre article Comment préparer le fil plat en cuivre pour l’émaillage et l’isolation papier.
Du conducteur en cuivre nu à la bobine terminée
Une fois le conducteur préparé, plusieurs procédés de fabrication distincts sont nécessaires pour appliquer l’isolation, former les bobines, les installer dans le stator et finaliser le système d’isolation.
Un laminoir pour fil plat fabrique le profil rectangulaire en cuivre nu requis, mais ne permet pas, à lui seul, de produire des bobines préformées terminées pour moteurs électriques.
Pour comparer les technologies de mise en forme des conducteurs utilisées en amont, consultez notre guide comparatif entre laminoir pour fil plat et machine de tréfilage.
7. Contrôle qualité et problèmes courants de fabrication
La fiabilité des bobinages de moteurs électriques nécessite un contrôle aussi bien des conducteurs en cuivre que des ensembles de bobines terminés.
| Élément contrôlé | Principales vérifications | Objectif |
|---|---|---|
| Matériau conducteur | Nuance de cuivre, conductivité, état métallurgique | Vérifier les propriétés du conducteur |
| Dimensions du conducteur | Largeur, épaisseur, rayon des angles | Garantir la régularité dimensionnelle |
| État de surface | Rayures, bavures, contaminations | Réduire les risques de détérioration de l’isolation |
| Géométrie des bobines | Forme, dimensions, positionnement des conducteurs | Assurer une installation correcte dans le stator |
| Système d’isolation | Matériau, épaisseur, intégrité | Vérifier la protection électrique |
| Bobinage terminé | Essais électriques et mécaniques spécifiés | Confirmer la conformité aux exigences de conception |
Tableau de diagnostic et actions correctives
| Problème | Cause possible | Action recommandée |
|---|---|---|
| La bobine préformée ne s’insère pas correctement dans l’encoche | Dimensions incorrectes du conducteur, géométrie inadaptée de la bobine ou épaisseur excessive de l’isolation | Vérifier les plans, les dimensions de formage et l’épaisseur de l’isolation |
| Détérioration de l’isolation pendant le cintrage | Arêtes trop vives, déformation excessive en flexion ou état métallurgique inadapté | Contrôler le rayon des angles, la géométrie de cintrage et l’état du matériau |
| Disposition irrégulière des conducteurs | Variations dimensionnelles ou conditions de formage instables | Renforcer le contrôle des conducteurs et la maîtrise du procédé de formage |
| Échec des essais d’isolation électrique | Défauts d’isolation, contamination ou variations du procédé | Examiner les matériaux isolants, leur mise en œuvre et les rapports d’essais |
| Température excessive du bobinage | Pertes élevées, refroidissement insuffisant ou mauvais contact thermique | Réévaluer la charge électrique, le refroidissement et la construction du bobinage |
Les limites d’acceptation doivent être définies conformément aux spécifications approuvées par le fabricant du moteur et aux normes applicables.
8. Comment choisir entre bobines préformées et bobines à enroulement aléatoire ?
Le choix de la configuration de bobinage dépend des exigences électriques, mécaniques, thermiques et économiques du moteur.
Les principaux critères de sélection sont les suivants :
- Tension de fonctionnement : Déterminer le système d’isolation nécessaire en fonction de la tension nominale et des contraintes transitoires prévues.
- Dimensions du moteur et conception des encoches : Évaluer l’espace disponible, la disposition des conducteurs et la faisabilité de fabrication.
- Conditions d’exploitation : Prendre en compte la température, les vibrations, le cycle de service et l’exposition aux conditions environnementales.
- Alimentation électrique : Distinguer le fonctionnement en alimentation directe sur le réseau de celui avec variateur de fréquence.
- Exigences de production : Comparer les outillages, le niveau d’automatisation, la complexité de fabrication et les volumes de production prévus.
- Stratégie de maintenance : Examiner les besoins d’inspection, de réparation et de remplacement tout au long de la durée de vie du moteur.
Les bobines préformées sont souvent retenues pour les machines de grande taille nécessitant des bobines aux formes précises et des systèmes d’isolation robustes.
Les bobines à enroulement aléatoire constituent généralement une solution intéressante pour les moteurs basse tension standardisés, lorsque l’efficacité de la production et la maîtrise des coûts sont prioritaires.
Le choix final doit reposer sur la conception globale du moteur, et non uniquement sur la forme de la section des conducteurs.
Foire aux questions (FAQ)
Les bobines préformées sont-elles toujours fabriquées avec du fil de cuivre rectangulaire ?
Non. Les conducteurs rectangulaires en cuivre sont couramment utilisés dans les bobines préformées, mais le choix du conducteur dépend des exigences électriques et mécaniques du moteur.
La caractéristique essentielle de cette configuration réside dans la construction préformée et contrôlée de la bobine, et non exclusivement dans la section transversale du conducteur.
Les bobines préformées offrent-elles un meilleur rendement que les bobines à enroulement aléatoire ?
Pas nécessairement.
Le rendement d’un moteur dépend notamment de la résistance des bobinages, de la conception électromagnétique, des pertes dans le circuit magnétique et du refroidissement.
Les conducteurs rectangulaires peuvent améliorer l’utilisation de l’espace dans certaines configurations, mais cela ne se traduit pas automatiquement par une augmentation du rendement du moteur.
Les moteurs à enroulement aléatoire peuvent-ils fonctionner avec un variateur de fréquence ?
Oui, à condition que leur système d’isolation soit adapté aux contraintes de tension générées par le variateur.
Les spécifications du fabricant du moteur et les exigences d’isolation applicables doivent être respectées.
Pourquoi le rayon des angles est-il important pour les conducteurs rectangulaires destinés aux bobinages de moteurs ?
Le rayon des angles influence la section transversale de cuivre, l’application de l’isolation et le comportement du conducteur pendant le cintrage.
Des arêtes trop vives peuvent endommager l’isolation, tandis qu’un arrondi excessif réduit la section de cuivre disponible pour un profil dont les dimensions extérieures sont fixes.
Un laminoir pour fil plat peut-il fabriquer des bobines préformées complètes ?
Non.
Un laminoir produit le conducteur rectangulaire en cuivre nu aux dimensions requises.
L’isolation du conducteur, le formage des bobines, leur insertion dans le stator, l’imprégnation et les essais finaux nécessitent des procédés de fabrication et des équipements supplémentaires.
Conclusion
Les bobines préformées et les bobines à enroulement aléatoire répondent à des besoins différents dans les moteurs électriques industriels.
Les bobines préformées offrent une géométrie maîtrisée et sont largement utilisées dans les applications exigeantes, notamment lorsque des systèmes d’isolation spécialement conçus sont nécessaires.
Les bobines à enroulement aléatoire proposent quant à elles des solutions de fabrication flexibles et économiques pour de nombreux moteurs industriels basse tension.
Dans les conceptions de bobines préformées utilisant des conducteurs rectangulaires en cuivre, la précision dimensionnelle, la régularité des angles, les propriétés mécaniques appropriées et la propreté des surfaces sont essentielles pour garantir la qualité des opérations ultérieures d’isolation et de fabrication des bobines.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fabrique des laminoirs de précision et des équipements personnalisés de mise en forme de fils métalliques destinés à la production de conducteurs massifs en cuivre de section rectangulaire.
Si votre projet de fabrication de bobinages pour moteurs électriques nécessite du fil de cuivre rectangulaire nu, communiquez-nous la nuance de cuivre, les dimensions du matériau d’entrée, la largeur et l’épaisseur finales du conducteur, les tolérances dimensionnelles, le rayon des angles ainsi que la capacité de production souhaitée.
Notre équipe d’ingénieurs pourra étudier une solution de laminage adaptée aux exigences de fabrication de vos conducteurs.