Les générateurs électriques de grande puissance produisent une quantité importante de chaleur dans leurs enroulements statoriques. Dans certaines conceptions à refroidissement direct par eau, les conducteurs creux en cuivre assurent le passage du courant électrique tandis que l’eau de refroidissement circule dans un canal interne. Cette configuration impose des exigences techniques spécifiques qui ne concernent pas les conducteurs rectangulaires en cuivre massif conventionnels.
Les performances dépendent de la qualité du cuivre, de la géométrie du conducteur, de la propreté, de la conception hydraulique, de l’intégrité des assemblages ainsi que de l’ensemble du système de refroidissement et d’isolation électrique.
1. Que sont les conducteurs creux en cuivre ?
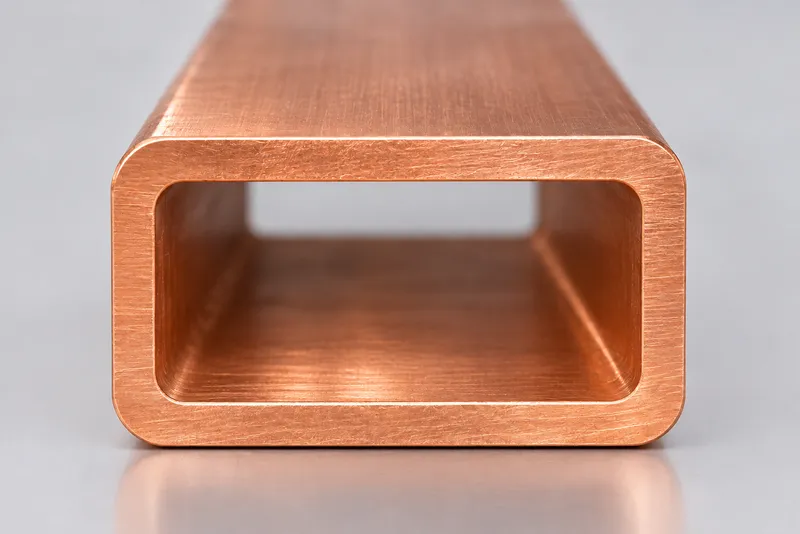
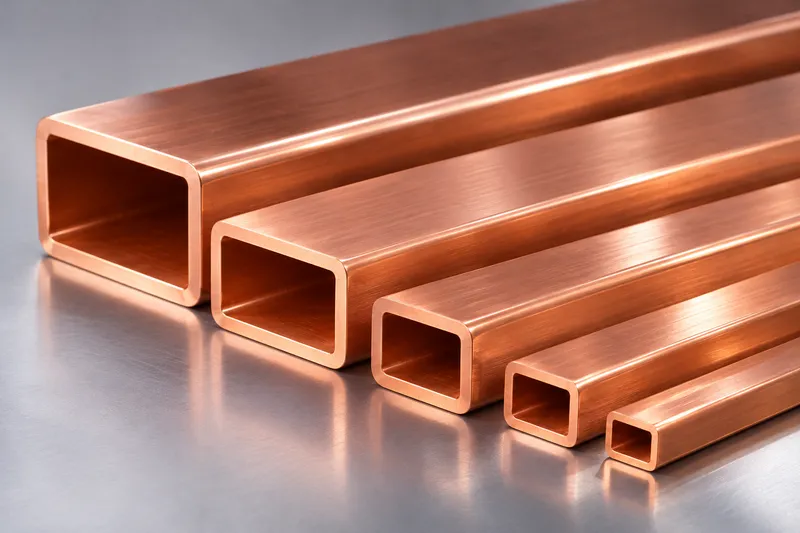
Un conducteur creux en cuivre est un profilé conducteur de courant électrique comportant un canal interne continu. Sa section extérieure est généralement rectangulaire, tandis que le passage intérieur peut présenter une forme rectangulaire, arrondie ou une autre géométrie spécialement conçue pour l’application.
Dans une barre statorique de générateur refroidie par eau, le fluide de refroidissement circule à travers les brins creux ou les canaux prévus à cet effet afin d’évacuer la chaleur produite dans l’enroulement.
Certaines barres statoriques associent des brins de cuivre creux et des brins massifs. Leur disposition, leur transposition, leur isolation et leurs connexions dépendent de la conception du générateur.
Le conducteur creux ne constitue donc qu’un élément de l’ensemble de l’enroulement statorique.
2. Pourquoi utiliser un refroidissement direct par eau ?
Les pertes électriques génèrent de la chaleur à l’intérieur des enroulements du générateur. Dans certains générateurs de grande puissance conçus à cet effet, la circulation d’eau traitée à travers les conducteurs creux permet d’évacuer directement la chaleur du cuivre.
Le refroidissement ne dépend ainsi pas uniquement du transfert thermique à travers l’isolation environnante et le gaz de refroidissement.
La conception doit assurer un équilibre entre le débit du fluide de refroidissement, les pertes de charge, la température d’entrée de l’eau, la température maximale admissible des enroulements et le risque de fuite.
Un débit plus élevé n’améliore pas nécessairement les performances globales si les pertes de charge deviennent excessives.
Le circuit nécessite également une isolation électrique appropriée, un contrôle de la qualité chimique de l’eau et des dispositifs de surveillance.
Les limites de fonctionnement sont définies par le fabricant du générateur.
3. Nuances de cuivre et géométrie des profilés creux
Le choix du matériau doit tenir compte de la conductivité électrique, des propriétés mécaniques, du comportement lors du formage et de la compatibilité avec le procédé d’assemblage spécifié.
Des nuances de cuivre exempt d’oxygène, telles que C10200 (Cu-OF) ou C10100 (Cu-OFE), peuvent être envisagées lorsque les exigences de l’application le justifient.
La nuance définitive et l’état métallurgique du cuivre doivent respecter les spécifications approuvées par le fabricant du générateur.
Le plan technique d’un conducteur creux doit préciser :
- La largeur et l’épaisseur extérieures, ainsi que leurs tolérances dimensionnelles.
- La largeur, la hauteur, la forme et les tolérances du canal interne.
- L’épaisseur minimale des parois, les rayons des angles ainsi que la concentricité ou l’uniformité des épaisseurs de paroi.
- La nuance de cuivre, l’état métallurgique, la conductivité électrique et les exigences relatives à l’état de surface.
- La longueur, la rectitude, l’état des extrémités et les critères de contrôle.
Pour un profilé rectangulaire simplifié présentant des angles vifs, la section transversale de cuivre peut être calculée comme suit :
A = (W × T) − (w × t)
Dans cette formule, les lettres majuscules représentent les dimensions extérieures, tandis que les lettres minuscules correspondent aux dimensions du canal interne.
Les calculs réels doivent tenir compte des rayons des angles et de la géométrie définie sur le plan approuvé.
Pour les conducteurs creux en cuivre, la section métallique influence la résistance électrique, tandis que la section et la forme du canal interne influencent le débit du fluide de refroidissement et les pertes de charge.
Ces deux aspects doivent être étudiés conjointement.
4. Considérations relatives à la fabrication et au formage
La fabrication des conducteurs creux en cuivre nécessite un procédé capable de produire un canal interne continu tout en maintenant une épaisseur de paroi maîtrisée.
Selon la conception du produit, la fabrication peut comprendre la production de tubes, le tréfilage ou l’étirage à l’aide d’outillages adaptés, le calibrage dimensionnel, le redressage et des opérations de finition spécifiques.
Un laminoir conventionnel pour fils plats ne peut pas transformer directement un conducteur massif en conducteur creux.
Une déformation irrégulière peut provoquer un décentrage du canal interne, un amincissement localisé des parois ou une modification de la géométrie des angles.
Les outillages, la séquence de réductions, la lubrification et les méthodes de contrôle doivent donc être adaptés à l’état métallurgique du cuivre et à la géométrie du profilé.
La présence de particules, de résidus de lubrifiant, de rayures ou de rétrécissements dans le canal interne peut compromettre l’efficacité du refroidissement.
Les opérations de nettoyage et d’inspection doivent par conséquent inclure les surfaces intérieures du conducteur.
5. Du conducteur en cuivre à l’enroulement statorique du générateur
Étape 1 : Vérifier le plan technique approuvé
Contrôler les dimensions, la géométrie du canal interne, la nuance de cuivre, les limites d’épaisseur des parois et les méthodes d’inspection prévues.
Étape 2 : Fabriquer et calibrer le profilé creux
Utiliser un procédé de fabrication de profilés creux qualifié pour obtenir la section transversale spécifiée.
Mesurer les dimensions extérieures et intérieures, notamment l’épaisseur minimale des parois.
Étape 3 : Nettoyer et inspecter le canal de refroidissement
Éliminer les résidus de fabrication à l’aide de procédures de nettoyage approuvées.
Vérifier que le canal ne présente aucune obstruction et que les surfaces intérieures répondent aux exigences du projet.
Étape 4 : Assembler et raccorder la barre statorique
Le fabricant du générateur dispose les différents brins conducteurs et réalise les connexions électriques et hydrauliques.
Des assemblages défectueux peuvent augmenter la résistance électrique, limiter le débit de refroidissement ou provoquer des fuites.
Étape 5 : Isoler, tester et intégrer
La barre statorique assemblée fait l’objet des opérations d’isolation, des essais de pression ou d’étanchéité spécifiés, des essais électriques et de son intégration au circuit de refroidissement.
Les critères d’acceptation doivent être conformes à la conception approuvée.
Pour approfondir les procédés de formage du cuivre en amont, consultez notre laminoir de précision pour fils plats, notre guide de préparation des fils plats en cuivre avant isolation ainsi que notre comparatif des procédés de laminage des fils plats en cuivre et en aluminium.
6. Contrôle qualité et résolution des problèmes
Le contrôle qualité des conducteurs creux en cuivre doit couvrir la traçabilité du matériau, la géométrie, la propreté et les exigences spécifiques du projet avant l’assemblage.
| Élément contrôlé | Principales vérifications | Importance |
|---|---|---|
| Matériau en cuivre | Nuance, état métallurgique, conductivité, traçabilité | Garantir la stabilité des propriétés électriques et du comportement au formage |
| Géométrie extérieure | Largeur, épaisseur, rectitude, angles | Assurer la précision dimensionnelle et la compatibilité avec l’assemblage |
| Canal interne | Dimensions, géométrie, présence d’obstructions | Garantir un écoulement prévisible du fluide de refroidissement |
| Intégrité des parois | Épaisseur minimale, uniformité, défauts | Préserver la résistance mécanique et limiter les risques de fuite |
| Propreté des surfaces | Résidus, particules, état des surfaces intérieures | Réduire les risques de contamination et d’obstruction |
| Ensemble terminé | Essais spécifiés des assemblages, de pression, d’étanchéité et essais électriques | Vérifier les performances du système d’enroulement |
Problèmes courants et mesures correctives
| Problème | Cause possible | Vérification recommandée |
|---|---|---|
| Épaisseur de paroi irrégulière | Mauvais alignement des outillages ou instabilité du procédé de formage | Inspecter les outillages et mesurer la répartition des épaisseurs de paroi |
| Passage du fluide de refroidissement restreint | Déformation du canal ou présence de particules piégées | Vérifier la géométrie interne et la propreté |
| Pertes de charge excessives | Canal sous-dimensionné, dépôts ou restriction dans le circuit | Analyser les données de débit et inspecter le circuit de refroidissement |
| Fuite au niveau d’un raccordement | Défaut d’assemblage ou dommage survenu pendant le montage | Appliquer les procédures approuvées d’essai d’étanchéité et d’inspection des assemblages |
Les valeurs d’acceptation relatives aux pertes de charge et aux essais d’étanchéité doivent être définies à partir de la conception approuvée du générateur.
Elles ne doivent pas être déduites de spécifications génériques applicables aux fils de cuivre.
7. Comment définir les spécifications d’un conducteur creux en cuivre ?
Une demande technique complète doit préciser l’application prévue dans le générateur, le plan de section transversale approuvé, la nuance de cuivre et son état métallurgique, les dimensions extérieures et intérieures, l’épaisseur minimale des parois, les tolérances ainsi que la quantité à produire.
Elle doit également indiquer les critères de propreté, les exigences relatives aux assemblages, les méthodes d’inspection et les conditions des essais hydrauliques ou d’étanchéité.
Si le projet nécessite également des brins rectangulaires en cuivre massif, leurs spécifications doivent être fournies séparément.
Foire aux questions (FAQ)
Un conducteur creux en cuivre est-il identique à un tube de cuivre destiné au refroidissement ?
Pas nécessairement.
Outre sa fonction de circulation du fluide de refroidissement, un conducteur creux doit répondre à des exigences électriques et mécaniques spécifiques.
Un tube de cuivre destiné à un usage général peut ne pas satisfaire aux caractéristiques requises pour les enroulements d’un générateur.
Peut-on utiliser de l’eau du robinet dans le conducteur ?
La qualité de l’eau doit respecter les spécifications du système de refroidissement établies par le fabricant du générateur.
Les circuits de refroidissement direct par eau des générateurs utilisent généralement de l’eau spécialement traitée, dont la conductivité électrique et les niveaux de contamination font l’objet d’une surveillance rigoureuse.
Un laminoir pour fils plats peut-il fabriquer des conducteurs creux en cuivre ?
Pas à lui seul.
La fabrication de profilés creux nécessite des procédés de production et des outillages spécialisés.
Un laminoir pour fils plats peut toutefois être utilisé pour fabriquer certains brins rectangulaires massifs en cuivre, sous réserve de leur conformité aux spécifications techniques.
Conclusion
Les conducteurs creux en cuivre permettent d’assurer un refroidissement direct efficace dans les enroulements statoriques des générateurs spécialement conçus pour cette technologie.
Cependant, leurs performances ne dépendent pas uniquement de la géométrie extérieure du profilé en cuivre.
La géométrie du canal interne, l’intégrité des parois, la propreté, la qualité des assemblages et la maîtrise du circuit de refroidissement doivent être étudiées et vérifiées conjointement.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fabrique des laminoirs de précision et des équipements sur mesure destinés au formage de fils métalliques plats et rectangulaires massifs.
Si votre projet d’enroulement de générateur nécessite également des brins rectangulaires en cuivre massif, communiquez-nous la nuance du matériau, les dimensions d’entrée, les dimensions finales souhaitées, les tolérances et la capacité de production requise.
Notre équipe technique pourra ainsi étudier une solution de formage adaptée aux étapes de fabrication en amont de votre projet.