Dans la fabrication de fil de cuivre rectangulaire, le respect des tolérances de largeur et d’épaisseur ne suffit pas. Un conducteur peut présenter des dimensions conformes sur ses faces planes tout en ayant des angles trop vifs, excessivement arrondis ou présentant des rayons différents d’un côté à l’autre.
Ces défauts peuvent affecter l’isolation, la section de cuivre et les opérations de formage ultérieures des conducteurs destinés aux transformateurs et aux moteurs électriques.
La maîtrise du rayon des angles du fil de cuivre rectangulaire nécessite une géométrie de profil clairement définie, des outillages adaptés, des conditions de laminage stables et un contrôle direct du profil. Des ajustements répétés du jeu entre cylindres ne suffisent pas à garantir le résultat.
Qu’est-ce que le rayon des angles d’un fil de cuivre rectangulaire ?
Le rayon d’arête, ou plus précisément le rayon d’arrondi des angles, correspond à la transition courbe entre deux faces adjacentes d’un conducteur rectangulaire. Un plan technique peut, par exemple, spécifier un rayon R0,30 mm, accompagné d’une tolérance admissible et, si nécessaire, d’une géométrie de profil définie.
L’arrondi naturel obtenu lors de l’aplatissement ne forme pas nécessairement un arc de cercle. Il est donc indispensable de contrôler les quatre angles, même lorsque la largeur et l’épaisseur respectent les tolérances prescrites.
Pour un conducteur idéal présentant quatre angles arrondis identiques, de profil circulaire, la section transversale de cuivre se calcule selon la formule suivante :
A = wt − (4 − π)R²
Où :
- w : largeur totale du conducteur.
- t : épaisseur totale du conducteur.
- R : rayon des angles.
Toutes les dimensions sont exprimées en millimètres. Cette équation ne tient pas compte des arêtes irrégulières ou chanfreinées. Elle permet d’évaluer l’influence du rayon d’arrondi sur la section transversale de cuivre.
Pour une présentation générale des dimensions des conducteurs et de leurs procédés de fabrication, consultez notre article Fil de cuivre rectangulaire nu : types, applications et procédés de fabrication.
Pourquoi le rayon des angles est-il important pour les conducteurs électriques ?
Tenue de l’isolation. Les angles vifs, les bavures et les transitions brusques du profil peuvent augmenter le risque d’endommagement de l’émail isolant ou du papier isolant pendant les opérations de revêtement, d’enrubannage et de bobinage. L’arrondissement des angles contribue à limiter ce risque, mais les performances de l’isolation doivent toujours être vérifiées par des essais appropriés.
Géométrie des enroulements. Des rayons d’angle irréguliers peuvent modifier la manière dont les conducteurs isolés s’assemblent, notamment dans les enroulements compacts de transformateurs et les conducteurs formés pour moteurs électriques. Un rayon maîtrisé contribue à maintenir une section transversale reproductible au cours des opérations ultérieures.
Conception électrique. Un arrondi excessif réduit la section de cuivre disponible à l’intérieur d’une enveloppe de largeur et d’épaisseur fixes. Lorsque la résistance électrique du conducteur ou les calculs de remplissage des enroulements sont sensibles à la géométrie, les ingénieurs doivent tenir compte de la section transversale réelle.
Ces considérations sont particulièrement importantes avant le recouvrement des fils de cuivre par du papier isolant pour les enroulements de transformateurs.
Comment se forme le rayon des angles lors du laminage de précision ?
Un procédé de fabrication courant comprend les étapes suivantes :
Fil de cuivre rond → Tréfilage → Laminage à plat → Formage des arêtes → Calibrage final → Contrôle → Bobinage
Une opération de recuit peut être intégrée à une étape appropriée afin d’obtenir les propriétés mécaniques requises. L’enchaînement exact des opérations dépend des spécifications du produit.
Lors de l’aplatissement initial, les cylindres en rotation réduisent l’épaisseur du fil tandis que le cuivre s’écoule dans les directions longitudinale et transversale. Les passes intermédiaires permettent d’obtenir progressivement la largeur et l’épaisseur souhaitées.
Lorsqu’un rayon d’angle précis est exigé, des outillages spécifiques de formage des arêtes permettent de façonner les angles avant le calibrage final.
| Étape de fabrication | Fonction principale | Priorité pour la maîtrise du rayon |
|---|---|---|
| Aplatissement initial | Transformer le fil rond en profil plat | Éviter un élargissement latéral incontrôlé |
| Laminage intermédiaire | Obtenir progressivement la largeur et l’épaisseur | Maintenir une déformation symétrique |
| Formage des arêtes | Réaliser le profil d’angle spécifié | Adapter les outillages à la géométrie du conducteur |
| Calibrage final | Stabiliser les dimensions finales | Préserver la géométrie des angles déjà formés |
Le point essentiel est le suivant : le réglage du jeu entre cylindres d’un laminoir conventionnel agit principalement sur l’épaisseur. Il ne permet pas de corriger de manière fiable un profil d’angle incorrect lorsque la véritable cause réside dans les outillages de formage, le positionnement du fil ou la succession des déformations.
Cinq facteurs qui déterminent la régularité du rayon des angles
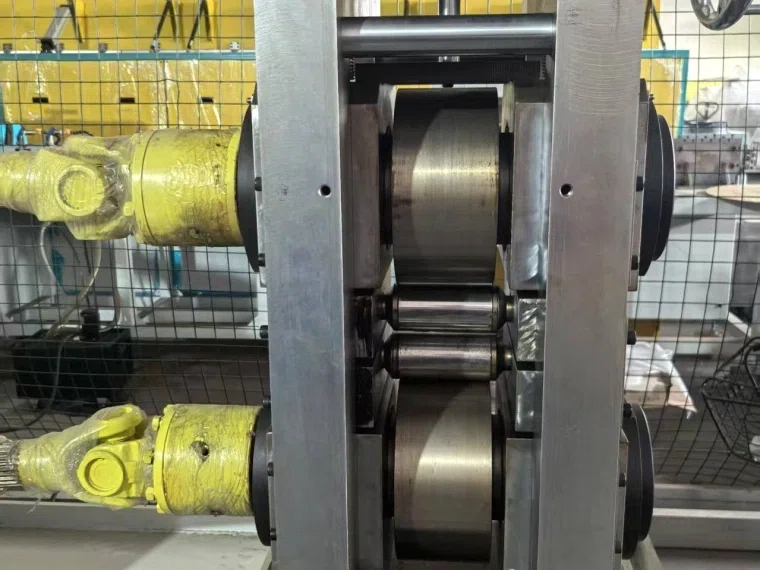
Profil et alignement des cylindres
Des profils de cylindres usés, un mauvais alignement, des défauts de concentricité ou des surfaces de cylindres endommagées peuvent entraîner une asymétrie des angles.
Le rayon nominal usiné dans un outil ne correspond pas nécessairement au rayon obtenu sur le conducteur fini. L’écoulement du métal et le retour élastique influencent également le résultat.
Réduction par passe
Une réduction excessive peut accentuer l’élargissement latéral du matériau et déformer des angles déjà formés.
La réduction appliquée à chaque passe doit être définie en fonction des dimensions d’entrée, de l’état métallurgique du cuivre, des outillages utilisés et de la géométrie finale recherchée.
La dernière passe ne peut pas corriger de manière fiable une déformation instable apparue lors des étapes précédentes.
Nuance de cuivre et état mécanique
Les nuances utilisées pour les conducteurs électriques comprennent notamment le cuivre électrolytique Cu-ETP (C11000) et le cuivre exempt d’oxygène, tel que le C10200.
Le cuivre recuit et le cuivre écroui réagissent différemment aux efforts de laminage. Des variations de dureté du matériau d’entrée peuvent donc modifier le profil des angles.
Tension et guidage du fil
Les fluctuations de tension à l’entrée ou à la sortie du laminoir peuvent modifier les conditions de laminage et compromettre la répétabilité dimensionnelle.
Un mauvais centrage peut provoquer des efforts différents sur les deux bords du conducteur et entraîner des rayons d’angle inégaux.
Il convient donc de vérifier en priorité les guides-fils, le cheminement du fil et la synchronisation des entraînements.
Lubrification, température et usure des outillages
Le frottement et la température des cylindres influencent l’écoulement du matériau.
Une lubrification irrégulière, la présence de contaminants ou l’usure progressive des outillages peuvent provoquer une dérive du rayon des angles au cours de longues séries de production.
Les outillages doivent être maintenus propres et leur état contrôlé régulièrement.
Méthode pratique pour maîtriser le rayon des angles
1. Partir d’un plan technique complet.
Confirmer la nuance de cuivre, le diamètre d’entrée, la largeur et l’épaisseur finales, le rayon des angles et sa tolérance, les exigences de qualité de surface ainsi que les opérations ultérieures d’isolation ou de formage.
Il faut également préciser si les quatre angles doivent respecter la même exigence de rayon.
2. Valider la configuration de formage.
Vérifier les profils des outillages, leur alignement, le centrage du fil et l’enchaînement des opérations de laminage et de formage des arêtes.
Réaliser des essais dans des conditions représentatives du fonctionnement réel.
Les échantillons doivent être mesurés après l’étape la plus susceptible de générer le défaut, et pas uniquement au niveau du bobinage final.
3. Modifier un seul paramètre à la fois.
Si les angles opposés présentent des rayons différents, examiner d’abord le centrage du fil et l’alignement des outillages.
Si tous les rayons sont trop importants, vérifier la géométrie des outils et les conditions de réduction.
Consigner chaque réglage, le profil obtenu et les paramètres permettant de maintenir une production stable.
4. Vérifier la répétabilité.
Contrôler des échantillons au démarrage, après chaque changement d’outillage et pendant la production continue.
Dans la mesure du possible, inclure des échantillons prélevés au début et à la fin des bobines d’essai.
Les critères d’acceptation doivent couvrir la géométrie des angles, la largeur, l’épaisseur, l’état de surface et la régularité sur toute la longueur du fil.
Mesure du rayon des angles et contrôle qualité
Un système de mesure laser de la largeur et de l’épaisseur est utile pour détecter les dérives dimensionnelles, mais il ne permet pas, à lui seul, de déterminer le rayon des angles.
La mesure du rayon nécessite l’acquisition du contour réel de la section transversale du conducteur.
Les méthodes adaptées comprennent notamment la microscopie optique avec des équipements étalonnés, les projecteurs de profil et les systèmes optiques de mesure de profil.
Pour un angle théoriquement circulaire, la procédure de contrôle doit préciser les points du contour utilisés pour ajuster le rayon ainsi que la méthode d’évaluation de la transition entre la partie arrondie et les faces planes.
Lors de la préparation des échantillons, il est important d’éviter toute déformation du cuivre tendre susceptible de fausser les mesures.
Une mesure de profil en ligne peut également être envisagée si le système de détection possède une résolution suffisante pour caractériser la géométrie des angles.
Un système de correction automatique du rayon en boucle fermée nécessite en outre un mécanisme de formage des arêtes réglable de manière contrôlée.
Le réglage automatique de la largeur et de l’épaisseur ne constitue pas, à lui seul, une régulation automatique du rayon des angles.
Les contrôles doivent être réalisés conformément aux normes de produit applicables et au plan du client, les tolérances variant selon le type de conducteur.
Problèmes courants liés au rayon des angles et solutions
| Problème constaté | Cause possible à vérifier | Mesure corrective recommandée |
|---|---|---|
| Tous les angles sont trop vifs | Formage insuffisant des arêtes ou profil d’outil incorrect | Vérifier la géométrie et l’engagement des outils de formage |
| Rayon des angles trop important | Déformation excessive des arêtes ou outillage inadapté | Revoir le profil de formage et la succession des passes |
| Rayons différents entre les côtés gauche et droit | Alimentation décentrée ou mauvais alignement des cylindres | Recentrer le fil et contrôler l’alignement des cylindres |
| Variation du rayon sur la longueur de la bobine | Fluctuations de tension, irrégularités du matériau ou échauffement des outils | Analyser l’évolution des paramètres du procédé et contrôler le fil d’entrée |
| Bavures ou arêtes repliées | Outillages endommagés ou déformation locale excessive | Inspecter les surfaces de contact et adapter les conditions de formage |
| Rayures à proximité des angles | Guides-fils usés ou cylindres contaminés | Nettoyer ou remplacer les composants concernés |
Une augmentation systématique de l’effort de laminage, sans analyse préalable, peut détériorer la géométrie des autres angles ou la qualité de surface du conducteur.
Comment choisir un laminoir pour maîtriser le rayon des angles ?
Un laminoir duo conventionnel (2-Hi) convient à l’aplatissement du fil, mais l’obtention d’un rayon d’angle précisément défini peut nécessiter une étape spécifique d’arrondissement des arêtes.
Des équipements de formage multicylindres ou des outils profilés peuvent également être envisagés lorsque la géométrie du conducteur le justifie.
Le choix de l’équipement doit reposer sur la géométrie finale requise et sur ses performances effectivement vérifiées.
Le laminoir de précision CRM pour fils de cuivre plats destinés aux transformateurs comprend, selon les spécifications techniques publiées, deux cages de laminage duo (2-Hi), suivies d’un laminoir actif d’arrondissement des arêtes.
La ligne intègre également des systèmes de contrôle de tension, de lubrification et de refroidissement, de mesure dimensionnelle et de bobinage.
| Paramètre publié par CRM | Spécification |
|---|---|
| Diamètre du fil rond d’entrée | 1,0–6,0 mm |
| Largeur / épaisseur du produit fini | 0,6–10 mm / 0,4–6 mm |
| Tolérance de largeur / d’épaisseur | ±0,01 mm / ±0,005 mm |
| Rayon des angles réglable | R0,05–1,0 mm |
| Vitesse de conception | 180 m/min |
Ces valeurs correspondent aux spécifications techniques publiées par le fabricant. Elles ne garantissent pas que toutes les performances puissent être atteintes simultanément pour chaque dimension de conducteur et chaque rayon d’angle.
Les capacités réelles, les tolérances atteignables, les outillages nécessaires et la vitesse de production doivent être confirmés par une évaluation technique ou des essais, à partir du matériau et du plan fournis par le client.
Foire aux questions
Quel est le rayon d’angle approprié pour un fil de cuivre rectangulaire ?
Il n’existe pas de valeur universelle.
Le rayon requis dépend des dimensions du conducteur, de la conception de l’isolation, des exigences de bobinage et des normes de produit applicables.
Il convient de se référer au plan de la section transversale fourni par le client et de définir une tolérance d’acceptation, plutôt que de sélectionner un rayon à partir de la plage générale de réglage d’une machine.
Un laminoir duo (2-Hi) peut-il produire un rayon d’angle contrôlé ?
Un laminoir duo conventionnel peut générer des arêtes naturellement arrondies lors de l’aplatissement.
Toutefois, lorsqu’un rayon circulaire précisément défini est exigé, des outils profilés ou une opération distincte de formage des arêtes peuvent être nécessaires.
La faisabilité doit être démontrée pour les dimensions demandées et l’état mécanique du matériau.
Pourquoi les rayons des quatre angles sont-ils différents ?
Les causes les plus courantes comprennent un mauvais alignement du fil, un contact inégal avec les outils de formage, l’usure des cylindres et un écoulement asymétrique du matériau.
Il est recommandé de vérifier d’abord la position du conducteur et l’état des outillages.
Un simple ajustement de l’épaisseur ne permet pas nécessairement de résoudre la cause du problème.
Un système de mesure laser en ligne peut-il mesurer le rayon des angles ?
Un système conventionnel de mesure de largeur et d’épaisseur ne peut pas mesurer directement le profil complet des angles.
La vérification du rayon nécessite un système adapté de mesure du contour, utilisé hors ligne ou intégré à la ligne de production avec une configuration appropriée.
La correction automatique exige également une étape de formage réglable.
Quelles informations transmettre à un fabricant de laminoirs pour l’évaluation d’un projet ?
Il convient de fournir la nuance et l’état du cuivre, le diamètre d’entrée, la largeur et l’épaisseur finales, les tolérances, le rayon d’angle requis, le plan de la section transversale, la capacité de production et les exigences de bobinage.
Il faut également préciser si le fil sera ensuite émaillé, recouvert de papier isolant ou soumis à d’autres opérations de formage.
Conclusion
La régularité du rayon des angles dans la fabrication de fil de cuivre rectangulaire repose sur un écoulement maîtrisé du matériau, une géométrie de formage adaptée, des conditions de production stables et un contrôle fiable du profil.
La mesure de la largeur et de l’épaisseur reste indispensable, mais elle ne peut pas remplacer la vérification directe des quatre angles du conducteur.
Sky Bluer Environmental Technology Co., Ltd. fournit des équipements de laminage de précision CRM destinés à la fabrication de conducteurs en cuivre et en aluminium.
Pour un projet de production de fil de cuivre rectangulaire, transmettez-nous la nuance du matériau, les dimensions d’entrée, le plan du profil final, le rayon des angles, les tolérances et la capacité de production souhaitée.
Notre équipe d’ingénieurs pourra ainsi évaluer une configuration de laminage adaptée à vos exigences.