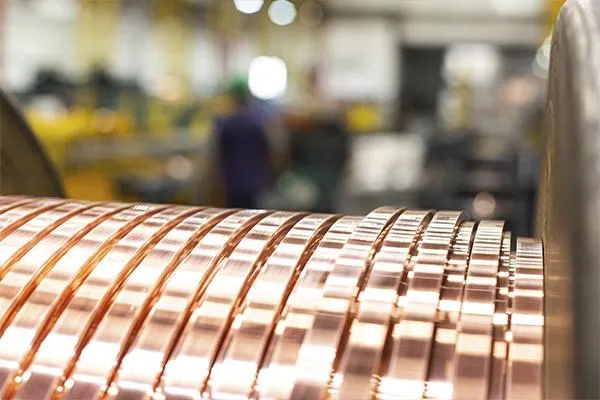
La préparation du fil de cuivre rectangulaire destiné à l’émaillage et à l’isolation au papier ne se limite pas à garantir une largeur et une épaisseur précises. La géométrie des angles, la propreté de surface, les contraintes résiduelles et les propriétés mécaniques influencent directement la qualité de l’isolation et le comportement du conducteur lors du bobinage.
Pour les fabricants de transformateurs et de moteurs électriques, de nombreux défauts d’isolation trouvent leur origine avant même les opérations d’émaillage ou d’enrubannage au papier. Un processus de laminage stable est donc essentiel pour produire des conducteurs rectangulaires en cuivre de qualité constante.
Ce guide présente les méthodes pratiques de préparation, les paramètres de laminage, les exigences de contrôle et les procédures de diagnostic et de résolution des problèmes.
1. Fil de cuivre rectangulaire pour l’émaillage : exigences relatives au conducteur
Nuance de cuivre et dimensions
Les matériaux couramment utilisés pour les conducteurs électriques comprennent les nuances C11000 (Cu-ETP), C10200 (Cu-OF) et C10100 (Cu-OFE).
Avant de commencer la production, les ingénieurs doivent confirmer la largeur et l’épaisseur du conducteur nu, le rayon des angles, les tolérances dimensionnelles ainsi que l’état métallurgique requis.
Il est important de distinguer les dimensions du conducteur nu de celles du conducteur isolé fini, qui comprennent l’épaisseur de l’émail ou de l’isolation au papier.
Référence technique : calcul de la section transversale
Pour un conducteur rectangulaire présentant des dimensions nominales de 5,00 × 2,00 mm :
Section transversale nominale = 5,00 × 2,00 = 10,00 mm²
Ce calcul suppose des angles vifs, sans arrondi. Lorsque les angles sont arrondis tout en conservant la même largeur et la même épaisseur hors tout, la section réelle de cuivre diminue.
La géométrie finale doit être conforme au plan du conducteur et aux spécifications applicables.
2. Optimiser le processus de laminage du fil de cuivre rectangulaire
Une séquence de fabrication typique comprend les étapes suivantes :
Fil rond → Tréfilage (si nécessaire) → Laminage en plusieurs passes → Formage des bords → Recuit (si nécessaire) → Nettoyage et contrôle → Bobinage
Contrôle du jeu entre cylindres et de la réduction d’épaisseur
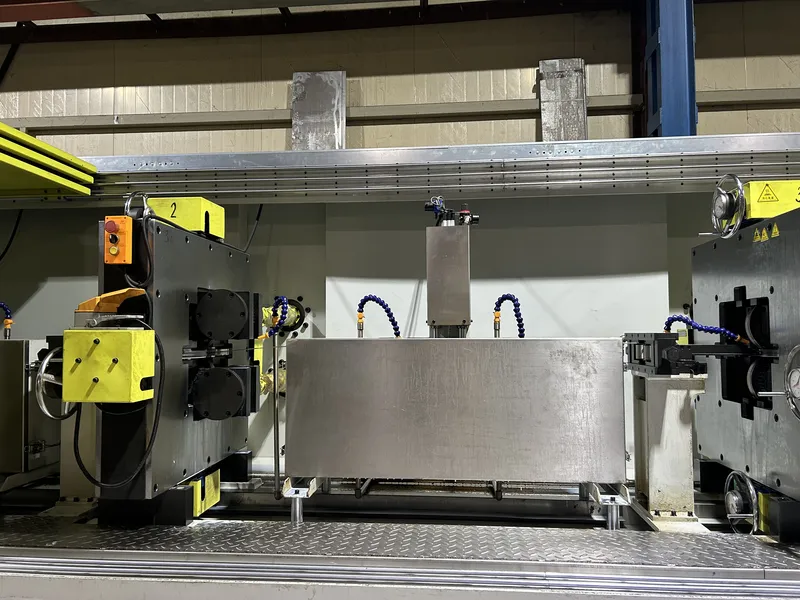
Les cages de laminage à deux cylindres (2-Hi) sont couramment utilisées pour la fabrication de fils de cuivre rectangulaires.
Le jeu entre cylindres détermine principalement l’épaisseur, tandis que la largeur finale dépend également de l’écoulement latéral du métal, de la géométrie des cylindres et de la répartition des réductions.
La réduction d’épaisseur par passe peut être calculée à l’aide de la formule suivante :
Réduction (%) = [(Épaisseur d’entrée − Épaisseur de sortie) / Épaisseur d’entrée] × 100
Par exemple, une réduction de l’épaisseur de 2,00 mm à 1,80 mm correspond à une réduction de 10 %.
Il s’agit d’un exemple de calcul et non d’une recommandation universelle concernant le taux de réduction. Le programme de passes réel dépend de l’état du matériau, de l’effort de laminage et de la géométrie finale recherchée.
Tension et alignement
Avant de modifier le jeu entre cylindres, il convient de vérifier leur parallélisme, l’alignement du fil à l’entrée ainsi que les tensions à l’entrée et à la sortie.
Si l’épaisseur reste stable alors que la largeur fluctue, il est préférable d’examiner l’élargissement latéral, les variations du matériau entrant et la tension plutôt que de modifier systématiquement le jeu entre cylindres.
Pour comparer les différentes méthodes de mise en forme, consultez Laminoir pour fil plat ou machine à tréfiler pour conducteurs rectangulaires en cuivre.
3. Contrôler le rayon des angles avant l’isolation
Fil de cuivre émaillé
Des angles trop vifs ou irréguliers peuvent rendre plus difficile l’obtention d’une couche d’émail uniforme et entraîner des zones localisées de faiblesse de l’isolation.
Fil de cuivre isolé au papier
Les bavures et les arêtes vives peuvent endommager le papier isolant pendant l’enrubannage et les opérations de bobinage ultérieures.
| Problème au niveau des angles | Cause possible | Mesure corrective |
|---|---|---|
| Rayons d’angle inégaux | Alimentation décentrée | Vérifier l’alignement du fil |
| Angles trop vifs | Formage insuffisant des bords | Inspecter les outils de formage |
| Arrondi excessif | Profil des cylindres inadapté | Vérifier la géométrie de l’outillage |
| Variations du rayon | Usure des outils ou tension instable | Inspecter les cylindres et le système de régulation de la tension |
Le rayon des angles doit être vérifié à l’aide de méthodes appropriées de mesure du profil. Les seules mesures de largeur et d’épaisseur ne sont pas suffisantes.
Pour en savoir plus, consultez Comment contrôler le rayon des angles lors de la fabrication de fils de cuivre rectangulaires.
4. Préparation de surface et recuit
Nettoyage de surface
Les lubrifiants de laminage, les particules de cuivre, l’oxydation et les rayures peuvent compromettre les opérations d’isolation ultérieures.
Avant l’émaillage, les contaminants doivent être éliminés à l’aide de méthodes de nettoyage compatibles avec le système de revêtement.
Avant l’enrubannage au papier, le conducteur doit être inspecté afin de détecter les bavures, les particules incrustées et les éventuels dommages de surface.
Contrôle des propriétés mécaniques
Le laminage à froid augmente la dureté du cuivre et réduit sa ductilité. Selon la déformation cumulée et l’état métallurgique final requis, un traitement de recuit peut être nécessaire.
Les conditions de recuit doivent être définies en fonction de la nuance de cuivre, de l’historique de déformation et des propriétés mécaniques exigées.
Après le recuit, il convient de vérifier que le matériau présente l’état spécifié et d’inspecter sa surface afin de détecter toute oxydation éventuelle.
5. Contrôle qualité avant l’isolation
Les contrôles doivent porter sur la géométrie du conducteur, son état de surface et ses propriétés mécaniques.
| Élément à contrôler | Méthode recommandée | Critère d’acceptation |
|---|---|---|
| Largeur et épaisseur | Mesure dimensionnelle avec instruments étalonnés | Tolérances indiquées sur le plan |
| Rayon des angles | Mesure optique du profil | Géométrie spécifiée |
| Qualité de surface | Inspection visuelle ou par caméra | Critères d’acceptation de l’état de surface |
| Propriétés mécaniques | Essais de traction ou de dureté | État métallurgique requis |
| Rectitude | Mesure de la rectitude | Spécifications du produit |
| Qualité du bobinage | Contrôle de la bobine et de la tension | Exigences de manutention |
Des échantillons doivent être contrôlés au démarrage, après chaque ajustement du processus et tout au long de la production.
La mesure dimensionnelle en ligne permet une surveillance continue du processus, mais ne remplace ni l’inspection de surface ni les essais mécaniques.
6. Matrice de diagnostic des causes profondes
Lorsque des défauts d’isolation apparaissent, les ingénieurs doivent rechercher les causes potentielles dans les opérations de laminage, de formage des bords, de nettoyage et de préparation du matériau.
| Problème de production | Cause profonde possible | Première vérification |
|---|---|---|
| Dérive de l’épaisseur | Usure des cylindres ou variations thermiques | État des cylindres et stabilité du jeu |
| Fluctuations de largeur | Élargissement latéral instable | Programme de réduction et tension |
| Couverture d’émail irrégulière | Géométrie des angles ou conditions d’émaillage | Profil des angles et paramètres d’émaillage |
| Déchirure du papier isolant | Bavures ou arêtes vives | Outils de formage des bords |
| Rayures de surface | Cylindres ou guides contaminés | Surfaces de contact |
| Retour élastique excessif | État du matériau ou contraintes résiduelles | État métallurgique et historique de déformation |
| Bobinage irrégulier | Tension d’enroulement instable | Synchronisation du système de bobinage |
Procédure pratique de diagnostic
La première étape consiste à déterminer si le défaut apparaît de manière continue, périodique ou intermittente.
Des variations périodiques d’épaisseur peuvent indiquer une excentricité des cylindres. Une dérive dimensionnelle progressive peut être liée à des variations thermiques ou à l’usure des outils.
Il convient ensuite de comparer les mesures du matériau entrant, les réglages de laminage et les relevés de contrôle.
Il est recommandé de modifier un seul paramètre du processus à la fois et d’en vérifier les effets avant de procéder à d’autres ajustements.
7. Choisir le laminoir adapté à la fabrication de fil de cuivre rectangulaire
Le choix de l’équipement doit avant tout reposer sur les spécifications du conducteur nu fini, plutôt que sur la seule vitesse nominale de la machine.
Une ligne de production adaptée doit assurer la coordination des cages de laminage, des outils de formage des bords, de la lubrification, de la régulation de la tension, des systèmes de contrôle et du bobinage.
Pour découvrir les configurations possibles, consultez le laminoir de précision CRM pour fil plat.
Avant de demander un devis, veuillez fournir les informations suivantes :
- Nuance de cuivre et dimensions d’entrée
- Largeur, épaisseur et tolérances du produit fini
- Rayon des angles et qualité de surface requis
- Propriétés mécaniques et exigences de recuit
- Capacité de production et caractéristiques des bobines
- Procédé d’émaillage ou d’isolation au papier envisagé
Les capacités propres à chaque machine et les tolérances réalisables doivent être confirmées à partir du plan réel du conducteur.
Foire aux questions (FAQ)
Le fil de cuivre rectangulaire peut-il être émaillé directement après le laminage ?
Oui, à condition que ses dimensions, sa propreté de surface et ses propriétés mécaniques répondent aux exigences du procédé d’émaillage. Un nettoyage supplémentaire ou un recuit peut être nécessaire.
Le même rayon d’angle convient-il à l’émaillage et à l’isolation au papier ?
Pas nécessairement. Le rayon des angles dépend de la géométrie du conducteur, de la conception de l’isolation et des spécifications applicables.
Le recuit est-il toujours nécessaire avant l’isolation ?
Non. Cela dépend de la nuance de cuivre, de la déformation cumulée et des propriétés mécaniques finales requises.
Un même laminoir peut-il préparer des fils destinés aux deux méthodes d’isolation ?
Oui, à condition que l’équipement réponde aux exigences des deux applications. Des outillages ou des réglages de processus différents peuvent être nécessaires.
Conclusion
La préparation du fil de cuivre rectangulaire pour l’émaillage et l’isolation au papier nécessite un contrôle coordonné de la précision du laminage, de la géométrie des angles, de l’état de surface, du recuit et de la tension.
La fiabilité de la production repose sur une qualité constante du conducteur tout au long du processus, et non sur le simple respect des dimensions nominales.
Sky Bluer Environmental Technology Co., Ltd. (CRM) conçoit et fabrique des laminoirs de précision ainsi que des équipements personnalisés de transformation de fils métalliques destinés à la production de conducteurs rectangulaires en cuivre.
Vous envisagez un projet de production de fil de cuivre rectangulaire ? Communiquez à notre équipe d’ingénieurs la nuance du matériau, les dimensions d’entrée, les dimensions finales, les tolérances et les exigences d’isolation afin que nous puissions étudier une configuration de laminage adaptée à votre application.