Introduction
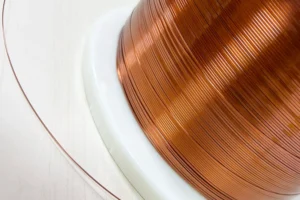
Le laminage du cuivre est l’un des procédés fondamentaux de formage à froid permettant de transformer du fil rond ou du fil‑machine en cuivre en fil méplat de haute précision, en conducteurs rectangulaires et en bandes de cuivre destinées aux applications industrielles. Étape essentielle dans la fabrication des conducteurs électriques, le procédé de laminage influence directement la précision dimensionnelle, la qualité de surface, la conductivité électrique et la stabilité mécanique des produits finis en cuivre.
Dans la production industrielle, un contrôle insuffisant des paramètres de laminage ou une configuration d’équipement mal adaptée peut entraîner des variations d’épaisseur, des défauts sur les arêtes, une baisse du rendement de production ou des variations des propriétés électriques.
Ce guide présente l’ensemble du procédé industriel de laminage du cuivre, depuis la sélection et le prétraitement de la matière première jusqu’au laminage progressif en plusieurs passes, au contrôle qualité et à la résolution des défauts de laminage les plus courants. Cet article constitue le guide technique principal de notre série consacrée au fil de cuivre plat. Pour un procédé de fabrication plus spécifique, consultez notre guide détaillé sur la production de fil de cuivre plat.
Sélection des nuances de cuivre pour le laminage industriel
Les différentes nuances de cuivre présentent des caractéristiques différentes en matière de conductivité électrique, de ductilité et de comportement lors de la déformation. Le choix d’une matière première adaptée constitue donc l’une des premières étapes pour obtenir un procédé de laminage stable et des produits finis conformes aux spécifications requises.
| Nuance de cuivre | Niveau de pureté | Conductivité | Applications de laminage recommandées |
|---|---|---|---|
| Cuivre ETP C10100 | 99,90 % | 100 % IACS | Fil de cuivre plat d’usage général, bandes conductrices, conducteurs standard pour moteurs |
| Cuivre sans oxygène OFC C10200 | 99,99 % | 102 % IACS | Fil méplat de haute précision, profilés pour applications aérospatiales, conducteurs rectangulaires pour moteurs automobiles |
Avant le laminage, la surface du fil ou du fil‑machine en cuivre doit être nettoyée afin d’éliminer les oxydes, les résidus d’huile et les particules métalliques. Selon les exigences de la ligne de production, un système de nettoyage par ultrasons peut être utilisé.
Lors du traitement de cuivre à l’état dur, un recuit intermédiaire peut également être nécessaire afin de restaurer la ductilité du matériau et de réduire le risque de rupture du fil pendant le laminage progressif en plusieurs passes.
Procédé industriel de laminage du cuivre étape par étape
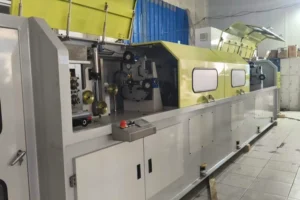
Les lignes modernes de laminage du cuivre peuvent intégrer plusieurs opérations dans un processus continu et automatisé. La coordination et le contrôle précis de chaque étape permettent d’obtenir une bonne stabilité dimensionnelle et des propriétés homogènes du matériau tout au long de la production.
Dévidage et redressage
Les systèmes de dévidage servo‑commandés assurent une alimentation régulière du fil ou du fil‑machine en cuivre tout en limitant les fluctuations de tension.
Les dispositifs de redressage multidirectionnels corrigent la torsion, la courbure et les déviations du matériau avant son entrée dans le laminoir, favorisant ainsi une répartition plus uniforme des efforts de laminage.
Formage par laminage à froid en plusieurs passes
Le fil rond en cuivre est progressivement comprimé à travers plusieurs cages ou passes de laminage jusqu’à l’obtention de la section requise.
La réduction d’épaisseur est répartie entre plusieurs passes afin d’éviter une déformation excessive en une seule étape et de limiter la concentration des contraintes internes.
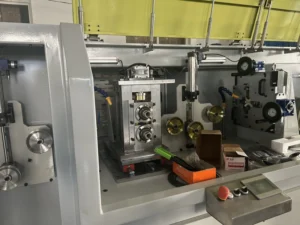
Pour les produits de haute précision, des systèmes de laminage à quatre cylindres peuvent être utilisés. Leur rigidité structurelle plus élevée permet d’améliorer la stabilité du procédé et le contrôle des tolérances dimensionnelles serrées. Pour plus d’informations, consultez la section consacrée aux avantages techniques des laminoirs pour cuivre à quatre cylindres de haute précision.
Lubrification et stabilisation de la température
Un système de lubrification en circuit fermé réduit les frottements entre les cylindres et le matériau en cuivre pendant le processus de déformation.
Parallèlement, un système de refroidissement et de régulation de température contribue à maintenir des conditions de déformation plus constantes et à limiter les variations dimensionnelles provoquées par les changements de température pendant la production continue.
Contrôle dimensionnel par laser en ligne
Des systèmes de mesure laser de haute précision surveillent en continu les principales dimensions du produit, notamment son épaisseur et sa largeur.
Les données de mesure sont transmises en temps réel au système de commande de la ligne. Grâce à une régulation en boucle fermée, l’équipement peut effectuer automatiquement des micro‑ajustements de l’écartement des cylindres sans interrompre la production.
Recuit après laminage
Le laminage à froid entraîne un écrouissage du cuivre. Un système de recuit continu peut donc être intégré après le laminage afin de restaurer la ductilité requise et d’ajuster les propriétés électriques en fonction des exigences du produit fini.
Le recuit prépare également le conducteur aux opérations ultérieures telles que le bobinage, l’émaillage ou l’application d’autres systèmes d’isolation.
Finition et bobinage automatique
Lors de l’étape finale, différentes opérations peuvent être réalisées, notamment le nettoyage de la surface, le calibrage des arêtes et le contrôle dimensionnel final.
Le fil ou la bande de cuivre est ensuite bobiné de manière régulière à l’aide d’un système de bobinage servo‑commandé afin d’obtenir des bobines prêtes pour les opérations de transformation en aval.
Principaux critères de contrôle qualité du laminage du cuivre
La production de fils et de bandes de cuivre de haute précision nécessite le contrôle de différents paramètres dimensionnels, superficiels, électriques et mécaniques en fonction des spécifications du produit et de son application finale. ‑ Tolérance d’épaisseur : de ±0,001 mm à ±0,05 mm selon le type de produit et le niveau de précision requis ‑ Tolérance de largeur : précision pouvant atteindre ±0,002 mm selon le produit et la configuration de la ligne ‑ Rectitude du fil fini : ≤0,3 mm/m ‑ Exigences de surface : surface propre, sans rayures, bavures ni piqûres d’oxydation susceptibles d’affecter la qualité du produit ‑ Perte de conductivité après laminage : maintenue en dessous de 2 % selon les exigences du procédé et du produit
Défauts courants de laminage et solutions d’optimisation
De nombreux problèmes récurrents rencontrés lors du laminage du cuivre sont liés à une tension instable du matériau, à des variations de l’écartement des cylindres ou à une gestion insuffisante de la lubrification. Les ondulations des bords, les variations d’épaisseur et les rayures de surface figurent parmi les défauts les plus fréquemment rencontrés.
Les ondulations des bords peuvent être provoquées par une répartition irrégulière de la pression de laminage ou par un réglage asymétrique de l’écartement des cylindres. Un système de réglage synchronisé de l’écartement par servomoteurs, associé à des guides horizontaux pour le fil, permet d’améliorer la stabilité des arêtes.
Les variations d’épaisseur sont souvent liées aux fluctuations de tension du matériau. L’utilisation de systèmes de dévidage et de bobinage à tension constante avec régulation en boucle fermée contribue à améliorer la régularité dimensionnelle pendant la production continue.
Les rayures de surface peuvent apparaître lorsque le lubrifiant contient des particules métalliques ou d’autres contaminants. Une filtration régulière du lubrifiant ainsi que des systèmes de séparation magnétique des particules métalliques permettent de maintenir la zone de laminage propre et de réduire les défauts superficiels.
Conclusion
La fabrication professionnelle de produits en cuivre laminé repose sur un prétraitement adapté de la matière première, un laminage à froid de précision en plusieurs passes, un contrôle dimensionnel en ligne en temps réel et un traitement de recuit correctement configuré après la déformation. Une maîtrise systématique de ces paramètres permet de réduire les produits non conformes, d’améliorer l’efficacité de production et de maintenir des propriétés électriques et mécaniques stables pour les fils et bandes de cuivre finis.
Sky Bluer Environmental Technology Co., Ltd. propose des lignes de laminage clés en main personnalisées, pouvant intégrer le tréfilage, le laminage de précision, le recuit ainsi que des systèmes automatisés de manutention et de bobinage. Ces solutions sont destinées à la fabrication de fils de cuivre plats, de conducteurs rectangulaires et d’autres produits en cuivre nécessitant une grande précision dimensionnelle et une production stable.
Pour en savoir plus sur le choix des équipements et les différentes technologies de laminage, consultez également la section consacrée au principe de fonctionnement des laminoirs pour bandes de cuivre.