Le chauffage par induction à haute fréquence utilise un champ magnétique alternatif pour chauffer une pièce métallique sans contact électrique direct. La bobine d’induction est parcourue par un courant alternatif, ce qui fait de la géométrie du conducteur, des connexions électriques et du système de refroidissement des éléments essentiels à prendre en compte lors de sa conception.
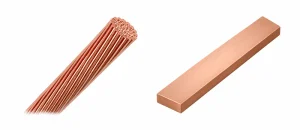
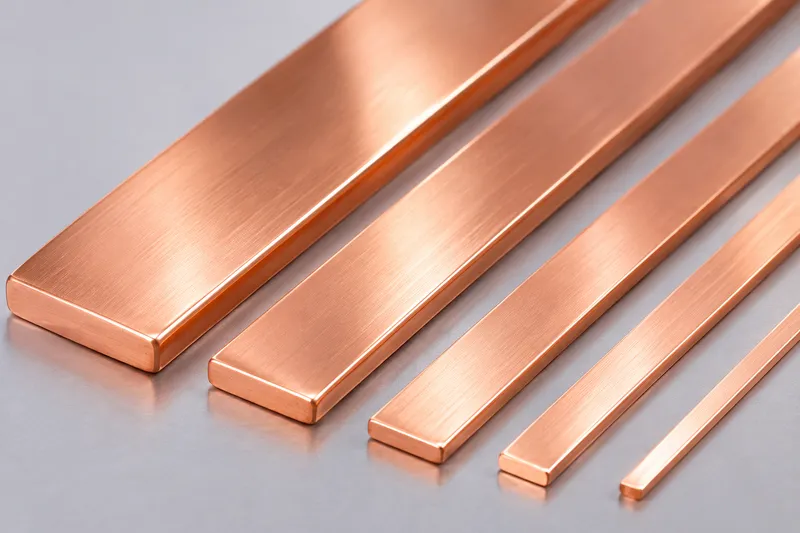
Les conducteurs en bande de cuivre peuvent être envisagés pour certaines bobines de chauffage par induction lorsque leur profil plat permet de répondre à des contraintes d’encombrement ou à des exigences géométriques particulières. Ils ne constituent toutefois pas une solution de remplacement universelle des tubes en cuivre refroidis par eau, couramment utilisés dans les installations industrielles de chauffage par induction.
Cet article présente les critères de sélection des conducteurs en bande de cuivre, leur comportement électrique à haute fréquence, les exigences de fabrication ainsi que le rôle des équipements de laminage de précision.
1. Applications des conducteurs en bande de cuivre dans les bobines de chauffage par induction
Une bobine de chauffage par induction génère le champ magnétique qui permet de transférer de l’énergie à la pièce à chauffer. Il convient de distinguer le conducteur constituant la bobine de la bande métallique, de la barre ou de tout autre élément soumis au chauffage.
Selon l’application, les bobines d’induction peuvent être réalisées à partir de tubes ronds en cuivre, de conducteurs creux profilés, de profilés massifs en cuivre ou d’ensembles spécialement conçus.
Les bandes de cuivre plates peuvent être envisagées dans certaines configurations, notamment :
- Bobines soumises à des contraintes d’encombrement : Conceptions dans lesquelles la largeur et l’épaisseur du conducteur doivent s’adapter à un espace d’installation limité.
- Bobines plates ou en spirale : Configurations pour lesquelles un profil plat peut convenir au parcours d’enroulement prévu.
- Inducteurs de forme spéciale : Applications nécessitant une géométrie de conducteur particulière ou une disposition spécifique des connexions.
- Équipements de chauffage spécialisés : Installations dans lesquelles la géométrie du conducteur est étudiée conjointement avec la fréquence de fonctionnement, l’intensité du courant et les besoins de refroidissement.
L’adéquation d’une bande de cuivre doit être vérifiée pour chaque conception de bobine. La seule forme du conducteur ne détermine ni le rendement du chauffage ni la fiabilité du système.
2. Influence de la haute fréquence sur les conducteurs en bande de cuivre
Effet de peau et répartition du courant
Lorsque la fréquence du courant alternatif augmente, le courant électrique tend à se concentrer à proximité de la surface du conducteur. Ce phénomène est appelé effet de peau (Skin Effect).
Par conséquent, augmenter l’épaisseur du conducteur ne permet pas nécessairement de réduire proportionnellement sa résistance électrique à haute fréquence.
L’effet de proximité influence également la répartition du courant. Les champs magnétiques produits par les spires voisines et par la pièce à chauffer peuvent entraîner une concentration du courant dans certaines zones du conducteur.
Dans les conducteurs en bande de cuivre, ces phénomènes peuvent provoquer une répartition non uniforme du courant sur les faces planes et les bords.
Une surface exposée plus importante ne garantit donc pas automatiquement une diminution des pertes électriques. Le comportement réel dépend de la fréquence de fonctionnement, des dimensions du conducteur, de la géométrie de la bobine et de son environnement électromagnétique.
Largeur, épaisseur et géométrie des bords
La largeur et l’épaisseur d’une bande de cuivre doivent être évaluées conjointement.
Un conducteur large et mince ne présente pas le même comportement lors de la mise en forme qu’un conducteur plus étroit et plus épais. Le sens de pliage ou de cintrage prévu influence également le choix de l’outillage et du procédé de fabrication.
Le rayon des angles, l’état des bords et la régularité dimensionnelle déterminent en partie la manière dont le conducteur s’intègre dans l’ensemble de la bobine.
Pour les applications à haute fréquence, la conception mécanique doit donc être accompagnée d’analyses électriques et thermiques, plutôt que de reposer uniquement sur les dimensions du conducteur.
3. Exigences de refroidissement et connexions électriques
Le refroidissement constitue un élément essentiel de la conception des bobines de chauffage par induction.
De nombreuses installations industrielles utilisent des conducteurs creux en cuivre, à l’intérieur desquels circule de l’eau afin d’évacuer la chaleur produite pendant le fonctionnement.
En revanche, une bande de cuivre massive ne possède pas de canal de refroidissement interne.
Si l’utilisation d’un conducteur plat massif est envisagée, le concepteur de l’équipement doit définir un système de refroidissement adapté et vérifier que les températures de fonctionnement restent dans les limites admissibles.
Une telle solution ne doit donc pas être considérée comme un remplacement direct des tubes en cuivre refroidis par eau sans évaluation technique préalable.
Pourquoi les jonctions électriques sont-elles importantes ?
Les connexions électriques peuvent également influencer les performances et la durée de vie de la bobine.
Un mauvais contact, une méthode d’assemblage inadaptée ou des contraintes mécaniques excessives peuvent provoquer des échauffements localisés au niveau des points de connexion.
Les aspects suivants doivent être examinés lors de la conception de la bobine :
- Résistance électrique de contact et géométrie des connexions.
- Adéquation du brasage fort ou d’autres méthodes d’assemblage.
- Dilatation thermique et maintien mécanique.
- Isolation et espacement entre les spires adjacentes.
Ces paramètres relèvent de la conception globale de la bobine d’induction et ne peuvent pas être maîtrisés uniquement par le laminage de la bande de cuivre.
4. Nuances de cuivre, état du matériau et qualité de surface
Le choix du matériau doit tenir compte de sa conductivité électrique, de son aptitude à la mise en forme, des exigences d’assemblage et des conditions de fonctionnement.
| Nuance de cuivre | Désignation | Principaux critères de sélection |
|---|---|---|
| C11000 | Cu-ETP | Conductivité électrique élevée pour les applications électrotechniques courantes |
| C10200 | Cu-OF | Cuivre exempt d’oxygène pour des exigences particulières liées au matériau ou au procédé |
| C10100 | Cu-OFE | Cuivre exempt d’oxygène de haute pureté pour les applications nécessitant des spécifications particulières |
La base de données des alliages de la Copper Development Association fournit des informations complémentaires sur les différentes nuances de cuivre et leurs propriétés.
État métallurgique et aptitude à la mise en forme
L’état métallurgique du matériau influence le comportement de la bande de cuivre pendant les opérations de mise en forme.
Le cuivre à l’état doux est généralement plus facile à plier. En revanche, le cuivre écroui par déformation à froid peut présenter une résistance mécanique supérieure, mais une ductilité réduite.
Le laminage modifiant l’état du matériau, un recuit intermédiaire ou final peut être nécessaire selon le procédé de mise en forme envisagé.
La qualité de surface doit également être prise en compte. Les rayures, bavures, marques d’enfoncement, contaminations et oxydations excessives peuvent perturber les opérations ultérieures de formage, d’assemblage ou d’isolation.
5. Fabrication de conducteurs en bande de cuivre par laminage de précision
Pour certaines dimensions, les conducteurs étroits en bande de cuivre peuvent être fabriqués à partir de fil machine ou de fil rond en cuivre, en combinant le tréfilage et le laminage en plusieurs passes.
D’autres produits en bande de cuivre peuvent être obtenus à partir de bandes laminées plus larges, par refendage longitudinal et opérations de finition. Le procédé de fabrication le plus adapté dépend du matériau de départ et des dimensions recherchées.
Un processus représentatif de fabrication de conducteurs plats et étroits en cuivre peut être le suivant :
Fil machine en cuivre / Fil rond → Tréfilage (si nécessaire) → Laminage en plusieurs passes → Finition des bords → Nettoyage / Recuit (selon les besoins) → Contrôle qualité → Fabrication de la bobine dans un processus distinct
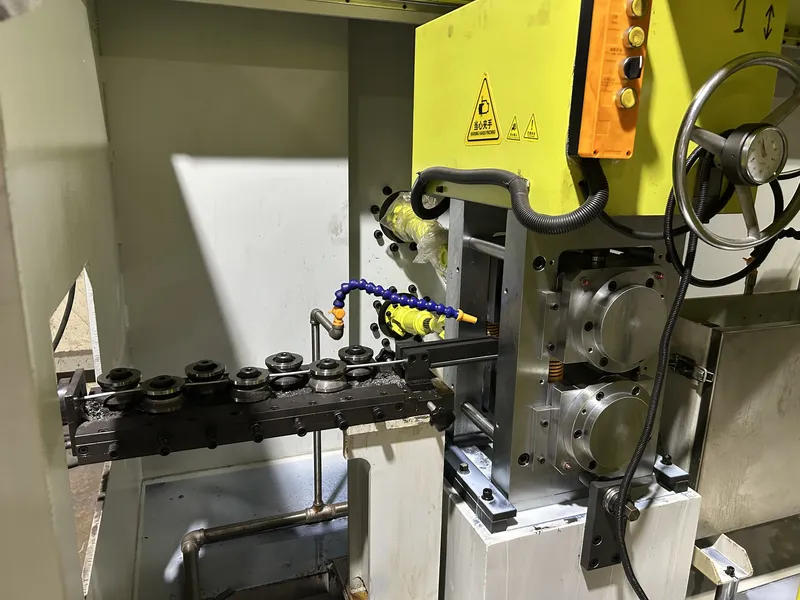
Un laminoir de précision pour fil méplat peut produire des profilés plats ou rectangulaires en cuivre non isolé, à condition que le matériau, les dimensions d’entrée, la géométrie finale et les exigences de production correspondent à la plage de fonctionnement prévue lors de sa conception.
Principaux paramètres du processus de laminage
- Entrefer des cylindres (Roll Gap) : Influence la réduction d’épaisseur et la répétabilité dimensionnelle.
- Programme de passes (Pass Schedule) : Répartit la déformation du matériau entre les différentes passes de laminage.
- Système de guidage du fil (Wire Guidance) : Contribue à maintenir l’alignement du matériau et à limiter les déplacements latéraux.
- Tension entre cages de laminage (Interstand Tension) : Favorise un transport stable du matériau pendant le laminage continu.
- État de surface des cylindres et contrôle des bords : Influencent l’apparition de rayures et de bavures ainsi que la qualité du profil fini.
Pendant le laminage, la réduction de l’épaisseur peut provoquer un élargissement latéral du matériau et, par conséquent, une augmentation de la largeur du conducteur.
Il est donc nécessaire de contrôler conjointement la largeur et l’épaisseur.
Le choix entre laminage et tréfilage dépend du matériau et du profil recherché. Pour approfondir cette comparaison, consultez notre article Laminoir pour fil méplat ou machine de tréfilage pour conducteurs rectangulaires en cuivre.
Les équipements de laminage produisent des profilés conducteurs non isolés. Ils ne fabriquent pas de bobines complètes de chauffage par induction, n’intègrent pas de canaux de refroidissement dans les bandes massives et ne réalisent pas les validations électromagnétiques et thermiques finales.
6. Informations techniques nécessaires avant le choix de l’équipement
| Paramètre | Informations à confirmer |
|---|---|
| Matériau en cuivre | Nuance, état métallurgique et exigences de recuit |
| Matière première | Forme, dimensions et état de surface |
| Conducteur fini | Largeur × épaisseur hors isolation, rayon des angles, planéité et tolérances |
| Exigences de mise en forme | Géométrie de la bobine, sens de cintrage et rayon minimal de courbure |
| Exigences électriques | Fréquence de fonctionnement, intensité du courant et disposition des connexions |
| Exigences thermiques | Méthode de refroidissement, limites de température de fonctionnement et cycle de service |
| Objectif de production | kg/h ou tonnes/mois, dimensions des bobines de réception et système d’enroulement |
La fourniture de plans techniques complets et de spécifications précises du matériau permet au fabricant de l’équipement d’évaluer la faisabilité d’une solution de laminage.
Le concepteur de la bobine d’induction reste responsable des performances électromagnétiques, du refroidissement, des connexions électriques et des essais réalisés sur la bobine terminée.
Pour en savoir plus sur la préparation des conducteurs en cuivre non isolés, consultez l’article Comment préparer le fil méplat en cuivre pour l’émaillage et l’isolation papier.
Les exigences d’isolation des bobines de chauffage par induction doivent être évaluées séparément.
7. Contrôle qualité et problèmes de fabrication courants
Le contrôle des bandes de cuivre doit porter sur la régularité dimensionnelle, la géométrie des bords, l’état de surface et les propriétés du matériau.
Lorsque des opérations de cintrage exigeantes sont prévues, des essais de mise en forme représentatifs peuvent aider à déterminer si le conducteur fini répond aux besoins des procédés ultérieurs.
Problèmes courants et vérifications recommandées
| Problème | Cause possible | Vérification recommandée |
|---|---|---|
| Variations de largeur | Élargissement latéral du matériau pendant le laminage | Vérifier le programme de réduction et le système de guidage |
| Variations d’épaisseur | Modifications de l’entrefer des cylindres ou des conditions de fonctionnement | Contrôler les réglages et la stabilité du procédé |
| Fissures sur les bords | Déformation excessive ou état métallurgique inadapté | Examiner les passes de laminage et les besoins de recuit |
| Rayures de surface | Contact avec les cylindres, les guides ou les dispositifs de manutention | Inspecter les surfaces de contact |
| Comportement irrégulier au pliage | État du matériau ou variations dimensionnelles | Vérifier l’état métallurgique, les tolérances et les conditions de formage |
| Échauffement localisé dans la bobine terminée | Concentration du courant, résistance des jonctions ou refroidissement insuffisant | Effectuer une évaluation électrique et thermique de la bobine |
Le contrôle dimensionnel et superficiel des bandes de cuivre non isolées doit être distingué des essais de réception électriques et thermiques nécessaires pour une bobine de chauffage par induction complète.
8. Foire aux questions (FAQ)
Une bande de cuivre peut-elle remplacer un tube de cuivre refroidi par eau ?
Pas systématiquement.
De nombreuses bobines de chauffage par induction reposent sur une circulation d’eau interne pour assurer leur refroidissement. Un conducteur plat massif nécessite une solution de refroidissement évaluée spécifiquement et doit satisfaire aux exigences électriques et thermiques de l’application.
Une bande de cuivre plus épaisse est-elle toujours préférable pour les applications à haute fréquence ?
Non.
L’effet de peau et l’effet de proximité influencent la répartition du courant. Une simple augmentation de l’épaisseur du conducteur ne permet donc pas nécessairement de réduire les pertes électriques à haute fréquence dans les proportions attendues.
Un laminoir peut-il fabriquer une bobine complète de chauffage par induction ?
Non.
Un laminoir produit des profilés en cuivre non isolés dans les limites de sa plage de fonctionnement prévue.
La mise en forme de la bobine, la réalisation des connexions électriques, l’intégration du système de refroidissement, l’isolation et les essais finaux constituent des opérations de fabrication distinctes.
Conclusion
Les conducteurs en bande de cuivre peuvent convenir à certaines bobines de chauffage par induction à haute fréquence, à condition d’évaluer conjointement la géométrie du conducteur, son comportement électrique, les besoins de refroidissement et les conditions de mise en forme.
La régularité des dimensions, la maîtrise de la géométrie des bords et une qualité de surface adaptée contribuent à préparer le conducteur aux opérations de fabrication ultérieures.
Sky Bluer Environmental Technology Co., Ltd. fabrique des équipements de laminage de précision destinés à la production de fils métalliques plats et rectangulaires non isolés, et non des bobines complètes de chauffage par induction.
Si vous envisagez un projet de fabrication de conducteurs en bande de cuivre, communiquez-nous la nuance de cuivre, les caractéristiques de la matière première, la largeur × épaisseur souhaitée, les tolérances, les exigences de mise en forme et la capacité de production prévue.
Notre équipe d’ingénieurs pourra étudier vos besoins techniques et évaluer si une solution de laminage de précision sur mesure convient à votre projet de fabrication.