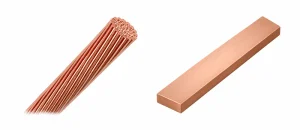
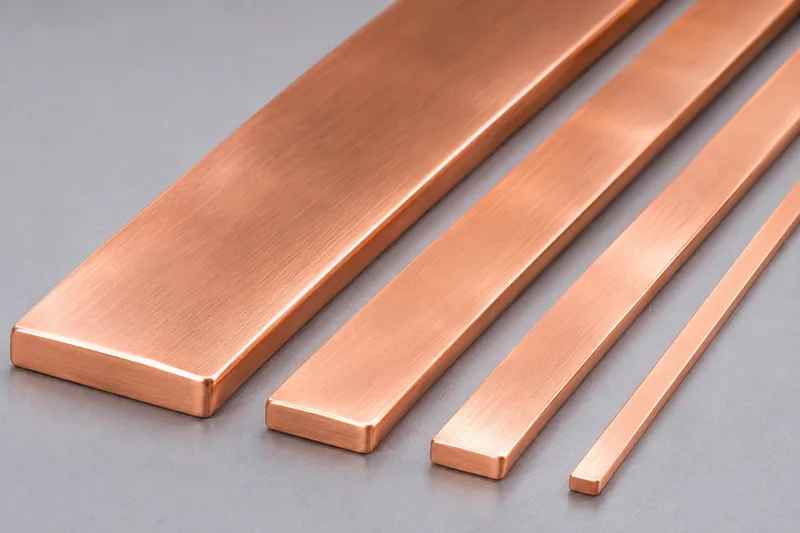
Les systèmes à courant continu (CC) de forte intensité nécessitent des conducteurs fiables pour transporter l’énergie électrique entre les sources d’alimentation, les convertisseurs, les dispositifs de protection et les charges. Les conducteurs plats en cuivre sont souvent privilégiés, car leur géométrie rectangulaire permet des conceptions compactes, offre des surfaces de contact bien définies et facilite différentes configurations de raccordement.
Toutefois, une forme plate ne garantit pas automatiquement une capacité de transport de courant plus élevée. La section transversale, la température de fonctionnement, la résistance des connexions, les distances d’isolement et la qualité de fabrication influencent également les performances.
Cet article présente les principaux critères techniques de dimensionnement des conducteurs plats en cuivre pour les systèmes à courant continu de forte intensité, ainsi que le rôle du laminage de précision dans leur fabrication.
1. Où utilise-t-on les conducteurs plats en cuivre ?
Les principales applications comprennent :
- Systèmes de stockage d’énergie par batteries (BESS) : Liaisons en courant continu entre les racks de batteries, les dispositifs de protection et les équipements de conversion de puissance.
- Équipements de recharge pour véhicules électriques : Distribution interne du courant continu et connexions entre les modules de puissance.
- Installations photovoltaïques et réseaux industriels en courant continu : Connexions entre les convertisseurs, les appareillages de commutation et les charges en courant continu.
- Alimentations sans interruption (ASI/UPS) et systèmes d’alimentation de secours : Connexions courtes à forte intensité dans les armoires de conversion de puissance.
- Électronique de puissance des véhicules électriques : Conducteurs reliant les batteries, les onduleurs et les unités de distribution électrique.
Certaines installations utilisent des jeux de barres rigides et épais, découpés dans des tôles ou des bandes de cuivre. D’autres nécessitent des conducteurs rectangulaires plus étroits, des éléments de connexion formés ou des assemblages laminés souples.
Ces différents produits ne suivent pas nécessairement le même procédé de fabrication.
2. Comment dimensionner un conducteur plat en cuivre ?
Section transversale, résistance et pertes électriques
Pour un conducteur rectangulaire de largeur W et d’épaisseur T, la section transversale nominale se calcule selon la formule suivante :
A = W × T
Un conducteur de 20,00 × 2,00 mm présente une section nominale de 40,00 mm². Les angles arrondis réduisent légèrement la section métallique réelle. La géométrie du profil doit donc être prise en compte lorsqu’une grande précision de calcul ou une estimation de masse est nécessaire.
La résistance électrique approximative d’un conducteur uniforme peut être calculée à l’aide de la formule suivante :
R = ρ × L / A
Dans cette formule, ρ représente la résistivité électrique, L la longueur du conducteur et A sa section métallique. Toutes les grandeurs doivent être exprimées dans des unités cohérentes du Système international (SI).
En considérant une résistivité du cuivre d’environ 1,724 × 10⁻⁸ Ω·m à 20 °C, un conducteur de 0,8 m de longueur et de 40 mm² de section présente une résistance estimée à 0,345 mΩ.
Pour un courant de 300 A, les pertes par effet Joule calculées sont :
P = I²R ≈ 31,0 W
Ce calcul est donné à titre indicatif et ne constitue pas une valeur de courant admissible. Il ne tient pas compte des connexions, des conditions de refroidissement ni des variations de résistivité liées à la température.
Pourquoi la température modifie-t-elle les résultats ?
La résistance électrique du cuivre augmente avec la température. Pour les calculs préliminaires effectués à proximité de la température ambiante, on utilise souvent un coefficient de température approximatif de 0,0039/°C. Toutefois, les valeurs définitives doivent être établies en fonction de la nuance de cuivre spécifiée et des normes de conception applicables.
La capacité réelle de transport de courant dépend de l’élévation de température admissible, de l’orientation du conducteur, de la ventilation de l’armoire, des sources de chaleur voisines et des conditions d’installation.
Une évaluation thermique est donc nécessaire avant de déterminer la section définitive du conducteur.
3. Le courant continu n’élimine pas les pertes au niveau des connexions
En régime de courant continu stable, l’effet de peau, généralement associé au courant alternatif, ne constitue pas le principal facteur de dimensionnement.
Néanmoins, la résistance de contact au niveau des assemblages boulonnés, soudés ou serrés peut provoquer des échauffements localisés.
Les performances d’une connexion dépendent de la surface de contact, de l’état de surface, de la méthode de fixation, de la pression appliquée et de l’exposition aux conditions environnementales.
Un étamage ou un nickelage peut être spécifié pour certains systèmes de connexion. Le revêtement choisi doit cependant être compatible avec la méthode d’assemblage et les conditions de service prévues.
Les courants d’ondulation et les transitoires de commutation générés par les convertisseurs peuvent également entraîner des effets électriques supplémentaires. Ils doivent être évalués séparément, plutôt que de considérer qu’une liaison en courant continu alimentée par un convertisseur fonctionne avec un courant parfaitement constant.
Pour en savoir plus sur la conversion de puissance dans les véhicules, consultez la présentation de l’électronique de puissance du Département de l’Énergie des États-Unis.
4. Choix de la nuance de cuivre et de l’état métallurgique
| Nuance de cuivre | Désignation | Principales caractéristiques |
|---|---|---|
| C11000 | Cu-ETP | Conductivité électrique élevée pour les applications générales de conducteurs électriques |
| C10200 | Cu-OF | Cuivre sans oxygène adapté à des exigences spécifiques de transformation |
| C10100 | Cu-OFE | Cuivre sans oxygène de haute pureté destiné aux spécifications de matériaux exigeantes |
Le choix du matériau doit tenir compte de la conductivité électrique, des normes applicables, de la disponibilité, des procédés d’assemblage et des propriétés mécaniques requises.
La base de données des alliages de la Copper Development Association fournit des informations utiles sur les différentes nuances de cuivre.
L’état métallurgique est tout aussi important que la nuance. Le cuivre à l’état doux se prête généralement mieux au pliage, tandis que le cuivre écroui peut présenter une résistance mécanique supérieure, mais une ductilité réduite.
Il est donc important de préciser si le conducteur doit être plié, poinçonné ou soudé après sa livraison.
5. Procédés de fabrication des conducteurs plats en cuivre
Les jeux de barres de grande largeur ou de forte épaisseur sont généralement fabriqués à partir de bandes, de tôles ou de profilés extrudés en cuivre.
Les conducteurs rectangulaires de plus petites sections peuvent être produits à partir de fil machine ou de fil rond en cuivre, en combinant des opérations de tréfilage et de laminage en plusieurs passes.
Un processus de fabrication représentatif à partir de fil est le suivant :
Fil machine ou fil rond en cuivre → Tréfilage (si nécessaire) → Laminage multipasse → Finition des bords → Nettoyage/Recuit (selon les besoins) → Coupe/Formage → Revêtement/Isolation (si nécessaire) → Contrôle
Quels paramètres un laminoir de précision permet-il de maîtriser ?
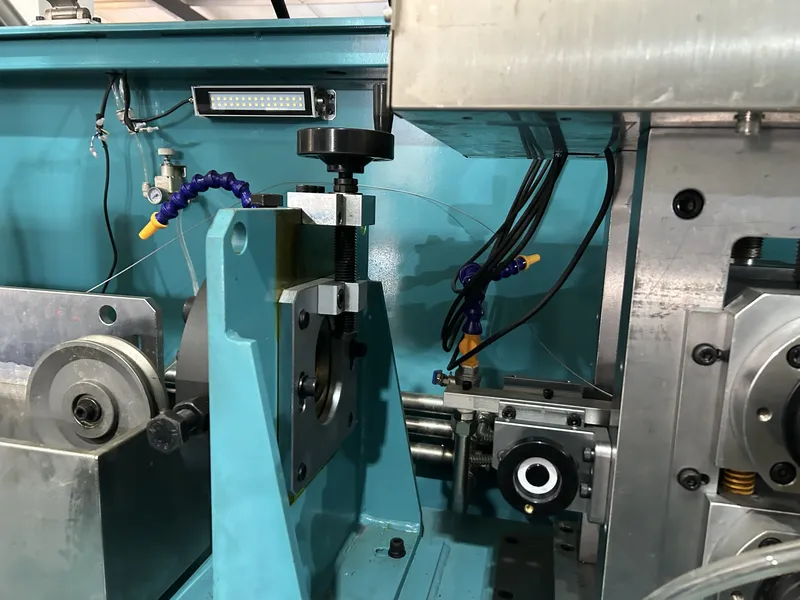
Un laminoir de précision pour fils plats peut fabriquer des conducteurs plats en cuivre nus lorsque le matériau d’entrée, les dimensions finales et le programme de réduction correspondent aux capacités techniques prévues lors de sa conception.
Les principaux paramètres du procédé comprennent :
- Entrefer entre les cylindres : Contrôle la réduction d’épaisseur et la répétabilité dimensionnelle.
- Programme de passes : Répartit la déformation entre les différentes passes afin de maîtriser l’écrouissage et la formation des bords.
- Guidage du fil : Limite les déplacements latéraux et les défauts d’alignement.
- Tension entre les cages de laminage : Favorise un déplacement stable du matériau.
- État de surface et propreté des cylindres : Influencent l’apparition de marques superficielles et le risque de rayures.
La réduction d’épaisseur peut entraîner un élargissement latéral du matériau. Il est donc nécessaire de contrôler simultanément la largeur et l’épaisseur finales.
Le laminage ne remplace pas les opérations ultérieures de poinçonnage, de pliage, de métallisation, d’isolation ou d’assemblage électrique.
Pour comparer les différentes méthodes de mise en forme, consultez l’article Laminoir pour fils plats ou machine de tréfilage pour les conducteurs rectangulaires en cuivre.
6. Caractéristiques techniques à fournir avant le choix de l’équipement
| Paramètre | Informations à confirmer |
|---|---|
| Matériau en cuivre | Nuance, état métallurgique et conductivité électrique requise |
| Matière première | Forme ronde ou rectangulaire, dimensions et état de surface |
| Dimensions finales | Largeur × épaisseur, profil et longueur |
| Qualité dimensionnelle | Tolérances de largeur et d’épaisseur, rectitude et planéité |
| Bords et surface | Rayon des angles, limites de bavures et critères relatifs aux rayures |
| Opérations ultérieures | Pliage, poinçonnage, assemblage, métallisation et isolation |
| Objectif de production | kg/h ou tonnes/mois ; livraison en bobines ou en longueurs coupées |
Les plans techniques doivent clairement distinguer la section du conducteur obtenue par laminage des trous, plis, bornes et autres éléments réalisés lors des opérations ultérieures.
Il est préférable de définir des critères de réception mesurables plutôt que de demander une « précision maximale » sans spécifier de tolérances.
Pour les principes de préparation de surface liés aux procédés d’isolation, consultez Comment préparer les fils plats en cuivre pour l’émaillage et l’isolation papier.
7. Contrôle qualité et résolution des problèmes
Le cuivre réceptionné doit être contrôlé afin de vérifier sa nuance, ses dimensions et l’absence de défauts visibles. Pendant le laminage, il convient de surveiller la largeur, l’épaisseur, la géométrie des bords, l’état de surface et la stabilité du procédé.
Des contrôles des propriétés mécaniques peuvent également être nécessaires lorsque des opérations de formage sont prévues par la suite.
Les assemblages électriques en courant continu terminés peuvent nécessiter des mesures de résistance des connexions, des vérifications diélectriques et des essais d’échauffement.
Ces essais réalisés sur les assemblages finaux sont distincts des critères de réception applicables aux conducteurs nus obtenus par laminage.
Problèmes courants et mesures correctives
| Problème | Cause possible | Vérification recommandée |
|---|---|---|
| Dérive de l’épaisseur | Instabilité de l’entrefer entre les cylindres ou des conditions thermiques | Vérifier le réglage des cylindres et les conditions de fonctionnement |
| Variations de largeur | Élargissement latéral non maîtrisé | Examiner la réduction par passe et le guidage du fil |
| Fissures sur les bords | Déformation excessive ou état métallurgique inadapté | Revoir le programme de passes et les conditions de recuit |
| Rayures superficielles | Outillage endommagé ou contact lors de la manutention | Inspecter les cylindres, les guides et les surfaces de transport |
| Surchauffe des connexions | Résistance de contact excessive | Vérifier la conception des connexions et leur assemblage |
| Détérioration de l’isolation | Bavures ou angles vifs | Améliorer la finition des bords et les contrôles |
8. Questions fréquentes (FAQ)
Les conducteurs plats en cuivre sont-ils toujours préférables aux câbles ronds ?
Non. La géométrie plate peut faciliter une implantation compacte et offrir de larges surfaces de contact. Toutefois, les exigences de flexibilité, de cheminement des câbles, de résistance aux vibrations, d’isolation et d’installation peuvent favoriser l’utilisation de conducteurs ronds ou multibrins.
Un conducteur plus large peut-il automatiquement transporter davantage de courant ?
Pas nécessairement. Une augmentation de la largeur accroît la section transversale uniquement si l’épaisseur reste constante. Les conditions thermiques, la conception des connexions et l’élévation de température admissible déterminent toujours si un conducteur convient à une application donnée.
Un laminoir pour fils peut-il fabriquer des assemblages complets de jeux de barres en courant continu ?
Non. Un laminoir adapté peut produire des conducteurs rectangulaires nus dans les limites de ses capacités de conception.
La coupe, le formage, l’assemblage, les revêtements, l’isolation et les essais électriques constituent des opérations distinctes.
Conclusion
La fiabilité des conducteurs plats en cuivre pour les systèmes à courant continu de forte intensité repose sur une coordination rigoureuse entre le dimensionnement électrique, la conception thermique, la sélection des matériaux et la maîtrise des procédés de fabrication.
La régularité de la largeur, de l’épaisseur, de la géométrie des bords et de l’état de surface est particulièrement importante lorsque les conducteurs laminés doivent subir des opérations de transformation supplémentaires.
Sky Bluer Environmental Technology Co., Ltd. fabrique des équipements de laminage de précision destinés à la production de conducteurs métalliques plats et rectangulaires nus, et non des assemblages complets de jeux de barres pour systèmes à courant continu.
Si vous envisagez un projet de fabrication de conducteurs plats en cuivre, communiquez-nous la nuance de cuivre, les caractéristiques de la matière première, la largeur × épaisseur souhaitées, les tolérances, les opérations ultérieures et la capacité de production requise.
Notre équipe d’ingénieurs étudiera vos besoins afin de déterminer si une solution de laminage de précision convient à votre procédé de fabrication.