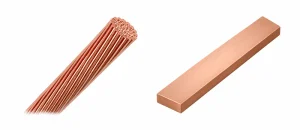
Les bandes de cuivre rainurées présentent des canaux, des évidements ou des éléments de positionnement intégrés à des composants métalliques plats. La fabrication régulière de ces géométries est plus complexe que le simple aplatissement d’un fil métallique. Le laminage de bandes de cuivre rainurées nécessite de maîtriser simultanément la profondeur et la position des rainures, la largeur de la bande, l’épaisseur résiduelle et la qualité de surface.
Ce guide présente les critères de sélection des matériaux, les principes du laminage de précision de profilés, la conception des passes, les méthodes de contrôle et le choix des équipements adaptés au cuivre et à ses alliages.
1. Qu’est-ce qu’une bande de cuivre rainurée ?
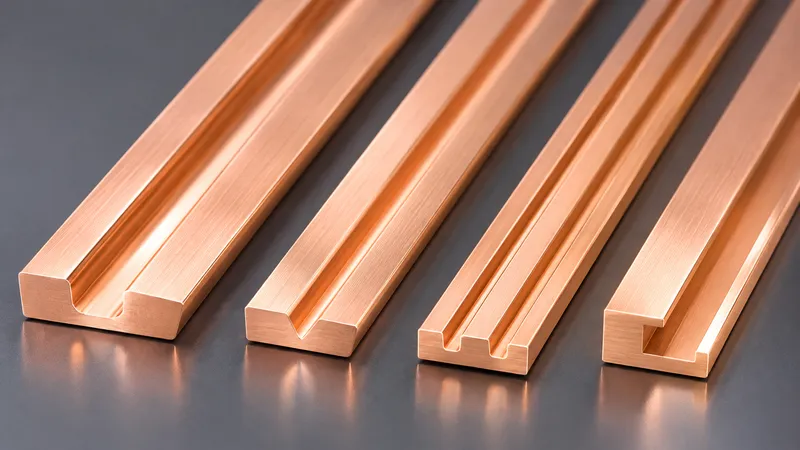
Une bande de cuivre rainurée est un produit métallique plat ou rectangulaire comportant des évidements volontairement formés, généralement dans le sens longitudinal.
Sa section transversale peut présenter des rainures en U, en V, rectangulaires ou des géométries personnalisées, parfois accompagnées d’épaulements ou de caractéristiques asymétriques.
Les applications possibles comprennent les composants de contact électrique, les éléments de positionnement et les assemblages conducteurs sur mesure. L’adéquation du profil à son utilisation doit être vérifiée par le concepteur du composant.
Lorsque la rainure doit s’engager dans une pièce complémentaire, la régularité dimensionnelle et l’état des arêtes peuvent être aussi importants que la conductivité électrique.
Le laminage de bandes rainurées ne doit pas être confondu avec l’utilisation de cylindres rainurés pour fabriquer du fil plat conventionnel : dans le premier cas, c’est le produit fini lui-même qui comporte une rainure définie.
Un plan détaillé de la section transversale est donc indispensable.
2. Nuances de cuivre et comportement des alliages au laminage
Le choix du matériau influence les efforts de laminage, l’aptitude à la déformation et la précision géométrique des rainures.
| Matériau | Principales considérations pour le laminage de profilés |
|---|---|
| C11000 (Cu-ETP) | Conductivité électrique élevée ; vérifier l’état métallurgique et les exigences de formage |
| C10200 (Cu-OF) | Cuivre sans oxygène ; confirmer les spécifications du matériau et la gamme de fabrication |
| C10100 (Cu-OFE) | Cuivre sans oxygène de haute pureté destiné aux applications présentant des exigences particulières |
| Alliages CuCrZr ou CuNiSi | Alliages de cuivre à résistance mécanique plus élevée ; évaluer les efforts de laminage, l’état métallurgique et le traitement thermique |
| Bronze phosphoreux | Alliage de cuivre présentant un comportement différent en matière d’écrouissage et de formabilité ; valider le rainurage par des essais de laminage |
La déformation à froid provoque un écrouissage du matériau, particulièrement marqué pour certains alliages de cuivre.
Une succession de passes adaptée au cuivre doux peut entraîner une surcharge des outillages ou endommager des alliages plus résistants.
Un recuit intermédiaire peut faciliter les opérations de formage, mais ses effets sur les propriétés finales du matériau doivent être évalués.
Pour les alliages durcis par précipitation, il convient de confirmer l’état de traitement thermique du matériau livré avant de définir les taux de réduction au laminage.
Les propriétés des différentes nuances peuvent être consultées dans la base de données des alliages de la Copper Development Association. Il est également recommandé de vérifier les certificats matière du fournisseur.
3. Géométrie des rainures : quelles dimensions faut-il spécifier ?
Les plans techniques doivent fournir davantage d’informations que la seule profondeur nominale des rainures.
| Paramètre du profil | Importance pour la fabrication |
|---|---|
| Largeur et épaisseur totale de la bande | Définissent l’encombrement général et la section finale |
| Largeur et profondeur de la rainure | Déterminent les principales caractéristiques fonctionnelles |
| Position et pas des rainures | Assurent l’alignement avec les pièces associées ou entre plusieurs canaux |
| Rayons de fond et d’angle | Influencent l’écoulement du métal, les concentrations de contraintes et la fabrication des outillages |
| Épaisseur résiduelle minimale | Permet de limiter un amincissement excessif sous la rainure |
| Distance aux bords et planéité | Facilitent la manutention, le guidage et l’assemblage en aval |
Les rainures présentant des angles très vifs peuvent être difficiles à obtenir par laminage.
Avant de fabriquer les cylindres profilés, il est donc important de définir des rayons techniquement réalisables et, dans le cas de plusieurs rainures, un espacement minimal entre les différentes formes.
Il faut également préciser si la position de la rainure est mesurée à partir d’un bord de la bande ou de son axe central.
Ce choix influence les méthodes de contrôle dimensionnel ainsi que les exigences du système de guidage.
Conseil technique : Fournissez un dessin coté de la section transversale, avec des références géométriques et des tolérances clairement définies. Des photographies seules ne permettent pas une évaluation technique fiable.
4. Comment fonctionne le laminage de précision de profilés ?
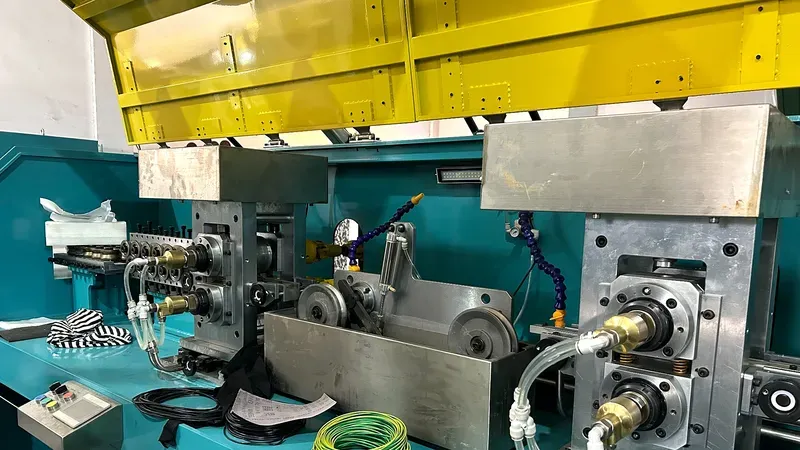
Un laminoir de profilage utilise des cylindres spécialement usinés pour obtenir la section transversale souhaitée.
Une partie en relief sur le cylindre forme la rainure en provoquant un déplacement contrôlé du métal à l’intérieur de la bande.
Une gamme de fabrication représentative peut être la suivante :
Fil machine en cuivre ou bande brute → Tréfilage / Pré-laminage (si nécessaire) → Laminage du profil en plusieurs passes → Finition des bords → Nettoyage / Recuit (si nécessaire) → Contrôle du profil → Bobinage ou coupe à longueur
Les rainures profondes ou les alliages présentant une résistance mécanique élevée peuvent nécessiter plusieurs passes afin de limiter les déformations locales, les charges appliquées aux cylindres et les défauts de fabrication.
Contrairement à l’usinage, le laminage consiste principalement à redistribuer la matière plutôt qu’à l’enlever.
L’écoulement du métal peut donc modifier la largeur extérieure de la bande ainsi que les surfaces adjacentes.
L’élargissement latéral, le retour élastique, la tension de la bande et la flexion des cylindres peuvent entraîner des différences entre le profil obtenu et la géométrie théorique de l’outillage.
Des essais de laminage et des ajustements peuvent ainsi être nécessaires.
Un laminoir de précision pour fil plat peut constituer un point de départ pour certains projets. Toutefois, les sections rainurées nécessitent des outillages spécifiques et une étude préalable de faisabilité.
Tous les laminoirs ne conviennent pas à toutes les géométries de profilés.
5. Paramètres essentiels du laminage de bandes de cuivre rainurées
Conception des passes et écoulement du métal
La déformation nécessaire doit être répartie de manière appropriée entre les différentes passes de laminage.
Il faut tenir compte du déplacement de matière, de l’élargissement latéral, de l’épaisseur résiduelle et de la géométrie des surfaces planes adjacentes aux rainures.
Les profils présentant des rainures asymétriques peuvent également nécessiter des systèmes de guidage spécifiques pour résister aux efforts latéraux générés pendant le laminage.
Alignement, tension et entrefer des cylindres
Les guides d’entrée permettent de maintenir la bande correctement centrée pendant le processus.
Un mauvais alignement peut provoquer un décalage de la rainure par rapport à sa position prévue.
L’écartement entre les cylindres, ou roll gap, influence à la fois l’épaisseur de la bande et la formation de la rainure.
Des variations de tension peuvent également entraîner des écarts dimensionnels sur la longueur du produit.
Protection de surface et état des outillages
Des cylindres usés, des guides encrassés ou une manutention inadaptée peuvent laisser des marques sur la surface du cuivre.
Lorsque le procédé le permet, il convient d’utiliser une lubrification appropriée.
L’usure des cylindres doit également être surveillée, car elle peut modifier la largeur des rainures ou leurs rayons.
Pour comparer les différentes méthodes de mise en forme, consultez notre article Laminoir pour fil plat ou machine à tréfiler pour les conducteurs rectangulaires en cuivre.
6. Tolérances dimensionnelles et contrôle qualité
L’inspection des bandes de cuivre rainurées doit porter sur l’ensemble de la section transversale, et non uniquement sur les dimensions extérieures.
Les caractéristiques à vérifier comprennent la profondeur et la largeur des rainures, leur position par rapport aux références géométriques, les rayons de fond, la planéité et l’épaisseur résiduelle.
Ces contrôles peuvent être réalisés à l’aide de systèmes de mesure optique de profil, de calibres étalonnés ou de mesures sur sections transversales.
Le cuivre présentant une surface réfléchissante, les méthodes optiques doivent être validées à l’aide d’échantillons de référence appropriés.
Avant le démarrage de la production, il est essentiel de définir la fréquence des mesures et les critères d’acceptation.
Une dimension nominale sans tolérance spécifiée ne permet pas d’évaluer correctement la capabilité du procédé.
Il est recommandé de contrôler des échantillons au démarrage ainsi qu’en régime de production stabilisé.
L’enregistrement des lots de matière, des réglages des cylindres, de la vitesse de production et des résultats de mesure facilite la détection des dérives du procédé.
7. Défauts courants et solutions pratiques
| Problème | Cause possible | Vérification recommandée |
|---|---|---|
| Rainure insuffisamment profonde | Réduction insuffisante ou déformation de l’outillage | Vérifier l’écartement des cylindres, les efforts de laminage et la succession des passes |
| Rainure décentrée | Mauvais alignement à l’entrée ou déplacement latéral de la bande | Contrôler les guides et le suivi de la trajectoire de la bande |
| Variations de largeur | Écoulement latéral de matière insuffisamment maîtrisé | Revoir la conception des passes et les dimensions du matériau entrant |
| Fissures sur les bords | Déformation locale excessive ou état métallurgique inadapté | Vérifier l’état de l’alliage et la réduction par passe |
| Rayures ou bavures | Outillages usés, guides encrassés ou contact pendant la manutention | Inspecter et nettoyer les surfaces de contact |
| Variations de la géométrie des rainures sur la longueur | Fluctuations de tension, usure des cylindres ou réglages instables | Comparer l’évolution des mesures aux données de fonctionnement |
Le contrôle dimensionnel des bandes de cuivre nues doit être distingué de la validation de la conductivité électrique, des assemblages, de la résistance à la fatigue et de la température de service du produit final.
8. Informations nécessaires pour choisir un équipement de laminage
Pour établir une offre technique et commerciale, il est important de communiquer la nuance et l’état métallurgique du cuivre, les dimensions du matériau entrant, le dessin de la section transversale finale, les tolérances des rainures, les exigences de surface et la capacité de production souhaitée, exprimée en kg/h ou en tonnes par mois.
Il convient également de préciser si le produit fini doit être livré en bobines ou coupé à longueur, ainsi que les éventuelles opérations de formage en aval et les restrictions relatives au recuit.
Si le produit doit ensuite recevoir un revêtement ou une isolation, les exigences de propreté doivent être définies dès les premières étapes du projet.
Pour en savoir plus sur les exigences de préparation de surface, consultez notre article consacré à la préparation du fil plat en cuivre pour l’émaillage et l’isolation papier.
Les profilés rainurés peuvent toutefois nécessiter des spécifications différentes.
Questions fréquentes sur le laminage de bandes de cuivre rainurées
Peut-on réaliser toutes les formes de rainures par laminage ?
Non.
Les rainures très étroites, profondes, à angles vifs ou présentant des géométries complexes peuvent nécessiter une modification de conception, un formage en plusieurs étapes ou un usinage complémentaire.
Une seule passe de laminage est-elle suffisante ?
Cela dépend de la profondeur de la rainure, de l’état métallurgique du matériau et du niveau de déformation nécessaire.
Dans certains cas, plusieurs passes sont indispensables.
Peut-on utiliser le même outillage pour le cuivre pur et les alliages de cuivre ?
Pas nécessairement.
Les différences de résistance mécanique, d’écrouissage et de retour élastique peuvent nécessiter des réglages spécifiques ou des outillages différents.
Conclusion
La réussite du laminage de bandes de cuivre rainurées repose sur une sélection adaptée du matériau, une conception précise de la section transversale, une planification rigoureuse des passes et un contrôle qualité systématique.
Il ne suffit pas que la rainure respecte les spécifications : l’ensemble de la section de la bande doit également être conforme aux exigences définies.
Sky Bluer Environmental Technology Co., Ltd. (CRM Rolling Mills) conçoit et fabrique des équipements de laminage personnalisés pour les fils métalliques plats, rectangulaires et à profils spéciaux. Nous évaluons la faisabilité des profils à partir des plans techniques et des exigences de production.
Vous envisagez un projet de fabrication de bandes de cuivre rainurées ? Transmettez-nous la nuance du matériau, les dimensions d’entrée, le plan du profil, les tolérances et la capacité de production souhaitée.
Notre équipe d’ingénieurs pourra examiner vos besoins et évaluer si une solution de laminage de précision sur mesure convient à votre processus de fabrication.