De l’expérience en ingénierie aux solutions de production fiables
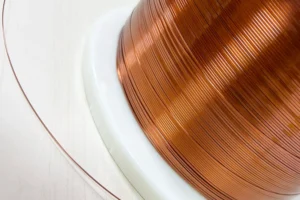
Depuis plus de 25 ans, je travaille dans le domaine de la transformation et du laminage de précision des fils et conducteurs métalliques, en accompagnant les fabricants dans le développement de lignes de production pour les conducteurs en cuivre, en aluminium et en alliages spéciaux. Au fil des années, j’ai pu constater l’évolution de la technologie de laminage de précision appliquée aux conducteurs CTC, aux jeux de barres et aux conducteurs rectangulaires, permettant d’obtenir des tolérances plus serrées, une productivité accrue et une qualité de produit plus régulière.
Dans ce guide, je partage des connaissances pratiques acquises au cours de nombreuses années d’expérience en ingénierie. Nous aborderons l’ensemble du processus de fabrication des conducteurs CTC, des jeux de barres et des conducteurs rectangulaires, notamment les principales technologies de production, les critères de sélection des équipements de laminage et les méthodes de contrôle qualité nécessaires à la fabrication de conducteurs électriques fiables et performants.
Exigences applicables aux conducteurs électriques de forte section
Les différentes applications électriques imposent des exigences spécifiques en matière de géométrie du conducteur et de propriétés du matériau.
Matériaux conducteurs couramment utilisés
Les matériaux les plus fréquemment employés comprennent :
- Cuivre OFHC (C10200)
- Cuivre ETP (C11000)
- Aluminium 1350 de qualité électrique
- Aluminium 1370 de qualité électrique
- Conducteurs composites laminés cuivre-aluminium
Le choix du matériau dépend notamment de la conductivité électrique requise, des contraintes de poids, du comportement thermique et du coût de fabrication.
Dimensions typiques des produits
| Type de conducteur | Épaisseur | Largeur | Application typique |
|---|---|---|---|
| Méplat pour CTC | 0,8–3,5 mm | 5–25 mm | Transformateurs de puissance |
| Jeu de barres / Busbar | 2–12 mm | 10–120 mm | Distribution électrique |
| Conducteur rectangulaire | 0,5–6 mm | 3–40 mm | Équipements industriels |
Exigences critiques de performance
Pour les systèmes électriques de forte puissance, les fabricants accordent généralement une attention particulière aux critères suivants :
- Faible variation de la résistance électrique sur toute la longueur du conducteur
- Stabilité géométrique du conducteur lors de la dilatation thermique
- Rigidité mécanique élevée sous les charges électromagnétiques
- Répartition uniforme du courant
- Stabilité dimensionnelle à long terme pendant l’installation et le fonctionnement
Pourquoi le laminage de précision est essentiel pour les conducteurs de forte section
À mesure que la section du conducteur augmente, la complexité du processus de fabrication augmente également.
Par exemple, de faibles écarts dimensionnels sur les brins utilisés pour fabriquer un conducteur CTC peuvent se cumuler lorsque plusieurs conducteurs transposés sont assemblés, ce qui peut affecter l’uniformité géométrique de l’ensemble. De même, des défauts de planéité sur des jeux de barres de grande largeur peuvent compliquer l’assemblage et affecter les conditions de contact électrique au niveau des points de connexion.
Le laminage de précision permet notamment d’obtenir :
- Une épaisseur uniforme sur toute la largeur du conducteur
- Une meilleure qualité des bords
- Une réduction des contraintes résiduelles
- Une rectitude et une planéité améliorées
- Des caractéristiques électriques plus stables sur le produit fini
Ces paramètres peuvent avoir une influence directe sur le rendement des transformateurs, la fiabilité des systèmes de distribution électrique et la durée de vie des équipements.
Complexité de fabrication des conducteurs CTC et des jeux de barres
Par rapport au laminage conventionnel de fils métalliques, la fabrication de conducteurs électriques de forte section présente plusieurs difficultés spécifiques.
Effets de déformation entre plusieurs conducteurs
Lors de la fabrication d’un CTC, les différents conducteurs doivent présenter des propriétés mécaniques aussi homogènes que possible. Une déformation irrégulière peut entraîner :
- Des différences d’allongement entre les conducteurs
- Une instabilité lors de la transposition
- Des difficultés d’assemblage
- Une répartition irrégulière des charges électromagnétiques
Difficultés liées au laminage de grandes largeurs
Plus la largeur du conducteur augmente, plus il devient difficile de contrôler uniformément la déformation.
Les problèmes couramment rencontrés comprennent :
- La flexion des cylindres
- La formation de bombé
- L’amincissement des bords
- Le flambage de la zone centrale
- Les variations de largeur
Sans systèmes appropriés de compensation et de régulation, ces phénomènes peuvent réduire sensiblement la stabilité dimensionnelle et la qualité du produit.
Prise en compte de la dilatation thermique
Les conducteurs en cuivre et en aluminium sont soumis à des cycles de dilatation et de contraction thermiques pendant leur fonctionnement.
Les contraintes résiduelles générées lors du laminage peuvent ensuite provoquer :
- Un gauchissement
- Une torsion
- Des déformations pendant l’installation
- Une diminution de la stabilité mécanique
Ingénierie du processus de laminage pour conducteurs de forte section
Les lignes de production modernes peuvent intégrer plusieurs étapes de laminage, de traitement thermique et de conditionnement afin d’obtenir les caractéristiques requises du conducteur.
Processus de fabrication typique
- Préparation du fil machine de forte section ou du matériau de départ
- Laminage de dégrossissage en plusieurs étapes
- Recuit intermédiaire de détente des contraintes
- Laminage de précision pour le calibrage de la largeur
- Traitement des bords et ébavurage
- Nettoyage de la surface
- Planage et redressage final
- Contrôle et conditionnement
Objectif principal du processus
L’objectif essentiel tout au long du processus consiste à maintenir une répartition uniforme de la déformation sur l’ensemble de la section transversale du conducteur.
Une déformation correctement répartie contribue à limiter les concentrations locales de contraintes et favorise la stabilité des propriétés mécaniques et électriques du conducteur.
Principaux défis techniques du laminage des conducteurs de forte section
Flexion des cylindres sous forte charge
Les conducteurs de grande section nécessitent des efforts de laminage importants. Une charge élevée peut provoquer une déformation élastique des cylindres et entraîner des variations d’épaisseur sur la largeur du conducteur.
Épaisseur non uniforme
Les conducteurs de grande largeur peuvent présenter :
- Une surépaisseur dans la zone centrale
- Un amincissement des bords
- Des taux de réduction non uniformes
Ces variations peuvent affecter la géométrie finale du conducteur ainsi que la répartition du courant.
Formation de contraintes résiduelles
Une séquence de laminage mal adaptée peut laisser des contraintes internes dans le conducteur et provoquer :
- Une courbure
- Une instabilité lors du bobinage
- Une déformation après la coupe
Problèmes de qualité de surface
Les conducteurs en cuivre et en aluminium de forte section doivent conserver une surface propre et régulière afin de maintenir la qualité du produit et de faciliter les opérations ultérieures d’assemblage, de revêtement ou d’isolation.
Les défauts les plus courants comprennent :
- Oxydation
- Marques de cylindres
- Rayures superficielles
- Bavures sur les bords
Solutions de laminage de précision
Les systèmes de laminage de précision intègrent différentes technologies d’ingénierie permettant de maîtriser les principales difficultés rencontrées lors de la production de conducteurs CTC, de jeux de barres et de conducteurs rectangulaires de forte section.
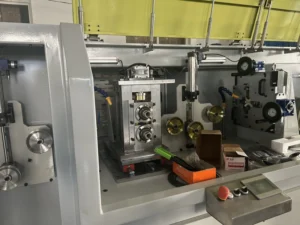
Les cages de laminage à haute rigidité permettent de limiter les déformations élastiques du système sous des efforts de laminage élevés et contribuent ainsi au maintien d’une meilleure stabilité dimensionnelle pendant la production continue.
Associée à une technologie de contrôle du bombé des cylindres, cette conception permet de compenser la flexion naturelle des cylindres et les déséquilibres dans la répartition de la pression. Il devient ainsi possible d’obtenir un contrôle plus uniforme de l’épaisseur sur les conducteurs de grande largeur.
Les systèmes intelligents de réglage hydraulique de l’écartement des cylindres peuvent ajuster en continu l’entrefer de laminage en fonction des variations de l’effort de laminage, du comportement du matériau et des effets de la dilatation thermique. Cette régulation contribue à maintenir des conditions de production plus stables.
Afin d’améliorer encore la précision et la régularité de la qualité, les lignes modernes peuvent intégrer différents systèmes de mesure en ligne, notamment :
- Des systèmes laser de mesure d’épaisseur
- Des dispositifs de contrôle de la planéité
- Des capteurs de mesure de largeur
- Des caméras de détection des défauts de surface
Ces technologies peuvent fonctionner dans un environnement de régulation en boucle fermée. Les données mesurées permettent d’effectuer des corrections en temps réel afin de maintenir les tolérances dimensionnelles, la qualité de surface et la stabilité du processus lors de longues séries de production.
Objectifs de production typiques
| Indicateur de performance | Valeur cible |
|---|---|
| Tolérance d’épaisseur | ±0,01 mm |
| Écart de planéité | ≤5–10 μm |
| Uniformité des bords | <2 % |
| Taux de défauts de surface | <0,3 % |
| Précision de largeur | ±0,02 mm |
Ces valeurs doivent être considérées comme des objectifs de référence. Les performances réellement obtenues dépendent notamment du matériau, des dimensions du conducteur, de la configuration du laminoir et des exigences spécifiques du produit.
Avantages du laminage de précision
La technologie de laminage de précision peut apporter plusieurs avantages aux fabricants comme aux utilisateurs finaux.
Parmi les principaux avantages :
- Répartition plus uniforme du courant
- Réduction des pertes électriques
- Amélioration du rendement des transformateurs
- Meilleure stabilité thermique en fonctionnement
- Rigidité mécanique accrue des systèmes de jeux de barres
- Réduction des vibrations associées aux forces électromagnétiques
- Amélioration de la précision d’assemblage et de l’efficacité d’installation
- Amélioration de la stabilité et de la durée de vie des équipements électriques
Dans leur ensemble, ces avantages contribuent à améliorer la fiabilité des systèmes et peuvent aider à réduire les coûts d’exploitation à long terme.
Solutions complètes de laminage pour conducteurs CTC
Avec le développement des transformateurs de plus forte puissance, des systèmes d’énergie renouvelable et des réseaux électriques modernes, les fabricants ont besoin d’équipements de laminage capables de maintenir une précision dimensionnelle élevée, une bonne stabilité du processus et une production efficace.
La technologie de laminage de précision joue ainsi un rôle essentiel dans la fabrication de conducteurs CTC, de jeux de barres et de conducteurs électriques rectangulaires soumis à des exigences de plus en plus strictes en matière de dimensions, de géométrie et de performances électriques.
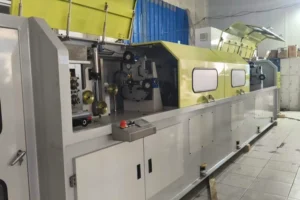
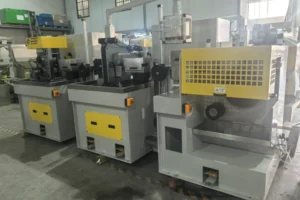
Forte de plus de 25 ans d’expérience en ingénierie, Sky Bluer Environmental Technology Co., Ltd. est spécialisée dans la conception et la fabrication de laminoirs pour bandes métalliques, de laminoirs de précision pour fils rectangulaires ainsi que de lignes complètes de production destinées aux conducteurs CTC, aux jeux de barres et à d’autres conducteurs électriques de précision.
Les solutions clés en main peuvent associer laminage de précision, automatisation, régulation du processus, mesure en ligne et équipements auxiliaires afin de maintenir une bonne stabilité dimensionnelle et une qualité de produit régulière tout au long de la production.
Si vous préparez un nouveau projet de fabrication de conducteurs CTC, de jeux de barres ou de conducteurs rectangulaires, Sky Bluer Environmental Technology Co., Ltd. peut configurer une solution de laminage adaptée au matériau, aux dimensions d’entrée et de sortie, aux tolérances requises, à la capacité de production et à l’application finale du conducteur.