Introduction
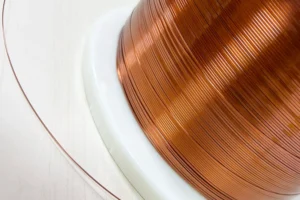
Le fil de cuivre plat est un matériau conducteur essentiel, largement utilisé dans les moteurs de véhicules électriques et de véhicules à énergies nouvelles, les transformateurs haute fréquence, les rubans de soudure photovoltaïques ainsi que les composants électroniques de précision. Contrairement au fil de cuivre rond traditionnel, le fil plat présente une section transversale aplatie qui permet d’augmenter la densité de bobinage, de réduire l’encombrement des équipements et d’améliorer l’efficacité énergétique globale du système.
Cependant, une production stable de fil de cuivre plat nécessite une technologie de laminage adaptée, une configuration précise des équipements et un contrôle rigoureux des paramètres du procédé. Lors de la mise en place d’une nouvelle production, un processus de laminage mal adapté peut entraîner des fissures sur les arêtes, des variations dimensionnelles, une mauvaise rectitude ou encore une baisse de productivité.
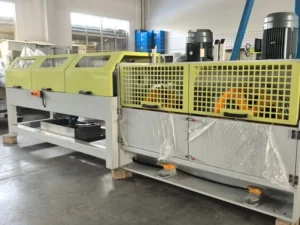
Ce guide présente la préparation avant production, les différentes étapes du procédé de laminage du fil de cuivre plat, les principaux critères de qualité ainsi que des recommandations pratiques pour optimiser la production en série. Pour une vue d’ensemble du système, consultez notre documentation technique correspondante.
Préparation avant le laminage du fil plat
Sélection des spécifications de la matière première
La production industrielle de fil de cuivre plat utilise généralement du fil rond ou du fil‑machine en cuivre d’un diamètre compris entre 0,2 mm et 3,0 mm. Après laminage, l’épaisseur du fil plat fini se situe généralement entre 0,1 mm et 1,5 mm, tandis que sa largeur peut varier de 1 mm à 25 mm.
Afin de limiter les risques de fissuration et d’endommagement des arêtes, le rapport largeur/épaisseur lors d’une seule passe de laminage doit être maintenu dans une limite de 8:1. Une déformation excessive en une seule passe peut générer des contraintes résiduelles et détériorer les bords du conducteur.
Sélection de la configuration de la ligne de production
Les fabricants peuvent principalement choisir entre deux configurations en fonction du volume de production, de la diversité des dimensions à fabriquer et des exigences de précision.
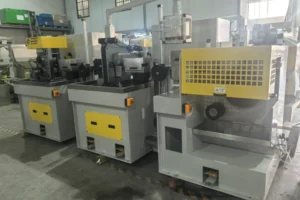
Les laminoirs indépendants pour fil méplat conviennent à la production flexible de petites séries et de multiples dimensions. Ils nécessitent généralement un investissement initial plus faible.
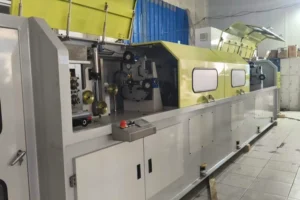
Les lignes intégrées combinant tréfilage et laminage sont conçues pour une production continue à plus grande échelle. Dans cette configuration, la machine de tréfilage réalise d’abord la réduction du diamètre du fil rond, puis un laminoir de précision effectue la mise en forme finale de la section plate ou rectangulaire. Selon la configuration de la ligne et les conditions réelles du procédé, cette combinaison peut améliorer l’efficacité globale de la production.
Les différences entre les deux technologies sont expliquées plus en détail dans la section consacrée à la comparaison entre laminoir pour cuivre et machine de tréfilage.
Nettoyage préalable et traitement d’adoucissement
Avant le laminage, le fil ou le fil‑machine en cuivre doit être nettoyé afin d’éliminer les oxydes superficiels, les huiles et autres contaminants. Selon les exigences de la ligne de production, un nettoyage par ultrasons peut être utilisé.
Lorsque le cuivre présente une dureté élevée, un recuit en ligne peut être nécessaire afin d’améliorer sa ductilité. Cette opération facilite la déformation progressive en plusieurs passes tout en réduisant le risque de rupture du fil.
Procédé de laminage du fil de cuivre plat étape par étape
Dévidage à tension constante et redressage
Le système de dévidage doit assurer une alimentation régulière du matériau tout en limitant les fluctuations de tension pendant le fonctionnement continu de la ligne.
Les systèmes de dévidage à commande servo, associés à des dispositifs de redressage vertical et horizontal, permettent de réduire la torsion et la courbure du fil avant son entrée dans le laminoir. Cette préparation favorise une répartition plus symétrique des efforts de laminage.
Laminage à froid progressif en plusieurs cages
Il s’agit de l’étape principale de mise en forme du fil de cuivre plat.
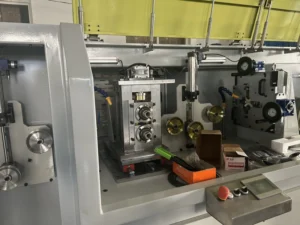
Pour la production conventionnelle de fil méplat, des cages de laminage à deux cylindres peuvent être utilisées. Pour les fils plats ultrafins de haute précision, des configurations à quatre cylindres permettent d’augmenter la rigidité du système et d’améliorer le contrôle des tolérances dimensionnelles.
La déformation est répartie progressivement sur plusieurs passes. À titre de référence pour le réglage du procédé, le taux de réduction par passe peut être maintenu entre 15 % et 25 % afin d’éviter une sollicitation excessive du matériau et de limiter les risques de fissuration.
Pour plus d’informations, consultez la section consacrée aux avantages techniques des laminoirs pour cuivre à quatre cylindres de haute précision.
Lubrification, refroidissement et déshuilage
Pendant le laminage, un lubrifiant spécialement adapté au procédé permet de réduire les frottements entre le matériau et les cylindres tout en contribuant à maîtriser l’échauffement généré par la déformation.
Après le laminage, un système de déshuilage par lames d’air peut éliminer les résidus de lubrifiant présents sur la surface du conducteur. Une surface propre est particulièrement importante lorsque le fil doit ensuite subir des opérations d’émaillage, d’isolation ou d’assemblage.
Contrôle dimensionnel en ligne et réglage en boucle fermée
Des systèmes de mesure laser en ligne surveillent en continu les principales dimensions du fil de cuivre plat, notamment son épaisseur et sa largeur.
Les données de mesure sont transmises en temps réel au système de commande PLC. À partir de ces informations, l’équipement peut effectuer des micro‑ajustements automatiques de l’écartement des cylindres afin de maintenir une précision dimensionnelle stable tout au long de la production continue.
Ce système de régulation en boucle fermée est particulièrement important pour les lignes de laminage de fil plat de haute précision, où de faibles variations d’épaisseur peuvent avoir un impact direct sur les opérations de fabrication en aval.
Recuit de détente et bobinage final
Le laminage à froid entraîne un écrouissage du cuivre. Un système de recuit continu en ligne peut donc être intégré afin de restaurer la ductilité et la conductivité électrique requises pour le produit final.
Après le recuit, le fil de cuivre plat est bobiné. Sur les lignes de production continue, les systèmes de bobinage automatiques à double tête avec changement automatique permettent de remplacer les bobines avec un minimum d’interruption, contribuant ainsi à maintenir une productivité élevée.
Tolérances et critères de qualité du fil de cuivre plat fini
| Critère de qualité | Tolérance standard | Application typique |
|---|---|---|
| Tolérance d’épaisseur | ±0,001 mm à ±0,01 mm | Fil plat pour applications automobiles, conducteurs électroniques de précision |
| Tolérance de largeur | ±0,002 mm à ±0,02 mm | Fil méplat émaillé pour transformateurs |
| Rectitude | ≤0,3 mm/m | Production avec bobinage automatique à grande vitesse |
| Allongement après recuit | ≥28 % | Conducteurs en cuivre nécessitant une grande flexibilité |
Conseils pratiques pour optimiser la production en série
Le polissage et l’entretien réguliers de la surface des cylindres sont essentiels pour limiter les rayures et autres défauts de surface sur le fil plat fini.
La température du lubrifiant de laminage doit être maintenue de manière stable entre 30 °C et 50 °C afin de garantir des conditions de déformation plastique aussi constantes que possible.
Par ailleurs, une conception personnalisée du profil des bords des cylindres permet de contrôler précisément le rayon R des arêtes du conducteur fini. Une géométrie appropriée des bords contribue à réduire le risque d’endommagement de la couche isolante lors des opérations ultérieures, notamment pendant le bobinage des moteurs électriques.
Conclusion
La production de fil de cuivre plat de haute qualité repose sur une préparation adaptée de la matière première, un procédé de laminage progressif en plusieurs passes, des systèmes précis de contrôle dimensionnel en ligne et un traitement de recuit correctement configuré. Une maîtrise stable de ces paramètres permet de réduire le taux de produits non conformes et d’améliorer la stabilité de la production en série.
Sky Bluer Environmental Technology Co., Ltd. propose des lignes clés en main personnalisées pour le laminage du fil de cuivre plat, ainsi que des solutions destinées à la fabrication de fils plats en acier inoxydable et en différents alliages. L’entreprise fournit également aux clients internationaux une assistance technique, des services d’installation et de mise en service ainsi qu’une maintenance à long terme des équipements.
Pour en savoir plus sur le principe de fonctionnement des équipements destinés aux bandes de cuivre, consultez la section consacrée aux laminoirs pour bandes de cuivre. Pour découvrir le procédé de fabrication des conducteurs rectangulaires destinés aux moteurs électriques, consultez la section relative à la production de fil de cuivre rectangulaire pour moteurs.