Les véhicules électriques (VE) nécessitent des connexions capables de transporter des courants élevés entre les modules de batterie, les onduleurs, les circuits de charge et les unités de distribution électrique. Ces connexions doivent limiter les pertes électriques tout en maintenant des températures de fonctionnement acceptables et une fiabilité mécanique élevée.
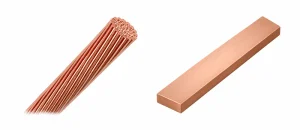
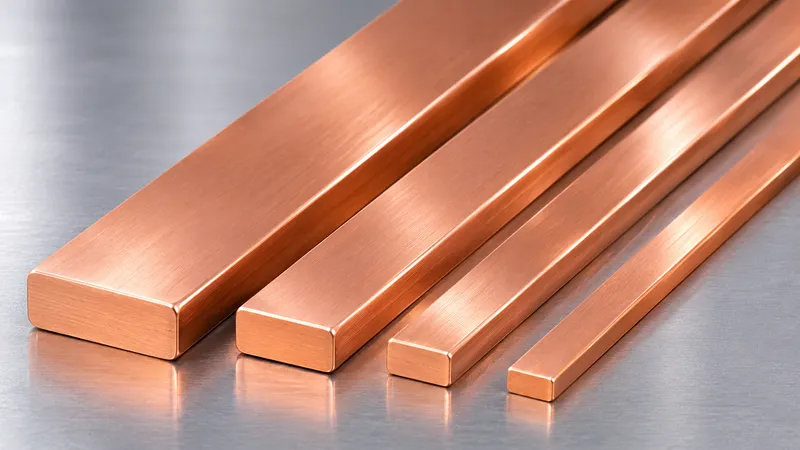
Les barres de cuivre rectangulaires, également appelées barres conductrices ou barres omnibus, sont utilisées dans de nombreux ensembles électriques de ce type. Leur géométrie plate facilite la conception d’installations compactes et offre des surfaces de contact bien définies. Toutefois, la forme du conducteur ne suffit pas à déterminer ses performances. La nuance de cuivre, la section transversale, la résistance de contact, l’isolation et la qualité de fabrication jouent également un rôle essentiel.
Ce guide présente les principales spécifications des conducteurs destinés aux véhicules électriques ainsi que le rôle du laminage de précision des fils plats en cuivre dans leur fabrication.
1. Où utilise-t-on les barres de cuivre rectangulaires ?
Les principales applications comprennent :
- Batteries de traction : Connexions entre les modules de batterie, les dispositifs de protection et les composants de distribution électrique.
- Unités de distribution électrique (PDU) : Liaisons conductrices entre les circuits haute tension et les dispositifs de commutation.
- Onduleurs de traction : Connexions en courant continu entre la batterie et les équipements d’électronique de puissance.
- Chargeurs embarqués : Liaisons électriques à l’intérieur des équipements de charge et de conversion d’énergie.
- Convertisseurs DC/DC : Connexions entre les différents étages de conversion et les composants associés.
Les barres conductrices rigides de grandes dimensions peuvent être fabriquées par découpe et pliage de bandes ou de plaques de cuivre. D’autres conceptions utilisent des conducteurs plats de faible épaisseur, des feuilles de cuivre superposées ou des assemblages flexibles.
Par conséquent, le terme « barre conductrice » ne signifie pas nécessairement que le produit peut être fabriqué à l’aide d’un laminoir pour fils métalliques. Le choix de l’équipement doit commencer par l’analyse des dimensions réelles et des opérations de transformation nécessaires en aval.
2. Influence des dimensions sur les performances électriques et thermiques
Section transversale et résistance électrique
Pour un conducteur rectangulaire de largeur W et d’épaisseur T, la section transversale nominale se calcule comme suit :
A = W × T
Par exemple, un conducteur en cuivre de 15,00 × 2,00 mm possède une section nominale de 30,00 mm². Les angles arrondis réduisent légèrement la section métallique réelle.
La résistance électrique d’un conducteur uniforme peut être estimée à l’aide de la formule suivante :
R = ρ × L / A
Où :
- R : Résistance électrique (Ω)
- ρ : Résistivité électrique (Ω·m)
- L : Longueur du conducteur (m)
- A : Section transversale (m²)
Toutes les grandeurs doivent être exprimées dans des unités cohérentes du Système international.
En considérant une résistivité du cuivre d’environ 1,724 × 10⁻⁸ Ω·m à 20 °C, un conducteur de 0,5 m de longueur et de 30 mm² de section présente une résistance estimée à 0,287 mΩ.
Sous un courant de 200 A, la puissance dissipée par effet Joule est d’environ 11,5 W.
Ce résultat ne constitue pas une valeur nominale de courant admissible, car le calcul ne tient pas compte de la résistance de contact ni des conditions thermiques de fonctionnement.
Échauffement et conception des connexions
La capacité de transport du courant dépend également du refroidissement, de la température ambiante, de l’espacement entre les conducteurs, de la géométrie du boîtier et de la température maximale de fonctionnement autorisée.
Les connexions boulonnées et soudées nécessitent une attention particulière. Une mauvaise qualité de contact peut provoquer des échauffements localisés, même lorsque la section du conducteur est suffisante.
Le dimensionnement géométrique doit donc être accompagné d’une validation électrique et thermique.
3. Nuances de cuivre et état métallurgique du matériau
La nuance de cuivre influence la conductivité électrique, l’aptitude au formage et la compatibilité avec les opérations de transformation ultérieures.
| Nuance de cuivre | Désignation | Caractéristiques principales |
|---|---|---|
| C11000 | Cu-ETP | Cuivre électrolytique à haute conductivité, de type Electrolytic Tough Pitch |
| C10200 | Cu-OF | Cuivre sans oxygène destiné aux applications présentant des exigences particulières en matière de matériau |
| C10100 | Cu-OFE | Cuivre électronique sans oxygène de haute pureté |
Le choix du matériau doit tenir compte des normes applicables, de la conductivité requise, des opérations de formage, des méthodes d’assemblage et de la disponibilité du cuivre.
L’état métallurgique est tout aussi important. Un cuivre plus doux permet généralement de réaliser des pliages avec des rayons plus faibles, tandis que l’écrouissage augmente la résistance mécanique, mais peut réduire la ductilité.
Le laminage provoque une déformation plastique et un écrouissage du matériau. Un traitement de recuit peut donc être nécessaire avant certaines opérations de formage exigeantes.
4. Fabrication de conducteurs rectangulaires en cuivre
Les barres conductrices rigides de grande largeur ou de forte épaisseur peuvent être fabriquées à partir de bandes, de plaques ou de profilés extrudés en cuivre.
En revanche, les conducteurs rectangulaires de plus petites dimensions peuvent être obtenus à partir de fil machine ou de fil de cuivre, par des procédés de tréfilage et de laminage.
Une séquence de fabrication représentative à partir de fil métallique comprend les étapes suivantes :
Fil machine ou fil rond en cuivre → Tréfilage (si nécessaire) → Laminage multipasse → Finition des bords → Nettoyage/Recuit (selon les besoins) → Découpe/Formage → Revêtement métallique/Isolation (si nécessaire) → Inspection
Laminage de précision des fils plats en cuivre
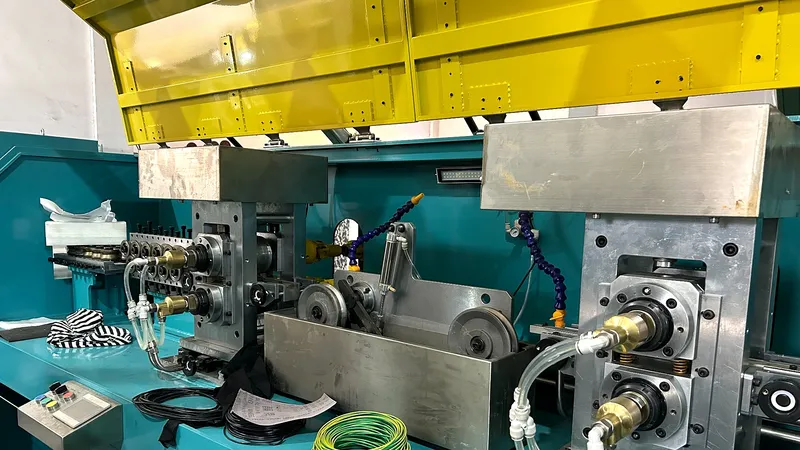
Un laminoir de précision pour fils plats peut produire des conducteurs rectangulaires en cuivre nu, à condition que le matériau d’entrée, les dimensions finales et les réductions requises soient compatibles avec les capacités techniques de l’équipement.
Les principaux paramètres de contrôle comprennent :
- Écartement des cylindres : Détermine la réduction d’épaisseur et influence la régularité dimensionnelle.
- Programme de passes : Répartit la déformation du matériau entre les différentes passes de laminage.
- Guidage du fil : Limite les déplacements latéraux et les défauts d’alignement.
- Contrôle de la tension : Stabilise le déplacement du matériau entre les différentes étapes.
- État de surface des cylindres : Influence l’apparition de rayures et la qualité de surface du conducteur.
La réduction d’épaisseur peut entraîner un élargissement latéral du matériau. La largeur et l’épaisseur doivent donc être contrôlées conjointement.
Un laminoir ne fabrique pas un ensemble complet de barres conductrices pour batteries de véhicules électriques. Les opérations de poinçonnage, de pliage, de revêtement, d’assemblage et d’essais électriques nécessitent des procédés supplémentaires.
Pour comparer les différentes technologies de fabrication, consultez notre article Laminoir pour fils plats ou machine de tréfilage pour conducteurs rectangulaires en cuivre : comparaison des procédés.
5. Qualité des bords, traitements de surface et isolation
La précision dimensionnelle ne suffit pas à elle seule. Les bavures, les rayures profondes et les bords endommagés peuvent compliquer les opérations de pliage, nuire à la qualité des contacts électriques et provoquer des problèmes lors de l’application de l’isolation.
Le rayon d’arrondi des angles doit être adapté aux exigences de formage et d’isolation, sans compromettre la planéité des surfaces destinées aux contacts électriques.
Selon la conception, les barres conductrices finies peuvent nécessiter un étamage, un nickelage, des revêtements isolants, des gaines de protection ou d’autres systèmes de protection.
L’adéquation de ces traitements doit être vérifiée en fonction des conditions d’utilisation prévues.
Pour en savoir plus sur la préparation de surface des conducteurs en cuivre, consultez notre article Comment préparer le fil plat en cuivre pour l’émaillage et l’isolation papier.
6. Spécifications techniques à confirmer
Avant de demander une proposition pour une ligne de production, il est important de fournir les informations suivantes.
| Paramètre | Informations nécessaires |
|---|---|
| Matériau en cuivre | Nuance, conductivité et état métallurgique |
| Matière première | Forme, dimensions et état du matériau |
| Géométrie finale | Largeur × épaisseur, longueur et profil |
| Tolérances dimensionnelles | Largeur, épaisseur, rectitude et planéité |
| Exigences relatives aux bords | Rayon d’arrondi et limites de bavures |
| Qualité de surface | Critères concernant les rayures, l’oxydation et la propreté |
| Opérations en aval | Pliage, poinçonnage, assemblage, revêtement métallique et isolation |
| Capacité de production | Production requise en kg/h ou en tonnes/mois |
Il est recommandé de fournir des plans techniques distinguant clairement les dimensions obtenues par laminage des caractéristiques réalisées lors des opérations suivantes, telles que les trous, les pliages et les bornes de connexion.
Les tolérances doivent être définies en fonction des exigences d’assemblage et des capacités réelles du procédé de fabrication, plutôt que d’appliquer systématiquement les limites les plus strictes à toutes les dimensions.
7. Contrôle qualité et résolution des problèmes
Le contrôle qualité doit commencer dès la réception du cuivre et se poursuivre pendant le laminage ainsi que lors des opérations de fabrication ultérieures.
Les vérifications pertinentes comprennent les mesures dimensionnelles, l’examen du profil de la section transversale, le contrôle de l’état des bords, l’évaluation de la propreté des surfaces et la vérification des propriétés mécaniques.
Les ensembles terminés peuvent également nécessiter des mesures de résistance au niveau des jonctions, des essais diélectriques et des essais d’échauffement.
Problèmes de fabrication courants
| Problème | Cause possible | Action recommandée |
|---|---|---|
| Variations d’épaisseur | Écartement instable des cylindres | Vérifier le réglage des cylindres et la stabilité du procédé |
| Irrégularités de largeur | Élargissement latéral non maîtrisé | Réexaminer les réductions par passe et le guidage du fil |
| Fissures lors du pliage | Écrouissage excessif | Vérifier l’état métallurgique et les besoins de recuit |
| Rayures de surface | Outillage endommagé ou mauvaise manipulation | Inspecter les surfaces de contact |
| Échauffement excessif des jonctions | Résistance de contact trop élevée | Vérifier la conception des jonctions et les conditions d’assemblage |
| Détérioration de l’isolation | Bavures ou arêtes vives | Améliorer la finition des bords |
Il est important de distinguer les défauts provenant de la fabrication du conducteur des problèmes introduits lors de l’assemblage ou liés à la conception électrique.
8. Questions fréquentes (FAQ)
Un laminoir pour fils plats peut-il fabriquer des barres conductrices complètes pour batteries de véhicules électriques ?
Non. Un équipement adapté peut produire des conducteurs rectangulaires en cuivre nu dans les limites de sa plage dimensionnelle et de ses capacités de fabrication.
La découpe, le poinçonnage, le pliage, l’application de revêtements métalliques, l’isolation et l’assemblage constituent des opérations distinctes.
Une section transversale de cuivre plus importante est-elle toujours préférable ?
Pas nécessairement. Une section plus importante peut réduire la résistance électrique, mais elle augmente également la consommation de matière, le poids et l’encombrement.
Le comportement thermique et la qualité des connexions sont également des facteurs déterminants.
Les barres conductrices rectangulaires sont-elles toujours préférables aux conducteurs ronds ?
Non. Une géométrie plate peut faciliter la réalisation de configurations compactes et offrir des surfaces de contact définies, mais le choix dépend des exigences électriques, thermiques, mécaniques et des contraintes d’installation.
Conclusion
La fabrication fiable de barres de cuivre rectangulaires nécessite une coordination rigoureuse entre la conception électrique, le choix du matériau, le contrôle dimensionnel et les opérations de transformation en aval.
Pour les dimensions de conducteurs adaptées à cette technologie, le laminage de précision peut contribuer à maintenir une largeur, une épaisseur, une géométrie des bords et une qualité de surface régulières.
Sky Bluer Environmental Technology Co., Ltd. conçoit et fabrique des équipements de laminage de précision destinés à la production de conducteurs métalliques plats et rectangulaires nus, et non des ensembles de barres conductrices finis pour véhicules électriques.
Si vous envisagez un projet de production de conducteurs rectangulaires en cuivre, communiquez-nous la nuance de cuivre, les dimensions du matériau d’entrée, la largeur × épaisseur souhaitées, les tolérances, les opérations de transformation ultérieures et la capacité de production requise.
Notre équipe d’ingénieurs pourra étudier vos besoins et déterminer si une solution de laminage de précision convient à votre procédé de fabrication.