Les systèmes de recharge des véhicules électriques (VE) utilisent des composants magnétiques pour réguler le courant, filtrer les perturbations électriques et assurer une conversion efficace de l’énergie. Les inductances intégrées à ces systèmes doivent répondre à des exigences élevées en matière de performances électriques, thermiques et mécaniques.
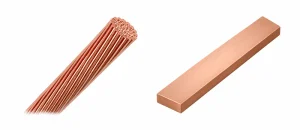
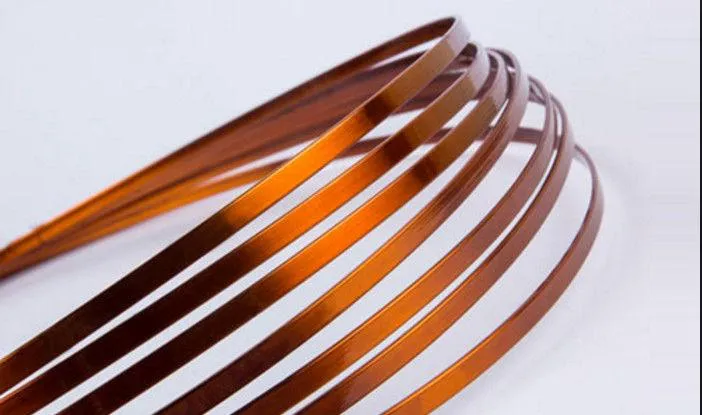
Le fil de cuivre rectangulaire constitue une solution de conducteur pour certaines inductances destinées aux chargeurs de véhicules électriques. Sa largeur et son épaisseur définies permettent de maîtriser la disposition des enroulements et de concevoir des composants compacts. Toutefois, la géométrie du conducteur ne garantit pas, à elle seule, une réduction des pertes électriques ni une amélioration du rendement.
Ce guide présente les applications des conducteurs rectangulaires en cuivre, les critères de définition de leurs spécifications techniques et l’importance du laminage de précision du fil plat pour la fabrication d’inductances fiables.
1. Où utilise-t-on le fil de cuivre rectangulaire dans les systèmes de recharge des véhicules électriques ?
Les équipements de recharge des véhicules électriques intègrent différents composants magnétiques selon leur architecture de conversion de puissance.
Les principales applications comprennent :
- Chargeurs embarqués (OBC) : Inductances de correction du facteur de puissance (PFC) et autres composants magnétiques utilisés lors de la conversion du courant alternatif en courant continu (AC/DC).
- Bornes de recharge rapide en courant continu : Inductances de filtrage et composants magnétiques intégrés aux étages de conversion de forte puissance.
- Convertisseurs DC/DC : Inductances destinées à réguler le courant et à assurer la conversion de tension.
- Convertisseurs de puissance résonants : Certains composants inductifs conçus pour des fréquences de commutation et des conditions de fonctionnement spécifiques.
Le fil de cuivre rectangulaire peut être envisagé lorsque le positionnement du conducteur, la géométrie de l’enroulement et l’espace disponible justifient son utilisation.
Les bobines destinées à la recharge sans fil des véhicules électriques constituent une application distincte. Leurs conditions de fonctionnement à haute fréquence favorisent souvent l’utilisation de conducteurs multibrins ou de fil de Litz.
Il ne faut donc pas présumer qu’un conducteur rectangulaire massif en cuivre convient à ces applications sans réaliser une analyse électromagnétique préalable.
2. Influence de la géométrie du conducteur sur les performances des inductances
Largeur, épaisseur et section transversale
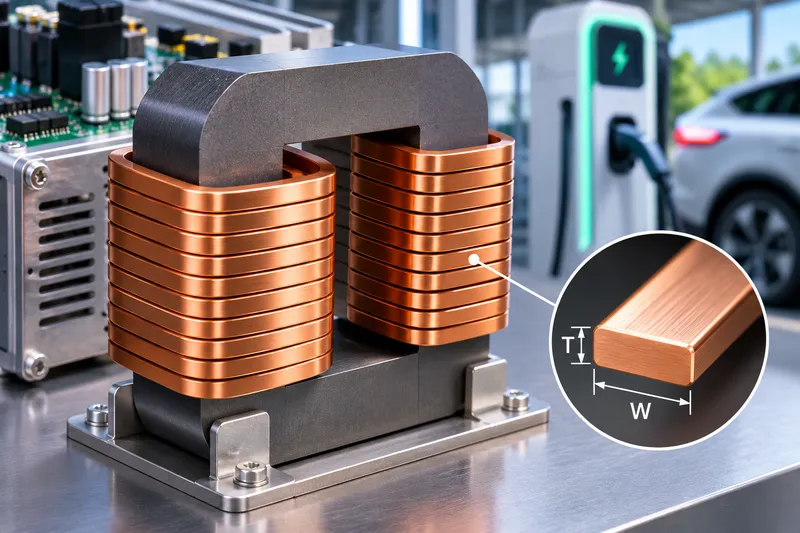
Un conducteur rectangulaire est principalement défini par sa largeur (W), son épaisseur (T) et son rayon d’arrondi des angles (r).
Par exemple, un conducteur de dimensions nominales 4,00 × 1,50 mm présente une section rectangulaire théorique de :
A = W × T = 4,00 × 1,50 = 6,00 mm²
Ce calcul suppose des angles vifs. Lorsque les angles sont arrondis, la section réelle de cuivre est légèrement inférieure.
La section transversale influence la résistance en courant continu, tandis que les dimensions et l’orientation du conducteur agissent sur la disposition des enroulements et la répartition du courant alternatif.
Une section de cuivre plus importante peut réduire la résistance en courant continu pour une longueur de conducteur donnée. En revanche, elle augmente également la consommation de matière et peut compliquer les opérations de cintrage.
Pertes en courant alternatif aux fréquences de commutation élevées
Les convertisseurs utilisés dans les systèmes de recharge des véhicules électriques fonctionnent fréquemment à des fréquences de commutation pour lesquelles l’effet de peau et l’effet de proximité deviennent importants.
L’effet de peau (Skin Effect) concentre le courant alternatif à proximité de la surface du conducteur.
L’effet de proximité (Proximity Effect) modifie quant à lui la répartition du courant sous l’influence des champs magnétiques produits par les conducteurs voisins.
Pour le cuivre, à une température d’environ 20 °C, la profondeur de peau à 100 kHz est approximativement de 0,21 mm.
Cette valeur illustre pourquoi un conducteur massif de forte épaisseur peut présenter une résistance en courant alternatif nettement supérieure à ce que laisserait supposer sa résistance en courant continu.
Une géométrie rectangulaire peut présenter des avantages, mais elle n’est pas systématiquement supérieure au fil rond, à la feuille de cuivre ou au fil de Litz.
Avant de sélectionner un conducteur, les ingénieurs doivent évaluer la fréquence de fonctionnement, le contenu harmonique, l’orientation des enroulements, la répartition du champ magnétique et le comportement thermique.
3. Exigences relatives au cuivre et à l’isolation
Choix de la nuance de cuivre
Parmi les nuances de cuivre couramment envisagées pour la fabrication de conducteurs électriques figurent :
| Nuance de cuivre | Désignation | Caractéristiques principales |
|---|---|---|
| C11000 | Cu-ETP | Cuivre électrolytique à haute conductivité, contenant une quantité contrôlée d’oxygène |
| C10200 | Cu-OF | Cuivre sans oxygène destiné aux applications présentant des exigences particulières en matière de matériau |
| C10100 | Cu-OFE | Cuivre de très haute pureté, sans oxygène, destiné notamment aux applications électroniques |
Le choix du matériau doit tenir compte de la conductivité électrique, des propriétés mécaniques, des conditions de transformation, de la disponibilité et des normes applicables.
L’état métallurgique du cuivre est particulièrement important lorsque le conducteur doit être cintré avec de faibles rayons de courbure.
Un écrouissage excessif pendant le laminage peut réduire l’aptitude à la déformation du matériau et augmenter le risque de fissuration des bords.
Isolation et rayon d’arrondi des angles
Les enroulements des inductances nécessitent une isolation électrique adaptée.
Selon la conception, les conducteurs rectangulaires en cuivre peuvent recevoir une isolation par émail, ruban, papier ou tout autre système d’isolation qualifié.
Les angles trop vifs et les défauts de surface peuvent endommager l’isolation pendant le bobinage.
Un rayon d’arrondi maîtrisé permet de réduire les concentrations locales de contraintes mécaniques.
Les spécifications d’isolation doivent préciser la rigidité diélectrique, l’épaisseur du revêtement, la classe thermique et les limites admissibles de détérioration.
Pour approfondir les opérations de préparation du conducteur, consultez notre article Comment préparer le fil plat de cuivre pour l’émaillage et l’isolation papier.
4. Fabrication du fil de cuivre rectangulaire pour les inductances de recharge des véhicules électriques
Un processus de fabrication représentatif comprend les étapes suivantes :
Fil machine en cuivre ou fil rond → Tréfilage (si nécessaire) → Laminage multipasses → Finition des bords → Recuit/Nettoyage (selon les besoins) → Isolation → Bobinage de l’inductance → Contrôle final
La séquence exacte dépend des dimensions du conducteur, de l’état du matériau et des exigences d’isolation.
Laminage de précision du fil plat
Un laminoir de précision pour fil plat transforme une matière première en cuivre adaptée en conducteurs rectangulaires nus, dont les dimensions et la qualité de surface sont maîtrisées.
Les principaux paramètres du laminage comprennent :
- Entrefer entre les cylindres : Contrôle la réduction d’épaisseur et influence la régularité dimensionnelle.
- Programme de passes : Répartit la déformation du matériau entre les différentes passes de laminage.
- Guidage du fil : Maintient l’alignement du conducteur et limite ses déplacements latéraux.
- Contrôle de la tension : Favorise une alimentation stable entre les différentes étapes de transformation.
- État de surface des cylindres : Influence la qualité de surface du conducteur et l’apparition éventuelle de défauts.
La réduction d’épaisseur peut également provoquer un élargissement latéral du matériau.
Par conséquent, la largeur et l’épaisseur doivent être contrôlées conjointement plutôt que comme deux paramètres indépendants.
Les équipements de laminage produisent le conducteur nu, et non une inductance isolée et entièrement assemblée.
L’isolation, le bobinage, l’assemblage du noyau magnétique et les essais électriques nécessitent des équipements et des procédés supplémentaires.
5. Spécifications techniques essentielles lors de la commande de fil de cuivre rectangulaire
Les fabricants d’inductances doivent définir les caractéristiques requises du conducteur avant de sélectionner le procédé de fabrication.
| Paramètre | Informations à préciser |
|---|---|
| Matériau conducteur | Nuance de cuivre et état métallurgique requis |
| Dimensions du conducteur | Largeur × épaisseur nominales |
| Tolérances dimensionnelles | Écarts admissibles sur la largeur et l’épaisseur |
| Rayon des angles | Rayon cible et variation admissible |
| Qualité de surface | Limites acceptables pour les rayures, bavures et contaminations |
| Isolation | Type, épaisseur et exigences diélectriques |
| Aptitude au formage | Rayon minimal de bobinage et sens de cintrage |
| Capacité de production | Production requise en kg/h ou tonnes/mois |
Les tolérances dimensionnelles doivent correspondre aux exigences de l’application et aux capacités réelles du procédé de fabrication.
Une tolérance adaptée à une dimension de conducteur ne doit pas être automatiquement appliquée à d’autres dimensions.
Pour comparer les différentes méthodes de transformation, consultez notre article Laminoir pour fil plat ou machine de tréfilage pour les conducteurs rectangulaires en cuivre.
6. Contrôle qualité du fil de cuivre rectangulaire destiné aux inductances
La régularité des caractéristiques du conducteur est essentielle pour assurer la répétabilité du bobinage et la fiabilité de l’isolation.
Les contrôles recommandés à la réception du fil comprennent la mesure dimensionnelle, la vérification des rayons d’arrondi, l’examen de l’état de surface et l’évaluation des propriétés mécaniques.
Les systèmes de mesure laser peuvent contribuer à une surveillance dimensionnelle continue.
Des équipements adaptés de mesure de profil permettent également de vérifier la géométrie réelle de la section transversale.
Après le bobinage, des essais complémentaires peuvent comprendre :
- La mesure de la résistance en courant continu.
- L’évaluation des pertes en courant alternatif dans des conditions de fonctionnement représentatives.
- La vérification de l’intégrité de l’isolation et la réalisation d’essais diélectriques.
- Les essais d’échauffement.
- Les essais mécaniques et les essais de cycles thermiques, lorsque cela est nécessaire.
Ces essais permettent d’évaluer différents aspects des performances du composant.
La précision dimensionnelle du conducteur ne suffit pas, à elle seule, à démontrer qu’une inductance terminée répond aux exigences électriques de son application.
7. Problèmes de fabrication courants et solutions
| Problème | Cause possible | Action recommandée |
|---|---|---|
| Épaisseur irrégulière du conducteur | Entrefer instable entre les cylindres ou variations des conditions de laminage | Vérifier le réglage des cylindres et la stabilité du procédé |
| Variations de largeur | Élargissement latéral non maîtrisé ou défaut de guidage | Revoir les réductions par passe et l’alignement du fil |
| Fissures sur les bords pendant le bobinage | Écrouissage excessif ou rayon de courbure trop faible | Vérifier l’état métallurgique du matériau et les exigences de cintrage |
| Détérioration de l’isolation | Bavures, angles vifs ou défauts de surface | Améliorer la finition des bords et le contrôle de surface |
| Pertes excessives en courant alternatif | Géométrie du conducteur ou disposition des enroulements inadaptée | Réévaluer les pertes dépendantes de la fréquence et le choix du conducteur |
| Échauffement localisé | Répartition irrégulière du courant ou refroidissement insuffisant | Vérifier la conception électromagnétique et thermique |
Lors de la recherche des causes d’un défaut, il est important de distinguer les problèmes provenant de la fabrication du conducteur de ceux liés à la conception de l’inductance ou aux conditions de bobinage.
8. Questions fréquentes (FAQ)
Le fil de cuivre rectangulaire est-il toujours préférable au fil rond pour les inductances de recharge des véhicules électriques ?
Non. Le fil rectangulaire peut présenter des avantages en matière d’encombrement et d’organisation des enroulements.
Toutefois, ses performances électriques dépendent de la fréquence, des dimensions du conducteur, des champs magnétiques et des conditions de refroidissement.
Peut-on utiliser du fil de cuivre rectangulaire à haute fréquence ?
Oui, à condition que la conception soit adaptée et correctement validée.
Il est néanmoins indispensable d’évaluer l’effet de peau et l’effet de proximité.
Dans certaines applications, le fil de Litz, les feuilles conductrices ou d’autres configurations d’enroulement peuvent permettre de réduire les pertes en courant alternatif.
Un laminoir peut-il fabriquer des inductances complètes pour les chargeurs de véhicules électriques ?
Non. Un laminoir fabrique le conducteur rectangulaire en cuivre nu.
L’isolation, le bobinage, l’assemblage du noyau magnétique et les essais finaux constituent des étapes de fabrication distinctes.
Conclusion
Le fil de cuivre rectangulaire peut constituer une solution adaptée à certaines inductances utilisées dans les systèmes de recharge des véhicules électriques, à condition que sa géométrie, les propriétés du matériau, l’isolation et les performances électriques correspondent aux exigences de l’application.
Une production fiable repose avant tout sur la maîtrise des dimensions du conducteur, la régularité des rayons d’arrondi et une qualité de surface appropriée.
Sky Bluer Environmental Technology Co., Ltd. conçoit et fabrique des équipements de laminage de précision destinés à la production de conducteurs rectangulaires en cuivre nu, et non des inductances complètes pour les systèmes de recharge des véhicules électriques.
Si vous préparez un projet de production de fil de cuivre rectangulaire, communiquez-nous la nuance de cuivre, les dimensions de la matière première, la largeur × épaisseur souhaitées, le rayon d’arrondi des angles, les tolérances dimensionnelles et la capacité de production requise.
Notre équipe d’ingénieurs pourra étudier vos besoins et proposer une solution de laminage de précision adaptée à votre projet.