Introduction
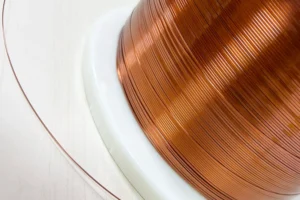
Le fil de cuivre rectangulaire, également appelé fil de cuivre plat pour bobinage ou fil méplat pour moteurs, constitue un matériau conducteur essentiel pour les enroulements des moteurs de traction, servomoteurs, transformateurs et équipements électriques de forte puissance.
Par rapport à un fil de cuivre rond, sa section rectangulaire permet d’augmenter d’environ 15 % le taux de remplissage des encoches du bobinage. Cette géométrie contribue ainsi à réduire les pertes cuivre et la consommation énergétique du moteur.
La fabrication d’un fil de cuivre rectangulaire de haute qualité exige un contrôle rigoureux des dimensions de la section, du rayon R des arêtes, de l’état de surface et de l’allongement mécanique. Lorsque le procédé de laminage et de formage n’est pas correctement maîtrisé, des problèmes tels que des dimensions irrégulières au niveau des arêtes ou des fissures pendant le bobinage peuvent apparaître.
Cet article présente l’ensemble du procédé de fabrication du fil de cuivre rectangulaire destiné aux moteurs : sélection de la matière première, laminage de précision, contrôle dimensionnel et vérification des performances électriques. Pour approfondir les principes techniques du laminage du fil plat, consultez notre documentation technique correspondante. Vous pouvez également consulter notre guide de fabrication du fil de cuivre plat.
Exigences relatives à la matière première pour le fil de cuivre rectangulaire destiné aux moteurs
Les bobinages de moteurs imposent des exigences élevées en matière de conductivité électrique et de ductilité du cuivre. Pour ces applications, les nuances de cuivre suivantes sont principalement utilisées :
- Cuivre sans oxygène OFC C10200, pureté de 99,99 % : particulièrement adapté au fil de cuivre rectangulaire destiné aux moteurs de traction des véhicules électriques et des véhicules à énergie nouvelle. Il offre une conductivité élevée et de faibles pertes dans les applications à haute fréquence.
- Cuivre ETP : couramment utilisé pour les servomoteurs et moteurs électriques industriels grâce à son bon compromis entre coût, conductivité et aptitude à la transformation.
Avant le laminage, le fil ou la barre ronde en cuivre doit être correctement préparé :
- Élimination complète des oxydes et contaminants présents à la surface
- Pré‑recuit afin d’obtenir un allongement suffisant et d’éviter les fissures pendant le laminage rectangulaire multipasse
- Contrôle précis du diamètre d’entrée afin de garantir une déformation uniforme pendant l’ensemble du processus de laminage
Procédé complet de fabrication du fil de cuivre rectangulaire pour moteurs
Étape 1 : calibrage du diamètre par tréfilage préalable
Le fil de cuivre de grand diamètre passe dans une machine de tréfilage multipasse afin d’obtenir le diamètre d’entrée requis pour le laminage.
Une régulation stable de la tension permet de maintenir un diamètre uniforme et de préparer correctement le matériau pour les étapes de formage suivantes. Pour comparer ces deux technologies, consultez notre document de comparaison de procédés.
Étape 2 : laminage à froid de précision multipasse pour obtenir une section rectangulaire
Il s’agit de l’étape principale du processus de formage.
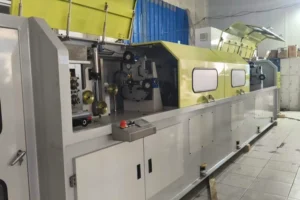
À l’aide de cylindres profilés conçus en fonction des dimensions finales du produit, le fil de cuivre rond est progressivement transformé en une section rectangulaire précise au cours de plusieurs passes de laminage.
- Laminoir à deux cylindres : adapté aux fils de cuivre rectangulaires standard utilisés dans les petits moteurs et les applications présentant des exigences dimensionnelles conventionnelles.
- Laminoir de précision à quatre cylindres : particulièrement adapté aux fils rectangulaires à tolérances serrées, notamment pour les moteurs de traction des véhicules électriques. La tolérance d’épaisseur peut atteindre ≤ ±0,005 mm.
Contrôle du rayon R des arêtes : le rayon des angles du fil rectangulaire est défini par le profil des cylindres. Selon l’application, la valeur R peut être personnalisée, généralement entre 0,03 et 0,2 mm, afin de réduire le risque d’endommagement de la couche isolante émaillée lors d’un bobinage compact.
La maîtrise précise de la géométrie des arêtes est particulièrement importante pour les conducteurs rectangulaires destinés aux bobinages à fort taux de remplissage.
Étape 3 : recuit en ligne pour éliminer les contraintes résiduelles
Le laminage à froid entraîne un écrouissage et génère des contraintes résiduelles dans le cuivre. Le fil de cuivre rectangulaire doit donc subir un recuit continu en ligne après le formage.
Une température de recuit comprise entre environ 380 et 480 °C permet de restaurer la ductilité du cuivre. L’allongement du fil rectangulaire fini peut atteindre ≥28 %, ce qui facilite son utilisation sur des machines automatiques de bobinage à grande vitesse.
La température de recuit, la vitesse de ligne et le temps effectif de traitement doivent être ajustés en fonction de la section du conducteur, de la nuance de cuivre et des propriétés mécaniques requises.
Étape 4 : contrôle dimensionnel et inspection de surface en boucle fermée
Afin de garantir une production stable de fil de cuivre rectangulaire de haute précision, la ligne peut être équipée de systèmes automatiques de mesure, d’inspection et de régulation :
- Système de mesure laser : contrôle en temps réel l’épaisseur et la largeur du fil rectangulaire. Les données mesurées peuvent être transmises au système de commande afin d’ajuster automatiquement l’écartement des cylindres.
- Système d’inspection de surface par vision CCD : détecte les défauts tels que les micro‑rayures, bavures, marques de laminage et traces d’oxydation.
L’association d’une mesure en ligne et d’une régulation en boucle fermée permet de réduire les variations dimensionnelles pendant la production continue.
Étape 5 : nettoyage final, préparation à l’émaillage et bobinage automatique
Après le laminage, les résidus de lubrifiant ainsi que les autres contaminants doivent être éliminés de la surface du conducteur.
Une fois nettoyé, le fil de cuivre rectangulaire est bobiné uniformément sur des bobines ou tourets adaptés, puis peut être transféré vers une ligne d’émaillage pour les opérations ultérieures.
Une surface propre, régulière et exempte de défauts est indispensable pour garantir une bonne adhérence de l’isolant lors de la fabrication du fil de cuivre rectangulaire émaillé.
Principales exigences de qualité pour le fil de cuivre rectangulaire destiné aux moteurs
| Critère de qualité | Exigence de référence | Importance pour l’application moteur |
|---|---|---|
| Tolérance d’épaisseur | ±0,001 à ±0,01 mm | Favorise un bobinage uniforme et des caractéristiques électriques stables |
| Tolérance de largeur | ±0,002 à ±0,02 mm | Améliore le taux de remplissage des encoches et permet de réduire l’encombrement du moteur |
| Écart du rayon R | ≤0,01 mm | Réduit le risque d’endommagement de l’isolation lors du bobinage à grande vitesse |
| Rectitude | ≤0,3 mm/m | Facilite le bobinage automatique et réduit les défauts des enroulements |
| Conductivité électrique | ≥99 % IACS | Réduit les pertes électriques et contribue à améliorer le rendement énergétique |
Les valeurs spécifiques doivent être définies en fonction de l’application finale, des dimensions du conducteur, du système d’isolation et des exigences techniques du fabricant de moteurs.
Défauts de production courants et solutions
- Dimensions irrégulières des arêtes du fil rectangulaire Cause possible : réglage non synchronisé ou irrégulier de l’écartement des cylindres. Solution : utiliser un système de réglage servo synchronisé et, pour les applications exigeant une précision supérieure, un laminoir à quatre cylindres équipé d’une régulation en boucle fermée.
- Fissuration du fil rectangulaire pendant le bobinage Cause possible : recuit insuffisant, écrouissage excessif ou taux de réduction mal réparti entre les différentes passes. Solution : optimiser la température et la stabilité thermique du système de recuit continu, puis ajuster la réduction appliquée à chaque passe de laminage.
- Micro‑rayures sur la surface du fil Cause possible : état de surface insuffisant des cylindres, contamination du lubrifiant ou présence de particules étrangères dans la zone de laminage. Solution : effectuer régulièrement la rectification et le polissage des cylindres, ainsi que l’entretien du système de lubrification et de filtration.
Conclusion
La fabrication de fil de cuivre rectangulaire haute performance pour moteurs électriques et équipements électriques repose sur une combinaison correctement maîtrisée de matière première en cuivre, de tréfilage préalable, de laminage rectangulaire multipasse, de recuit continu et de contrôle dimensionnel en ligne en boucle fermée.
La maîtrise précise des tolérances de la section transversale et du rayon R des arêtes est essentielle pour obtenir un conducteur adapté aux bobinages à fort taux de remplissage tout en répondant aux exigences électriques et mécaniques des moteurs modernes.
Sky Bluer Environmental Technology Co., Ltd. développe des lignes de production clés en main pour le laminage et la fabrication de fils de cuivre rectangulaires destinées aux fabricants de moteurs électriques, de véhicules à énergie nouvelle et d’équipements électriques industriels. Les solutions peuvent intégrer des profils de cylindres personnalisés, des systèmes de recuit en ligne, des dispositifs automatiques de mesure dimensionnelle et une régulation complète du procédé, en fonction des dimensions, tolérances et capacités de production requises.
Pour en savoir plus sur le fonctionnement des équipements destinés au laminage de bandes de cuivre de grande largeur, consultez notre documentation technique correspondante. Pour comparer les performances du laminage et du tréfilage dans la fabrication des conducteurs, consultez notre matériau de comparaison technique.