Le choix entre un laminoir pour fil plat et une machine de tréfilage dépend de la matière première, de la géométrie finale recherchée, des tolérances dimensionnelles et de l’application prévue du conducteur, et non uniquement de la vitesse nominale de l’équipement.
Lors du laminage, le cuivre est déformé plastiquement entre des cylindres en rotation. Lors du tréfilage, le matériau est étiré à travers une filière. Ces deux procédés modifient la section du métal par déformation plastique, mais ils diffèrent dans la manière dont le profil final du fil est obtenu et contrôlé. Pour les conducteurs destinés aux transformateurs et aux moteurs électriques, ces différences influencent la conception des outillages, les rayons d’arrondi des angles, la qualité de surface et la stabilité du procédé.
Cet article explique comment choisir le procédé le mieux adapté à chaque application et dans quels cas il est pertinent de combiner ces deux technologies.
Laminoir pour fil plat ou machine de tréfilage : principales différences
| Critère de comparaison | Laminoir pour fil plat | Machine de tréfilage |
|---|---|---|
| Principe de déformation | Déformation par compression entre des cylindres en rotation | Traction du matériau à travers une filière profilée |
| Outillages principaux | Cylindres de laminage plats ou profilés | Filières de tréfilage rondes ou profilées |
| Fonction habituelle | Aplatissement et fabrication de fils à section rectangulaire | Réduction du diamètre ou tréfilage de profils |
| Contrôle de l’épaisseur | Jeu entre cylindres, rigidité des cages, taux de réduction et tension du fil | Géométrie des filières, usure des outils et retour élastique |
| Contrôle de la largeur | Écoulement latéral du métal et outillages de formage des bords | Ouverture de la filière et écoulement du matériau |
| Géométrie des angles | Cylindres profilés ou unité distincte d’arrondissement des angles | Filière profilée spécialement conçue |
| Principaux risques | Élargissement irrégulier, défauts d’alignement et marques de laminage | Effort de tréfilage excessif, usure des filières et rayures |
| Changement de configuration | Réglage ou remplacement des cylindres et des guides-fils | Remplacement des filières et adaptation de la séquence de tréfilage |
Aucun de ces deux procédés n’est systématiquement plus précis que l’autre. La précision dimensionnelle obtenue dépend de la configuration complète de la ligne de production.
Comment fonctionne un laminoir pour fil plat ?
Un laminoir de précision réduit progressivement l’épaisseur d’un fil de cuivre rond ou préalablement mis en forme. À mesure que l’épaisseur diminue, le matériau s’allonge et peut s’élargir latéralement. La géométrie des cylindres, la réduction appliquée à chaque passe ainsi que les tensions à l’entrée et à la sortie déterminent l’uniformité du profil obtenu.
Une séquence de fabrication typique est la suivante :
Fil de cuivre rond → Laminage préliminaire → Laminage intermédiaire → Formage des bords → Calibrage final → Contrôle → Bobinage
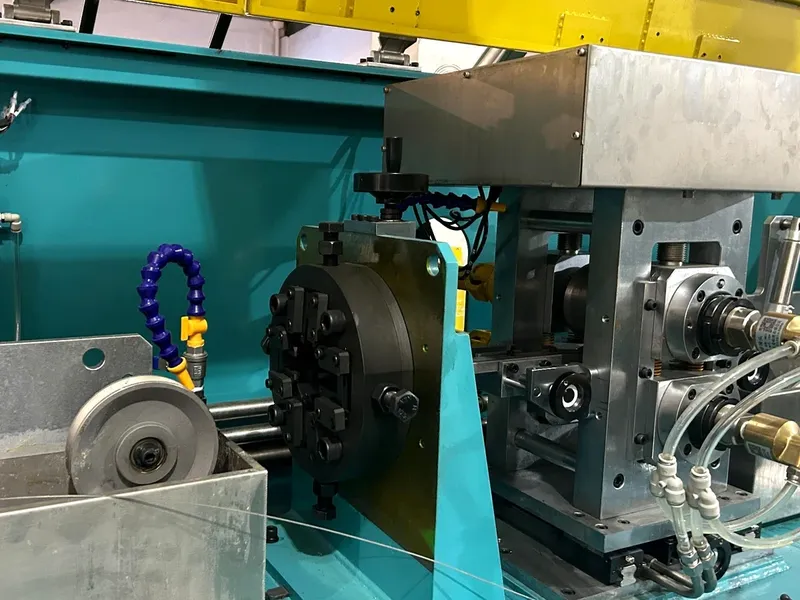
Jeu entre cylindres, programme de passes et formage des bords
Dans une cage de laminage duo conventionnelle (2-Hi), le réglage du jeu entre cylindres agit principalement sur l’épaisseur du fil. La largeur dépend également de l’écoulement latéral du métal et ne peut donc pas toujours être corrigée par une simple réduction du jeu entre cylindres. Des outillages supplémentaires de formage des bords peuvent être nécessaires pour obtenir un rayon d’arrondi défini.
La répartition de la déformation sur plusieurs passes de réduction modérée permet de limiter les problèmes liés à une réduction excessive en une seule passe. Ces problèmes comprennent notamment les variations de largeur, l’asymétrie des bords et les détériorations de surface. Le programme de passes doit être adapté à l’état métallurgique du matériau, à la géométrie recherchée et à l’effort de laminage nécessaire.
Le guidage du fil et la synchronisation des entraînements sont également essentiels. Une alimentation décentrée peut entraîner des rayons d’angle irréguliers, même lorsque l’épaisseur reste dans les tolérances spécifiées.
Comment une machine de tréfilage met-elle en forme le fil de cuivre ?
Une machine de tréfilage tire le cuivre à travers une filière dont l’ouverture présente une section plus petite ou une géométrie différente de celle du matériau d’entrée. Le tréfilage conventionnel est couramment utilisé pour réduire le diamètre du fil rond avant les opérations de transformation suivantes.
La fabrication de conducteurs rectangulaires en cuivre nécessite des filières de tréfilage profilées spécialement conçues, ainsi que des systèmes de traction et de guidage adaptés.
Une séquence de fabrication possible est la suivante :
Fil rond → Tréfilage préliminaire → Tréfilage à travers des filières profilées → Calibrage final → Contrôle → Bobinage
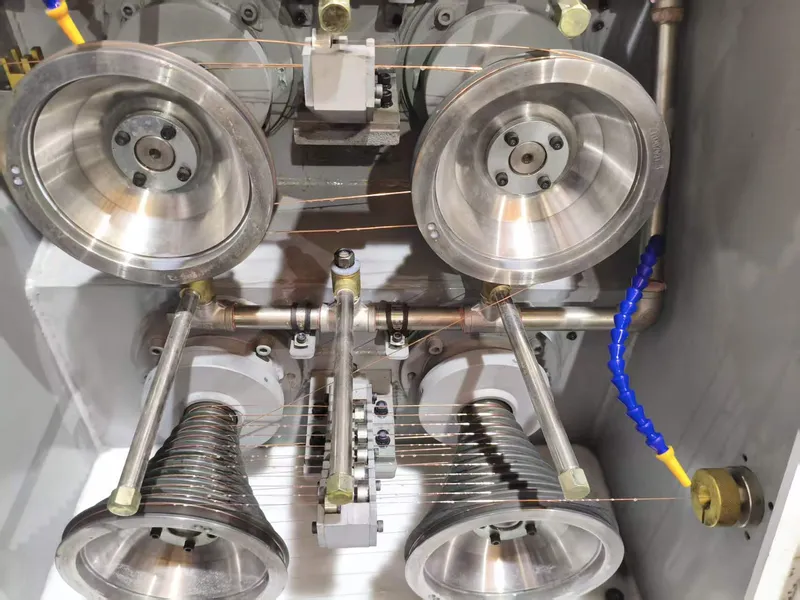
Géométrie des filières et effort de tréfilage
Une filière profilée contraint la section du conducteur sur une plus grande partie de son périmètre qu’une passe conventionnelle de laminage à plat. Toutefois, les dimensions de l’ouverture de la filière ne correspondent pas nécessairement exactement à celles du fil fini. Le retour élastique, la dureté initiale du cuivre, la lubrification et l’usure des filières influencent également le résultat.
Une réduction excessive de la section augmente l’effort de tréfilage et peut provoquer des ruptures de fil, des rayures de surface et une usure prématurée des outillages. Il est donc indispensable d’évaluer soigneusement l’effort de traction, les taux de réduction admissibles et la géométrie du profil.
Une tréfileuse conventionnelle destinée au fil rond ne peut pas produire un fil rectangulaire de précision par une simple modification des réglages de vitesse. Les outillages, le guidage du fil et la conception du procédé doivent être adaptés au tréfilage de profils.
Quel procédé offre le meilleur contrôle dimensionnel et des rayons d’angle ?
Tolérances de largeur et d’épaisseur
Lors du laminage, l’épaisseur peut être réglée directement par le jeu entre cylindres. Le contrôle de la largeur nécessite en revanche une maîtrise de l’écoulement latéral du métal et, si nécessaire, des étapes supplémentaires de formage des bords.
Dans le tréfilage de profils, la géométrie de la filière définit la section recherchée. Cependant, l’usure des outils et le retour élastique peuvent entraîner des écarts par rapport aux dimensions finales prévues.
Les performances des deux procédés doivent être comparées avec un même matériau, des dimensions finales identiques et des méthodes de contrôle équivalentes. Plutôt que de se fier à des affirmations générales concernant une « précision micrométrique », il est préférable de demander aux fabricants des tolérances garanties pour chaque dimension de conducteur.
Rayon d’arrondi des angles et qualité de surface
Pour les conducteurs rectangulaires en cuivre, le respect des dimensions de largeur et d’épaisseur ne suffit pas. Des angles trop vifs ou des bavures peuvent endommager l’isolation émaillée ou le papier isolant. À l’inverse, un arrondissement excessif des angles réduit la section de cuivre disponible à l’intérieur des dimensions extérieures spécifiées.
Les lignes de laminage peuvent intégrer une unité distincte d’arrondissement des angles. Dans le tréfilage de profils, la géométrie des angles dépend principalement de celle des filières et de la séquence de déformation.
Les deux procédés nécessitent un contrôle direct du contour des angles. Un système laser conventionnel mesurant uniquement la largeur et l’épaisseur ne permet pas, à lui seul, de déterminer complètement le rayon d’arrondi des angles.
Les défauts de surface caractéristiques diffèrent également. Le laminage peut laisser des marques de cylindres ou provoquer des détériorations des bords, tandis que le tréfilage peut entraîner des stries dues aux filières ou des rayures. Dans les deux cas, la propreté des outillages, une lubrification adaptée et un guidage maîtrisé du fil sont indispensables.
Pour en savoir plus sur les exigences géométriques et les critères de qualité de ces conducteurs, consultez Fil de cuivre rectangulaire nu : types, applications et fabrication.
Quand faut-il combiner le tréfilage et le laminage ?
Dans de nombreuses lignes de fabrication de conducteurs électriques, le tréfilage et le laminage remplissent des fonctions complémentaires. Le tréfilage permet d’abord d’obtenir un diamètre de fil rond uniforme, tandis que le laminage produit ensuite la section rectangulaire. Si des propriétés mécaniques particulières sont requises, une opération de recuit peut également être intégrée.
| Séquence de fabrication | Application appropriée | Principal point à vérifier |
|---|---|---|
| Tréfilage → Laminage | Le fil machine ou le fil rond en cuivre doit subir une réduction de diamètre avant son aplatissement | Taux de réduction au tréfilage et programme de passes de laminage |
| Tréfilage direct de profils | Une section rectangulaire définie peut être obtenue à l’aide de filières profilées adaptées | Conception des filières, effort de tréfilage et précision des angles |
| Laminage → Calibrage par filière profilée | Le profil principal est obtenu par laminage, puis calibré à travers une filière profilée | Écrouissage supplémentaire, usure des filières et amélioration mesurable |
La combinaison de plusieurs procédés augmente les besoins en outillages ainsi que les exigences de maintenance et de régulation. Il convient donc de privilégier la séquence de fabrication la plus simple permettant de respecter de manière fiable les spécifications du produit.
Qualité du cuivre, recuit et exigences des opérations ultérieures
Parmi les matériaux couramment utilisés pour les conducteurs électriques figurent le cuivre électrolytique Cu-ETP (C11000) et le cuivre sans oxygène, notamment le C10200.
Le laminage et le tréfilage provoquent tous deux un écrouissage du matériau, qui modifie sa dureté et sa ductilité. Les variations de l’état initial du cuivre peuvent influencer les efforts de déformation et la géométrie finale du conducteur.
La nécessité d’un recuit dépend du taux de déformation cumulé et des propriétés mécaniques exigées pour le conducteur fini.
L’application ultérieure est tout aussi importante. Les conducteurs destinés aux transformateurs nécessitent une géométrie maîtrisée pour faciliter le bobinage et l’isolation par papier. Les fils de bobinage émaillés exigent une surface propre et des rayons d’angle appropriés. Les conducteurs pour moteurs électriques, qui doivent ensuite être cintrés ou formés en épingles de type hairpin, peuvent présenter des exigences supplémentaires en matière de ductilité.
Les dimensions du conducteur nu et celles du conducteur isolé doivent être spécifiées séparément.
Pour les applications dans les transformateurs, consultez Fil de cuivre plat isolé au papier pour les enroulements de transformateurs.
Choix des équipements : quelles spécifications techniques définir ?
Avant de demander un devis, il est recommandé de fournir au fabricant de machines un plan complet de la section transversale du conducteur ainsi que les exigences de production :
- Nuance de cuivre, état métallurgique et diamètre ou profil du matériau d’entrée
- Largeur et épaisseur finales, avec les tolérances correspondantes
- Rayon d’arrondi des angles, état des bords et exigences de qualité de surface
- Dureté ou allongement à la rupture requis, ainsi que les opérations ultérieures d’isolation ou de formage
- Capacité de production souhaitée, poids des bobines et configuration des systèmes de dévidage et de bobinage
- Utilités industrielles disponibles, exigences de contrôle et conditions des essais de réception
Demandez également un schéma du procédé de fabrication, des informations sur la conception des outillages, des tolérances garanties pour chaque dimension et des critères clairement définis pour les essais de production.
La vitesse nominale de conception ne doit pas être confondue avec une vitesse de production garantie pour toutes les dimensions de conducteur.
Caractéristiques techniques publiées du laminoir CRM
Le laminoir de précision CRM pour fil plat destiné aux transformateurs comprend, selon la configuration publiée, deux cages de laminage duo (2-Hi), suivies d’un laminoir d’arrondissement des angles à entraînement actif. La ligne comprend également des dispositifs de régulation de tension, de refroidissement, de contrôle dimensionnel et de bobinage.
| Paramètre publié | Spécification |
|---|---|
| Diamètre du fil rond à l’entrée | 1,0–6,0 mm |
| Largeur / épaisseur finales | 0,6–10 mm / 0,4–6 mm |
| Tolérance de largeur / d’épaisseur | ±0,01 mm / ±0,005 mm |
| Rayon d’arrondi des angles réglable | R0,05–1,0 mm |
| Vitesse de conception | 180 m/min |
Ces valeurs correspondent aux caractéristiques techniques publiées par le fabricant. Elles ne constituent pas une garantie que toutes les tolérances, tous les rayons d’angle et toutes les vitesses puissent être atteints simultanément pour chaque combinaison de matériau et de dimensions.
Les performances réelles doivent être confirmées par une évaluation technique ou des essais de production.
Problèmes de fabrication courants et mesures correctives
| Problème observé | Cause possible à examiner | Mesure recommandée |
|---|---|---|
| Rayons d’angle irréguliers | Alimentation décentrée ou mauvais alignement des outillages | Vérifier le centrage du fil et l’alignement des cylindres ou des filières |
| Variations d’épaisseur | Dérive du jeu entre cylindres ou usure des filières | Contrôler les outillages et analyser l’évolution des mesures |
| Rayures de surface | Cylindres, filières ou guides-fils contaminés | Nettoyer et inspecter les surfaces de contact |
| Ruptures du fil | Effort de tréfilage excessif ou tension du fil instable | Vérifier les taux de réduction, la lubrification et l’état du matériau |
| Variations de largeur | Écoulement latéral irrégulier du métal ou variations du matériau d’entrée | Vérifier le programme de passes et l’homogénéité de la matière première |
Il convient d’éviter toute augmentation systématique de la pression de laminage ou de la tension du fil. De tels réglages peuvent provoquer de nouveaux défauts sans résoudre la cause initiale du problème.
Foire aux questions (FAQ)
Le laminage est-il toujours préférable pour fabriquer du fil de cuivre rectangulaire ?
Non. Le laminage convient particulièrement à l’aplatissement progressif et au formage des bords. Le tréfilage de profils peut également constituer une solution techniquement et économiquement adaptée à certaines géométries. Le choix doit reposer sur la capacité démontrée à fabriquer la section de conducteur réellement spécifiée.
Une tréfileuse conventionnelle peut-elle produire du fil rectangulaire ?
Pas sans filières profilées adaptées, une capacité de traction suffisante, des systèmes de guidage appropriés et une séquence de tréfilage validée. La capacité à réduire le diamètre d’un fil rond ne suffit pas à elle seule.
Quel procédé permet d’obtenir les rayons d’angle les plus précis ?
Les deux procédés peuvent produire un rayon d’angle défini lorsqu’ils utilisent des outillages correctement conçus. L’essentiel est de contrôler le contour final par des mesures appropriées. Les mesures de largeur et d’épaisseur seules ne permettent pas d’évaluer correctement le rayon d’arrondi des angles.
Le cuivre doit-il obligatoirement être recuit après sa mise en forme ?
Cela dépend de l’état initial du matériau, du degré total de déformation à froid et des exigences de dureté ou d’allongement. La nécessité du recuit et son emplacement dans la ligne doivent être déterminés à partir des spécifications complètes de fabrication.
Quelles preuves un fabricant de machines doit-il fournir avant l’achat ?
Demandez des échantillons représentatifs ou un essai de production permettant de vérifier les dimensions finales, la géométrie des angles, l’état de surface, la stabilité de la vitesse de production et l’uniformité du produit sur une longueur de fabrication définie.
Conclusion
Un laminoir pour fil plat et une machine de tréfilage ne sont pas des équipements directement interchangeables. Le laminage permet d’obtenir des sections rectangulaires par compression contrôlée, tandis que le tréfilage de profils utilise des filières profilées et un effort de traction pour produire la géométrie souhaitée. De nombreuses lignes de fabrication de conducteurs électriques combinent les deux procédés : le tréfilage prépare le diamètre initial du fil, puis le laminage permet d’obtenir la géométrie finale du conducteur.
Sky Bluer Environmental Technology Co., Ltd. fournit des laminoirs de précision et des machines de tréfilage CRM destinés à la fabrication de conducteurs en cuivre et en aluminium.
Si vous envisagez une ligne de production de fils de cuivre rectangulaires, transmettez-nous la nuance de cuivre, les dimensions du matériau d’entrée, le plan de la section du produit fini, les tolérances, le rayon d’arrondi des angles et la capacité de production souhaitée. Notre équipe d’ingénieurs pourra ainsi étudier la solution de laminage, de tréfilage ou de fabrication combinée la mieux adaptée à votre projet.