Introduction
Les conducteurs Roebel Bar sont des conducteurs transposés spécialisés utilisés dans les grands moteurs, générateurs et autres machines électriques tournantes de forte puissance. Contrairement à un conducteur rectangulaire en cuivre conventionnel constitué d’une seule pièce, un Roebel Bar est assemblé à partir de plusieurs brins de cuivre isolés qui sont formés et transposés de manière à ce que chaque brin occupe périodiquement différentes positions dans l’ensemble du conducteur.
Cette structure est particulièrement importante dans les grandes machines électriques, où les dimensions du conducteur et les champs magnétiques peuvent entraîner une répartition non uniforme du courant et des pertes supplémentaires.
Du point de vue de la fabrication, les performances d’un Roebel Bar commencent par la qualité de chacun de ses brins de cuivre. La précision dimensionnelle, la géométrie des brins, le rayon des angles, la qualité de surface, les propriétés mécaniques, l’isolation et la régularité de la transposition influencent directement le conducteur fini.
Cet article présente la structure, les applications, les exigences techniques, la fabrication des brins et les principales considérations de production des conducteurs Roebel Bar pour moteurs et générateurs.
Qu’est-ce qu’un Conducteur Roebel Bar ?
Un Roebel Bar est un conducteur transposé assemblé à partir de plusieurs brins de cuivre isolés individuellement.
Les brins sont formés et disposés de manière à changer de position sur toute la longueur du conducteur.
Un schéma simplifié du procédé de fabrication est le suivant :
Barre de Cuivre → Tréfilage → Production de Brins Rectangulaires en Cuivre → Isolation des Brins → Formage des Brins → Transposition → Assemblage du Roebel Bar
Les caractéristiques typiques comprennent :
| Paramètre | Description Typique |
|---|---|
| Matériau du conducteur | Cuivre à haute conductivité |
| Brin individuel | Cuivre rectangulaire / profilé |
| Isolation du brin | Isolation électrique spécifique à l’application |
| Nombre de brins | Selon la conception de la machine |
| Disposition des brins | Transposée |
| Structure finale | Conducteur assemblé de type barre |
| Applications principales | Grands moteurs et générateurs |
| Tolérance dimensionnelle | Selon l’application |
| Exigence de surface | Lisse et sans défaut |
| État mécanique | Adapté au formage et à la transposition |
La géométrie exacte du conducteur dépend de la conception de la machine électrique, de la capacité de courant, des dimensions des encoches, du niveau de tension, du système de refroidissement et des exigences électromagnétiques.
Pourquoi Utiliser la Transposition ?
Dans les grandes machines électriques, les conducteurs fonctionnent dans des champs électromagnétiques complexes.
Si un conducteur de grande section était fabriqué sous la forme d’un seul bloc de cuivre massif, différentes zones du conducteur pourraient être soumises à des conditions électromagnétiques différentes. Cela peut contribuer à l’apparition de courants de circulation et de pertes supplémentaires par courants de Foucault.
Une solution consiste à diviser le conducteur en plusieurs brins isolés et à transposer leur position.
Le principe peut être résumé ainsi :
Grand Conducteur → Plusieurs Brins Plus Petits → Isolation Individuelle → Transposition Contrôlée → Conducteur Assemblé
Grâce à la transposition, les différents brins occupent périodiquement des positions différentes dans la section transversale du conducteur.
Cela permet d’obtenir des conditions électromagnétiques plus équilibrées entre les brins et peut réduire les pertes supplémentaires dans les enroulements des grandes machines électriques.
Principales Applications des Conducteurs Roebel Bar
Les Roebel Bar sont principalement associés aux grandes machines électriques tournantes plutôt qu’aux petits moteurs conventionnels.
Les applications typiques comprennent :
| Application | Exigence Principale du Conducteur |
|---|---|
| Grands générateurs | Forte capacité de courant |
| Générateurs hydroélectriques | Fiabilité à long terme des enroulements |
| Turbogénérateurs | Contrôle des pertes électromagnétiques |
| Grands moteurs industriels | Systèmes d’enroulement haute puissance |
| Générateurs spécialisés | Géométrie spécifique du conducteur |
| Machines tournantes haute puissance | Répartition optimisée du courant |
La conception du conducteur peut varier considérablement selon la machine.
Pour une introduction plus générale aux conducteurs plats en cuivre utilisés dans les machines électriques, voir Copper Flat Wire for Motors and Generators: Applications and Requirements.
Structure d’un Roebel Bar
Un Roebel Bar doit être considéré comme un système de conducteur complet plutôt que comme un simple fil de cuivre.
Ses performances dépendent de plusieurs éléments interdépendants.
Brins de Cuivre
Les brins individuels constituent les chemins de conduction électrique.
Les principaux paramètres comprennent :
- Largeur
- Épaisseur
- Géométrie de la section transversale
- Rayon des angles
- Qualité de surface
- Propriétés mécaniques
- Tolérance dimensionnelle
Isolation des Brins
Les brins individuels sont isolés électriquement les uns des autres conformément à la conception de l’enroulement.
Transposition
Les brins sont formés et disposés de manière à échanger leurs positions le long de la barre.
Géométrie Finale de la Barre
Après l’assemblage des brins, le Roebel Bar fini doit respecter les dimensions globales requises pour le stator ou les autres structures d’enroulement.
Exigences Techniques des Brins Individuels en Cuivre
La précision dimensionnelle de chaque brin est importante, car plusieurs brins sont assemblés pour former une seule barre finie.
Les valeurs techniques de référence peuvent inclure :
| Paramètre | Exigence Typique |
|---|---|
| Matériau | Cu-ETP / Cuivre sans oxygène |
| Largeur du brin | Env. 2–15 mm |
| Épaisseur du brin | Env. 0,8–5 mm |
| Tolérance de largeur | ±0,01–0,03 mm |
| Tolérance d’épaisseur | ±0,005–0,02 mm |
| Tolérance d’épaisseur haute précision | Jusqu’à env. ±0,005 mm |
| Rayon des angles | Selon l’application |
| Surface | Lisse et sans défaut |
| État des bords | Sans bavures |
| État du cuivre | Spécifique à l’application |
| Conductivité | Cuivre à haute conductivité |
Ces valeurs sont des références générales d’ingénierie et non des spécifications universelles pour les Roebel Bar.
Les dimensions et tolérances réelles des brins doivent toujours être déterminées selon les plans du conducteur fournis par le client et la conception spécifique du moteur ou du générateur.
Pour plus d’informations sur les conducteurs rectangulaires en cuivre de précision, voir Bare Rectangular Copper Wire: Types, Applications and Manufacturing.
Pourquoi la Précision Dimensionnelle des Brins est Importante
Dans un conducteur composé de plusieurs brins, les variations dimensionnelles peuvent s’accumuler lors de l’assemblage.
Prenons un exemple simplifié :
| Variation d’Épaisseur par Brin | 10 Brins | 20 Brins | 30 Brins |
|---|---|---|---|
| 0,002 mm | 0,02 mm | 0,04 mm | 0,06 mm |
| 0,005 mm | 0,05 mm | 0,10 mm | 0,15 mm |
| 0,010 mm | 0,10 mm | 0,20 mm | 0,30 mm |
L’effet réel dépend de la disposition des brins et de la géométrie de la barre, mais cet exemple montre pourquoi l’uniformité dimensionnelle est importante.
Les fabricants doivent donc contrôler non seulement les dimensions moyennes des brins, mais également la stabilité dimensionnelle continue sur toute leur longueur.
Géométrie des Brins et Transposition
Les brins destinés aux Roebel Bar présentent des exigences de formage plus importantes que les fils rectangulaires en cuivre conventionnels.
Pendant la fabrication, les brins doivent suivre le schéma de transposition prévu tout en maintenant l’intégrité du conducteur et de l’isolation électrique.
| Paramètre | Influence sur la Fabrication |
|---|---|
| Largeur du brin | Géométrie finale de la barre |
| Épaisseur du brin | Dimensions globales du conducteur |
| Géométrie des bords | Comportement lors du formage et de l’isolation |
| État mécanique | Aptitude au formage |
| Régularité dimensionnelle | Stabilité de la transposition |
| État de l’isolation | Séparation électrique |
| Alignement des brins | Précision finale de la barre |
Cela signifie que le procédé de laminage en amont doit déjà prendre en compte l’opération de formage ultérieure.
Un brin de cuivre peut respecter les exigences de largeur et d’épaisseur mais néanmoins provoquer des problèmes lors de la fabrication du Roebel Bar si sa régularité mécanique est insuffisante.
Rayon des Angles et Qualité des Bords
Le rayon des angles constitue un autre paramètre important des brins individuels en cuivre.
Des bords trop vifs ou endommagés peuvent augmenter le risque de problèmes d’isolation lors des étapes de fabrication ultérieures.
| État du Bord | Effet Potentiel |
|---|---|
| Angle trop vif | Contraintes plus élevées sur l’isolation |
| Bavure | Risque d’endommagement de l’isolation |
| Rayon d’angle irrégulier | Géométrie du brin non uniforme |
| Fissure de bord | Fiabilité réduite |
| Rayure de surface | Peut affecter l’isolation |
| Rayon d’angle contrôlé | Traitement ultérieur plus stable |
Le rayon approprié dépend des dimensions du brin, du système d’isolation et des exigences de formage.
Pour les conducteurs utilisant des systèmes d’isolation à base de mica, voir Mica Insulated Rectangular Copper Wire for Motors and Generators.
Exigences de Qualité de Surface
La fabrication des brins pour Roebel Bar nécessite une surface de cuivre propre et contrôlée.
Les défauts typiques à éviter comprennent :
- Rayures
- Marques de rouleaux
- Bavures
- Fissures de bord
- Particules de cuivre
- Oxydation
- Contamination de surface
Les défauts de surface peuvent devenir encore plus critiques après l’isolation, car les brins doivent ensuite être formés et assemblés.
L’équipement de laminage doit donc garantir :
- Des surfaces de rouleaux de haute qualité
- Un alignement stable des rouleaux
- Une lubrification contrôlée
- Un guidage précis du fil
- Une tension stable
- Un bobinage soigneux
La qualité de surface doit être contrôlée dès le processus initial de laminage, et non corrigée uniquement après la fabrication des brins.
Procédé de Fabrication des Brins de Cuivre pour Roebel Bar
Avant la transposition Roebel, les brins de cuivre de précision doivent d’abord être produits.
Un procédé amont typique est :
Barre de Cuivre → Tréfilage → Recuit → Laminage de Précision → Calibrage → Mesure en Ligne → Inspection de Surface → Isolation des Brins
Tréfilage
Le tréfilage prépare le fil de cuivre pour le laminage de précision ultérieur et peut être utilisé pour obtenir le diamètre intermédiaire requis.
Recuit
L’état mécanique du cuivre doit être adapté au formage ultérieur des brins.
Le recuit peut donc être intégré en fonction des propriétés mécaniques requises.
Laminage de Précision
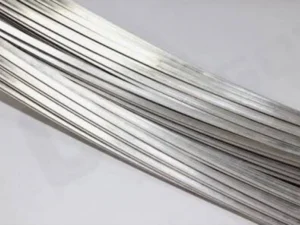
Le procédé de laminage crée la géométrie rectangulaire du brin.
| Paramètre de Laminage | Influence Principale |
|---|---|
| Écartement des rouleaux | Épaisseur du brin |
| Profil des rouleaux | Géométrie de la section |
| Alignement des rouleaux | Symétrie du brin |
| Réduction par passe | Déformation du matériau |
| Finition de surface des rouleaux | Qualité de surface du cuivre |
| Tension d’entrée | Stabilité du laminage |
| Tension de sortie | Régularité dimensionnelle |
| Vitesse de ligne | Stabilité de production |
Lorsque des tolérances plus strictes sont requises, plusieurs étapes de laminage ou de calibrage peuvent être utilisées.
Mesure en Ligne et Contrôle en Boucle Fermée
La mesure continue est particulièrement utile lorsqu’il est nécessaire de produire de grandes quantités de brins identiques.
Les mesures en ligne typiques comprennent :
| Mesure | Objectif |
|---|---|
| Largeur | Maintenir les dimensions du brin |
| Épaisseur | Contrôler la géométrie finale |
| Position | Maintenir l’alignement pendant le laminage |
| Vitesse de ligne | Synchroniser la production |
| Tension | Stabiliser le déplacement du matériau |
| Position des rouleaux | Permettre la correction automatique |
Un système de contrôle en boucle fermée peut être représenté comme suit :
Mesure Laser → Déviation Dimensionnelle → Contrôle PLC → Réglage des Rouleaux → Brin Corrigé
Cela peut aider à maintenir des dimensions régulières pendant de longues séries de production.
Pour plus d’informations sur les technologies intégrées de laminage, voir Magnet Wire Rolling and Drawing Solutions for High Efficiency Electrical Conductors.
Des Brins Rectangulaires en Cuivre au Roebel Bar
Après leur fabrication et leur isolation, les brins individuels passent au processus de formage et de transposition.
Un procédé simplifié est :
Brins de Cuivre de Précision → Isolation Individuelle → Formage des Brins → Transposition Contrôlée → Assemblage des Brins → Formage Final de la Barre → Inspection
Cette étape exige une coordination précise de plusieurs brins.
Les paramètres importants comprennent :
- Position des brins
- Géométrie de transposition
- Tension des brins
- Précision du formage
- Protection de l’isolation
- Dimensions globales de la barre
- Rectitude finale
Le procédé de formage doit créer la transposition requise sans endommager le cuivre ni l’isolation des brins.
Roebel Bar vs. Conducteur CTC
Les Roebel Bar et les conducteurs CTC utilisent tous deux la transposition, mais ils sont conçus pour des applications différentes et ne doivent pas être considérés comme le même produit.
| Caractéristique | Roebel Bar | CTC |
|---|---|---|
| Structure de base | Plusieurs brins isolés | Plusieurs brins isolés |
| Transposition | Oui | Oui |
| Application typique | Moteurs et générateurs | Transformateurs de puissance |
| Conducteur final | Conducteur de type barre | Conducteur de bobinage continuellement transposé |
| Géométrie des brins | Conçue pour le formage Roebel | Brins rectangulaires CTC |
| Objectif principal | Machines électriques tournantes | Enroulements de transformateurs |
| Laminage de précision en amont | Important | Important |
La similitude réside dans l’utilisation de plusieurs brins isolés et dans la transposition.
La principale différence concerne la géométrie du conducteur, la méthode de transposition, le procédé de fabrication et l’application électrique finale.
Pour les applications dans les transformateurs, voir CTC Conductors for Power Transformers: Structure, Applications and Benefits.
Roebel Bar vs. Fil de Cuivre Rectangulaire Conventionnel
Un conducteur rectangulaire en cuivre conventionnel présente une structure beaucoup plus simple.
| Caractéristique | Fil de Cuivre Rectangulaire | Roebel Bar |
|---|---|---|
| Nombre de conducteurs | Un | Plusieurs brins |
| Transposition | Non | Oui |
| Isolation individuelle | Selon le produit | Requise selon la conception |
| Complexité de fabrication | Plus faible | Plus élevée |
| Application typique | Moteurs, transformateurs, bobines | Grandes machines tournantes |
| Optimisation de la répartition du courant | Limitée | Améliorée par transposition |
| Formage des brins | Non requis | Requis |
Pour les machines électriques plus petites ou moins exigeantes, un conducteur rectangulaire conventionnel peut être suffisant.
La technologie Roebel devient plus pertinente lorsque les dimensions du conducteur, le courant et les conditions électromagnétiques exigent une structure transposée multibrins.
Contrôle Qualité dans la Fabrication des Roebel Bar
Le contrôle qualité doit couvrir à la fois les brins individuels et le conducteur assemblé.
Inspection des Brins Individuels
Les principaux paramètres comprennent :
- Largeur
- Épaisseur
- Rayon des angles
- État de surface
- Rectitude
- État mécanique
- Conductivité électrique
- Qualité de l’isolation
Inspection du Roebel Bar Fini
| Élément d’Inspection | Objectif |
|---|---|
| Largeur totale | Vérifier les dimensions de la barre |
| Épaisseur totale | Garantir la compatibilité avec l’enroulement |
| Disposition des brins | Vérifier la transposition |
| État de l’isolation | Détecter les dommages |
| Qualité de surface | Vérifier l’état de l’assemblage |
| Rectitude | Faciliter la fabrication des bobines |
| Essais électriques | Vérifier le système d’isolation |
Les exigences de contrôle doivent finalement suivre les spécifications du conducteur et de la machine définies par le client.
Exigences des Équipements de Production
Un système complet de production de conducteurs Roebel Bar peut inclure plusieurs procédés spécialisés.
Une chaîne de production typique peut comprendre :
Déroulage → Tréfilage → Recuit → Laminage de Précision → Mesure en Ligne → Isolation des Brins → Formage / Transposition → Assemblage de la Barre → Inspection
Pour les fabricants qui se concentrent spécifiquement sur la production en amont des brins de cuivre, la section de laminage de précision est particulièrement importante.
Les caractéristiques typiques d’une ligne de laminage peuvent inclure :
- Laminage de précision multipasse
- Réglage précis de l’écartement des rouleaux
- Contrôle du rayon des angles
- Mesure laser en ligne
- Correction dimensionnelle en boucle fermée
- Contrôle stable de la tension
- Protection de surface
- Bobinage de précision
Pour les technologies complètes de fabrication de conducteurs plats, voir Complete Flat Wire Manufacturing Lines for Energy, Automotive, and Power Industries.
Informations Nécessaires Avant de Sélectionner une Solution de Production
Avant de concevoir un équipement destiné à la production de brins pour Roebel Bar, les exigences relatives aux brins individuels et au conducteur final doivent être définies.
| Information Requise | Exemple |
|---|---|
| Nuance de cuivre | C11000 / Cuivre sans oxygène |
| Diamètre de la matière première | mm |
| Largeur du brin | mm |
| Épaisseur du brin | mm |
| Tolérance de largeur | ±mm |
| Tolérance d’épaisseur | ±mm |
| Rayon des angles | R mm |
| État du cuivre | Spécifié par le client |
| Nombre de brins | Spécifié par le client |
| Isolation des brins | Spécifiée par le client |
| Dimensions finales de la barre | mm |
| Exigences de transposition | Spécifiées par le client |
| Vitesse de production | m/min |
| Poids de bobine | kg |
| Mesure en ligne | Requise / Optionnelle |
La fourniture de ces paramètres permet de concevoir le procédé de laminage en amont selon les exigences réelles du Roebel Bar, plutôt que de simplement produire un fil rectangulaire aux dimensions nominales.
Conclusion
Les conducteurs Roebel Bar sont des conducteurs transposés multibrins spécialisés destinés aux grands moteurs, générateurs et autres machines électriques tournantes de forte puissance.
Leurs performances dépendent de la conception coordonnée de l’ensemble du système conducteur, notamment :
- Dimensions des brins de cuivre
- Tolérances de largeur et d’épaisseur
- Rayon des angles
- Qualité de surface
- État mécanique
- Isolation des brins
- Précision du formage
- Régularité de la transposition
- Géométrie finale de la barre
Même si la transposition constitue l’une des caractéristiques principales d’un Roebel Bar, la qualité du conducteur final commence bien plus tôt, avec la fabrication de chaque brin rectangulaire en cuivre de précision.
En intégrant tréfilage, recuit, laminage de précision, mesure dimensionnelle en ligne, contrôle de tension et bobinage de précision, les fabricants peuvent produire des brins de cuivre réguliers adaptés aux étapes ultérieures d’isolation et de fabrication des Roebel Bar.
Sky Bluer Environmental Technology Co., Ltd. fournit des laminoirs de précision personnalisés et des solutions complètes de production de fils plats et rectangulaires destinés aux conducteurs en cuivre utilisés dans les moteurs, générateurs, transformateurs et autres équipements électriques.
Les solutions de production CRM peuvent être configurées selon le diamètre de la matière première, les dimensions des brins, les tolérances dimensionnelles, le rayon des angles, les exigences de surface, la vitesse de production et les procédés en aval du client.
Si vous développez une ligne de production pour des brins de cuivre destinés aux Roebel Bar ou à d’autres conducteurs rectangulaires de précision, envoyez-nous vos plans de conducteur et vos spécifications techniques. Notre équipe d’ingénierie peut évaluer le procédé de laminage et la configuration d’équipement les plus adaptés.