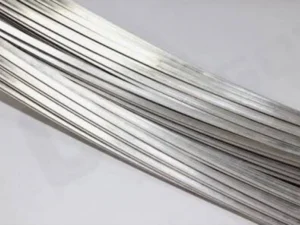
La comparaison entre le fil plat en cuivre et le fil plat en aluminium est importante pour les fabricants qui souhaitent sélectionner des procédés et des équipements de laminage de précision adaptés à leurs besoins. Ces deux matériaux sont largement utilisés dans les transformateurs, les moteurs électriques, les jeux de barres et les câbles électriques de puissance. Bien qu’ils puissent être mis en forme à l’aide de technologies similaires de laminage à froid, leurs propriétés métallurgiques différentes influencent les paramètres de fabrication, la qualité de surface et la maîtrise dimensionnelle.
1. Caractéristiques des matériaux influençant le laminage
La conductivité électrique et la densité jouent un rôle dans le choix du matériau, tandis que l’écrouissage, le frottement et l’oxydation superficielle influencent la stabilité du processus de laminage.
| Facteur de laminage | Cuivre (C11000 / C10200) | Aluminium (1050 / 1060 / 1070) |
|---|---|---|
| Écrouissage | Augmente avec la déformation à froid | Dépend de la nuance et de l’état métallurgique |
| Comportement à la déformation | Nécessite de maîtriser la déformation cumulée | Dépend fortement de l’alliage et de l’état métallurgique |
| Problèmes de surface | Rayures, marques de cylindres et oxydation | Couche d’oxyde, adhérence de matière et particules incrustées |
| Lubrification | Doit maîtriser le frottement et limiter les marques de surface | Doit également empêcher l’adhérence et l’accumulation de matière sur les cylindres |
| Contrôle dimensionnel | Épaisseur, largeur et contraintes résiduelles | Épaisseur, élargissement latéral et état de surface |
Le cuivre est généralement privilégié pour les applications nécessitant une conductivité électrique élevée et des conducteurs de dimensions compactes. L’aluminium, quant à lui, présente une masse plus faible, ce qui en fait une solution intéressante lorsque la réduction du poids constitue un critère important.
Il convient toutefois de toujours tenir compte de la nuance et de l’état métallurgique du matériau. Les nuances d’aluminium pur, telles que 1050, 1060 et 1070, présentent des caractéristiques de mise en forme différentes de celles des alliages d’aluminium plus résistants, comme le 5052.
L’état du matériau détermine également la nécessité éventuelle d’un recuit intermédiaire. Cette décision doit reposer sur l’historique des déformations, les propriétés mécaniques et l’état final recherché, plutôt que sur un pourcentage de réduction universel.
2. Différences entre le laminage du fil plat en cuivre et en aluminium
Les deux matériaux peuvent être transformés à partir d’un fil rond ou d’un profilé existant pour obtenir un fil de section rectangulaire au moyen de plusieurs passes de laminage. Le procédé comprend généralement les étapes suivantes :
Dévidage et guidage du fil → Contrôle du matériau entrant → Tréfilage préalable, si nécessaire → Laminage à plat en plusieurs passes → Arrondissement des arêtes → Recuit intermédiaire, si nécessaire → Contrôle dimensionnel → Redressage et bobinage.
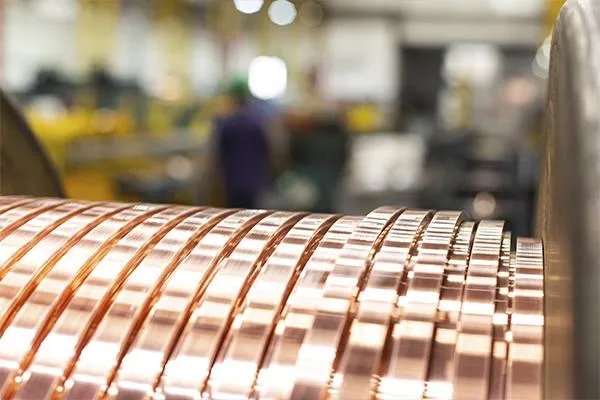
Laminage du fil plat en cuivre
Le laminage du cuivre vise principalement à garantir la répétabilité dimensionnelle, l’uniformité de la section transversale et la maîtrise des propriétés mécaniques. Ces exigences sont importantes pour les opérations ultérieures d’isolation par papier, d’émaillage et de bobinage.
Le cuivre s’écrouit au cours de la déformation à froid. Si la répartition des réductions entre les passes n’est pas adaptée, une déformation excessive peut entraîner une diminution de la ductilité, l’apparition de contraintes résiduelles, des défauts sur les arêtes ou des variations dimensionnelles lors des opérations suivantes.
La réduction doit donc être correctement répartie entre les différentes passes. Un recuit intermédiaire peut s’avérer nécessaire lorsque la déformation cumulée compromet l’aptitude du matériau à subir de nouvelles opérations de mise en forme.
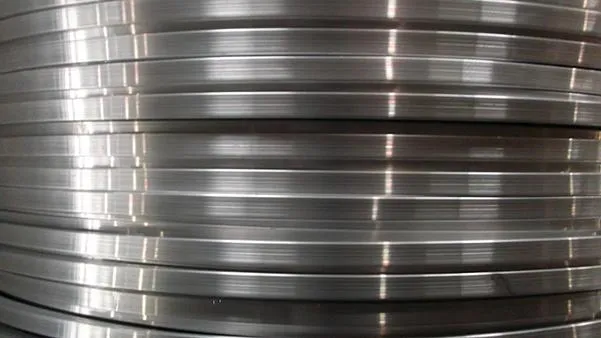
Laminage du fil plat en aluminium
L’aluminium suit un processus de fabrication similaire, mais la protection de sa surface nécessite une attention particulière.
L’aluminium forme naturellement une couche d’oxyde. Pendant le laminage, la contamination superficielle, la présence de particules piégées, un état inadapté des cylindres ou une lubrification insuffisante peuvent provoquer des rayures et d’autres défauts de surface. L’adhérence de l’aluminium aux cylindres peut également compromettre la qualité du produit.
Les principaux points à maîtriser comprennent la propreté des surfaces des cylindres, le choix d’un lubrifiant approprié, la régularité de l’alimentation et le réglage adapté de la tension du fil. Le programme de passes doit être défini en fonction de la nuance et de l’état métallurgique de l’aluminium, plutôt que de reprendre directement les paramètres utilisés pour un autre matériau.
Principales différences entre les deux procédés
Le laminage du cuivre exige une maîtrise rigoureuse de l’écrouissage et des contraintes résiduelles. Dans le cas de l’aluminium, une attention supplémentaire doit être accordée au contrôle du frottement, à la propreté des cylindres et à la protection de la surface. Les deux procédés nécessitent une tension stable et un contrôle dimensionnel précis.
3. Laminoirs pour fil plat : équipements similaires, réglages différents
Une ligne complète de production de fil plat repose sur la coordination de plusieurs sous-systèmes et non uniquement sur la cage de laminage.
| Sous-système | Fonction principale | Points de contrôle essentiels |
|---|---|---|
| Dévidoir | Alimente la ligne en matériau entrant | Alimentation régulière et réglage approprié du frein |
| Cages de laminage duo (2-Hi) | Réduisent l’épaisseur et forment le profil | Organisation des passes et répartition des réductions |
| Unité d’arrondissement des arêtes | Contrôle la géométrie des angles | État du matériau et rayon requis |
| Système de contrôle de tension | Assure un déplacement régulier du matériau | Éviter les efforts de traction excessifs |
| Système de lubrification et de refroidissement | Maîtrise le frottement, l’échauffement et l’usure des cylindres | Compatibilité avec le matériau et filtration |
| Système de mesure en ligne | Surveille la largeur et l’épaisseur | Précision des mesures et retour d’information sur le procédé |
| Bobineuse | Enroule le fil fini | Tension de bobinage et support de bobine |
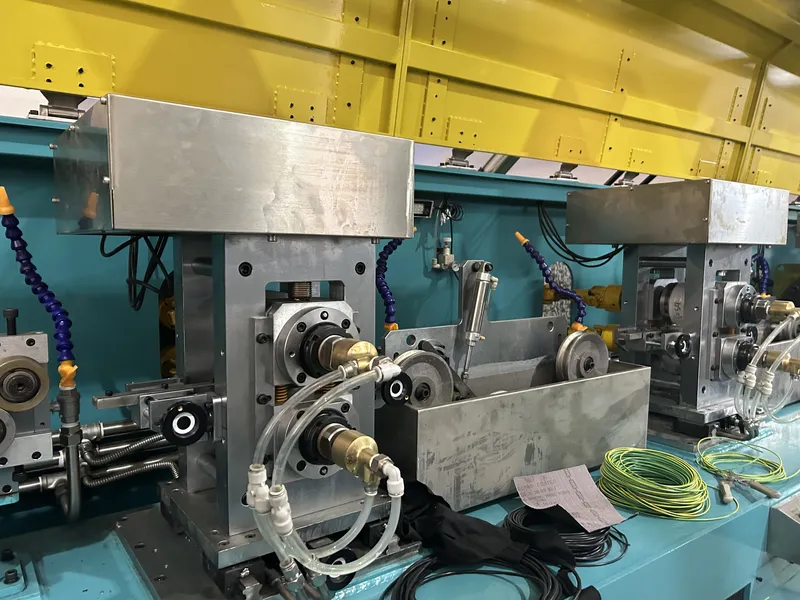
Les cages de laminage duo sont couramment utilisées pour la fabrication de fil plat. L’utilisation de plusieurs cages ou de plusieurs passes permet de répartir la déformation et de contribuer à la régularité dimensionnelle.
La configuration nécessaire dépend des dimensions initiales et finales, de la réduction totale, de la nuance du matériau, du rayon des angles, de la vitesse de production et des tolérances requises.
Le laminoir de précision pour fil plat de Sky Bluer peut être configuré pour transformer le cuivre, l’aluminium et d’autres matériaux métalliques, conformément aux spécifications du produit.
4. Paramètres critiques pour la maîtrise du procédé
Jeu entre cylindres et alignement
Le jeu entre cylindres influence directement l’épaisseur finale du fil, tandis que la largeur dépend également de l’écoulement latéral du métal, de la géométrie des cylindres et de la répartition des réductions.
Avant de modifier le programme de passes, il convient de vérifier le parallélisme des cylindres, leur état et les réglages du jeu entre cylindres. Les variations d’épaisseur peuvent également résulter de l’usure des cylindres, de déformations de la machine, d’une alimentation instable ou d’un manque d’homogénéité du matériau.
Rayon des angles et qualité de surface
La géométrie des angles est particulièrement importante pour les conducteurs rectangulaires destinés aux opérations d’isolation et de bobinage. Des arêtes trop vives ou irrégulières peuvent endommager l’isolation au cours des étapes suivantes.
Le rayon des angles pouvant être obtenu dépend des dimensions finales, de l’état du matériau, du profil des cylindres et de la séquence de mise en forme.
Pour plus d’informations, consultez l’article « Comment maîtriser le rayon des angles dans la fabrication de fil de cuivre rectangulaire ».
Lubrification et tension
La lubrification contribue à réduire le frottement, à maîtriser l’échauffement, à limiter l’usure des cylindres et à prévenir l’adhérence du matériau. Le lubrifiant doit être compatible avec le matériau transformé ainsi qu’avec les opérations ultérieures, notamment le recuit ou l’émaillage.
La tension doit également être coordonnée entre le dévidoir, les cages de laminage et la bobineuse. Une tension excessive peut déformer les fils les plus tendres, tandis qu’une tension instable peut entraîner des problèmes de guidage et un bobinage irrégulier.
5. Diagnostic des problèmes de production courants
Les défauts doivent être analysés de manière systématique, en commençant par le matériau entrant, puis en vérifiant l’outillage, les conditions de laminage et les équipements auxiliaires.
| Défaut constaté | Première vérification | Vérifications complémentaires |
|---|---|---|
| Épaisseur irrégulière | Jeu et parallélisme des cylindres | Usure des cylindres et variations du matériau |
| Largeur irrégulière | Répartition des réductions | Profil des cylindres et guidage du fil |
| Fissures sur les arêtes | État du matériau et historique des déformations | Recuit et séquence de mise en forme des arêtes |
| Rayures superficielles | Propreté des cylindres et des guides-fils | Filtration du lubrifiant et points de contact |
| Adhérence d’aluminium aux cylindres | État de surface des cylindres | Lubrification et conditions de fonctionnement |
| Rectitude insuffisante | Alignement de la machine et tension | Déformation inégale et support de la bobineuse |
| Bobinage irrégulier | Synchronisation de la bobineuse | Frein du dévidoir et support de bobine |
La simple modification du jeu entre cylindres ne suffit pas toujours à résoudre un défaut. Un diagnostic fiable nécessite de contrôler l’ensemble du processus de production.
6. Liste de contrôle pour choisir un laminoir de fil plat
Avant de demander un plan d’implantation ou un devis pour un laminoir, les fabricants doivent préparer les informations suivantes :
- Nuance et état métallurgique du matériau.
- Diamètre du fil entrant ou profil initial.
- Largeur, épaisseur et tolérances du produit fini.
- Rayon des angles requis.
- Vitesse et capacité de production visées.
- Dimensions des bobines de dévidage et de bobinage.
- Opérations ultérieures, notamment le recuit, l’émaillage ou l’isolation par enrubannage de papier.
Une même ligne de laminage peut être conçue pour transformer à la fois le cuivre et l’aluminium. Toutefois, des jeux de cylindres distincts, des procédures de lubrification différentes ou des programmes de passes spécifiques peuvent être nécessaires.
Pour comparer les méthodes de mise en forme, consultez l’article « Laminoir pour fil plat ou machine de tréfilage pour conducteurs rectangulaires en cuivre ».
7. Questions fréquentes
Un même laminoir peut-il transformer le cuivre et l’aluminium ?
Oui, à condition que la capacité du laminoir, la configuration des cylindres et la plage de réglage répondent aux exigences des deux matériaux. Toutefois, les paramètres du procédé et l’outillage peuvent nécessiter des ajustements.
Quel matériau est le plus facile à laminer pour obtenir du fil plat ?
Il n’existe pas de réponse universelle. La difficulté de mise en forme dépend de la nuance, de l’état métallurgique, des dimensions initiales et du profil final recherché. L’aluminium à l’état tendre peut être plus facile à déformer, mais également plus sensible aux dommages superficiels et aux conditions de manutention.
L’adhérence de l’aluminium aux cylindres est-elle uniquement due à une mauvaise lubrification ?
Non. L’état de surface des cylindres, la compatibilité du lubrifiant, la contamination et les conditions de fonctionnement peuvent également contribuer à l’adhérence du matériau.
Peut-on laminer directement un fil rond pour obtenir un fil plat rectangulaire ?
Oui. Selon le diamètre initial et les dimensions finales requises, la fabrication peut comprendre plusieurs passes de laminage, des opérations de profilage des arêtes et un tréfilage préalable.
Quelles informations sont nécessaires pour demander un devis de laminoir ?
Il convient de préciser la nuance du matériau, les dimensions initiales, les dimensions finales, les tolérances, le rayon des angles, la vitesse de production et les caractéristiques des bobines. Des plans techniques ou des échantillons du produit sont également utiles.
Conclusion
Le fil plat en cuivre et le fil plat en aluminium peuvent être fabriqués à l’aide de technologies similaires de laminage de précision. Toutefois, les caractéristiques propres à chaque matériau nécessitent des contrôles de procédé différents.
La fabrication du fil de cuivre repose principalement sur la maîtrise de l’écrouissage, des contraintes résiduelles et de la stabilité dimensionnelle. Celle du fil d’aluminium exige une attention particulière au frottement, à la protection de la surface et à la manutention du matériau.
Pour les deux matériaux, la fiabilité de la production dépend de la coordination des cages de laminage, de l’outillage, de la lubrification, du contrôle de tension, des systèmes de mesure en ligne et des équipements de bobinage.
Sky Bluer Environmental Technology Co., Ltd. (CRM) conçoit et fabrique des laminoirs de précision ainsi que des lignes de transformation de fils métalliques sur mesure pour le cuivre, l’aluminium et d’autres matériaux métalliques.
Communiquez à notre équipe d’ingénieurs la nuance du matériau, les dimensions initiales, les dimensions finales souhaitées et les tolérances requises. Nous pourrons étudier un procédé de laminage et une configuration d’équipements adaptés à votre application.
Contactez Sky Bluer pour discuter de votre projet de fabrication de fil plat en cuivre ou en aluminium.