Une ligne de production de fil de cuivre méplat émaillé doit être définie en fonction des caractéristiques du conducteur fini, et non uniquement de la vitesse maximale du laminoir. La nuance de cuivre, les dimensions du conducteur nu, le rayon des angles, l’épaisseur de l’isolation, les propriétés mécaniques et les exigences de bobinage sont autant de critères déterminants pour le choix des équipements.
Le fil de cuivre rectangulaire émaillé est utilisé dans les moteurs électriques, les transformateurs et d’autres équipements électriques. Sa géométrie compacte permet d’optimiser l’espace disponible dans les enroulements. Toutefois, des angles irréguliers, des défauts de surface ou une couche d’émail non uniforme peuvent compromettre les opérations de fabrication ultérieures. Ce guide aide les ingénieurs et les responsables des achats à définir le périmètre des équipements et à établir des critères de réception mesurables.
1. Partir d’un plan technique complet du conducteur
| Caractéristique | Informations à fournir |
|---|---|
| Cuivre | Nuance du matériau, état métallurgique initial et diamètre ou profil d’entrée |
| Conducteur nu | Largeur, épaisseur et tolérances distinctes |
| Angles | Rayon requis et variation admissible |
| Isolation | Type d’émail, grade d’isolation, exigences thermiques et dimensions finales |
| Propriétés mécaniques | Exigences de dureté ou d’allongement |
| Production | Capacité de production visée, dimensions des bobines et mode d’enroulement |
Une dimension nominale telle que 5,00 × 2,00 mm ne permet pas, à elle seule, de déterminer si les mesures correspondent au conducteur en cuivre nu ou au fil après application de l’isolation. Les deux jeux de dimensions doivent être précisés, ainsi que la norme de produit applicable.
L’épaisseur de l’isolation n’est pas nécessairement uniforme sur tout le pourtour d’un profil rectangulaire. Il ne faut donc pas supposer que le revêtement présente la même épaisseur sur les faces larges et au niveau des angles. Les emplacements de mesure et les méthodes de réception doivent être convenus avant la conception des équipements.
2. Choisir le procédé de mise en forme adapté
Une séquence de fabrication représentative comprend les étapes suivantes :
Fil machine en cuivre → Tréfilage → Laminage à plat → Formage des arêtes → Calibrage → Recuit et préparation de surface → Émaillage et polymérisation → Contrôles et essais → Bobinage
La position réelle du recuit dans le processus dépend de l’état du matériau et de la conception de la ligne. Tous les projets ne nécessitent pas l’ensemble de ces modules.
| Procédé | Application privilégiée | Points techniques à vérifier |
|---|---|---|
| Tréfilage → Laminage | Réduire le diamètre du fil rond avant son aplatissement | Réduction de section au tréfilage et programme des passes de laminage |
| Laminage avec formage des arêtes | Maîtriser l’épaisseur, la largeur et la géométrie des angles | Élargissement latéral du matériau et alignement des outillages |
| Tréfilage de profils | Produire des sections profilées adaptées à l’aide de filières | Effort de traction, usure des filières et précision des angles |
Pour en savoir plus, consultez Laminoir pour fil méplat ou machine de tréfilage pour conducteurs rectangulaires en cuivre.
3. Définir la précision du laminage et la géométrie des angles
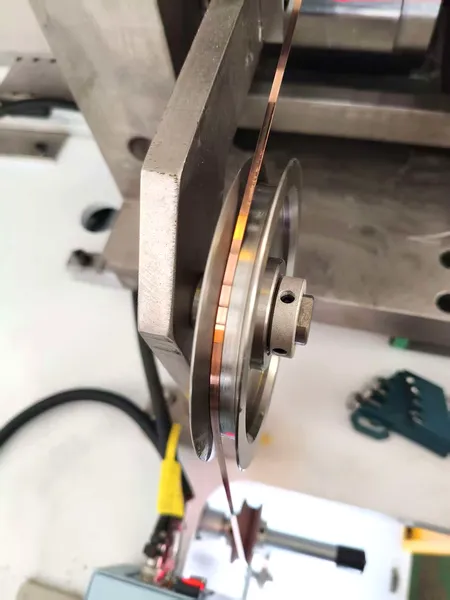
Dans une cage de laminage à deux cylindres (2-Hi), le jeu entre cylindres détermine principalement l’épaisseur du fil. La largeur dépend également de l’écoulement latéral du métal. La réduction du jeu entre cylindres ne permet donc pas de corriger indépendamment la largeur du conducteur. Plusieurs passes avec des réductions modérées, une tension stable à l’entrée et à la sortie, des guides-fils précis et des cylindres correctement alignés contribuent à assurer une bonne répétabilité dimensionnelle.
Le rayon des angles doit faire l’objet d’une spécification distincte. Des arêtes trop vives ou des bavures peuvent compromettre la couverture de l’émail, tandis qu’un arrondi excessif réduit la section de cuivre disponible à l’intérieur des dimensions extérieures spécifiées. Une étape spécifique de formage des arêtes peut être nécessaire.
Il convient également de définir la méthode de contrôle des quatre angles. Un dispositif de mesure laser conventionnel, limité à la largeur et à l’épaisseur, ne permet pas de vérifier intégralement le profil des angles. Pour approfondir ce sujet, consultez Comment maîtriser le rayon des angles lors de la fabrication de fils de cuivre rectangulaires.
4. Adapter l’état métallurgique du cuivre et le traitement de recuit
Parmi les matériaux conducteurs couramment utilisés figurent le cuivre électrolytique Cu-ETP (C11000) et le cuivre exempt d’oxygène, notamment le C10200. Le tréfilage et le laminage provoquent un écrouissage du matériau, qui modifie sa ductilité ainsi que les efforts nécessaires à sa mise en forme.
Il est préférable de spécifier la dureté ou l’allongement requis pour le conducteur fini plutôt que de considérer qu’un même cycle de recuit convient à tous les produits. Le traitement thermique dépend de l’état métallurgique initial, de la déformation cumulée, des dimensions du conducteur et des exigences de pliage lors des opérations ultérieures. Pour les enroulements de moteurs de type hairpin, des essais représentatifs de mise en forme permettent de vérifier l’aptitude du matériau à l’application prévue.
5. Définir l’émaillage comme un ensemble d’équipements distinct
Un laminoir de précision produit le conducteur rectangulaire en cuivre nu, mais n’intègre pas automatiquement une ligne d’émaillage. Le procédé d’émaillage nécessite des équipements compatibles pour le nettoyage, l’application du revêtement, la polymérisation, le contrôle et la manutention du fil.
Les spécifications de l’isolation doivent préciser la composition chimique de l’émail, le grade d’isolation, les exigences thermiques, les dimensions hors tout, les essais diélectriques, la continuité du revêtement, l’adhérence et la souplesse. La norme IEC 60317-0-2 ainsi que les exigences applicables de la norme NEMA MW 1000 peuvent servir de référence pour établir ces spécifications. L’édition applicable et la désignation exacte du produit doivent être confirmées.
| Contrôle de l’isolation | Éléments à vérifier |
|---|---|
| Épaisseur du revêtement | Largeur et épaisseur finales, ainsi que couverture des angles |
| Polymérisation | Plage de paramètres de procédé validée et état du revêtement |
| Intégrité électrique | Méthode d’essai convenue et limites d’acceptation |
| Souplesse | Comportement de l’isolation après la déformation requise |
La classe thermique annoncée pour un émail ne suffit pas, à elle seule, à garantir les performances du système d’isolation complet d’un moteur ou d’un transformateur.
6. Sélectionner les équipements comme une ligne de production intégrée
| Module | Principale question à examiner |
|---|---|
| Dévidoir et machine de tréfilage | Peuvent-ils traiter le diamètre d’entrée et le conditionnement initial du matériau ? |
| Laminage et formage des arêtes | Peuvent-ils respecter les profils et les tolérances dimensionnelles spécifiés ? |
| Recuit et nettoyage | Permettent-ils d’obtenir l’état métallurgique et la qualité de surface requis ? |
| Émaillage et polymérisation | Peuvent-ils appliquer un revêtement uniforme sur les dimensions prévues ? |
| Contrôle et bobinage | Peuvent-ils détecter les défauts et enrouler le conducteur sans l’endommager ? |
La vitesse et la tension du fil doivent être synchronisées entre les différents modules. La capacité réelle de production est déterminée par l’étape la plus lente capable de respecter les exigences de qualité, et non par la vitesse maximale de conception du laminoir.
7. Interpréter correctement les caractéristiques techniques publiées
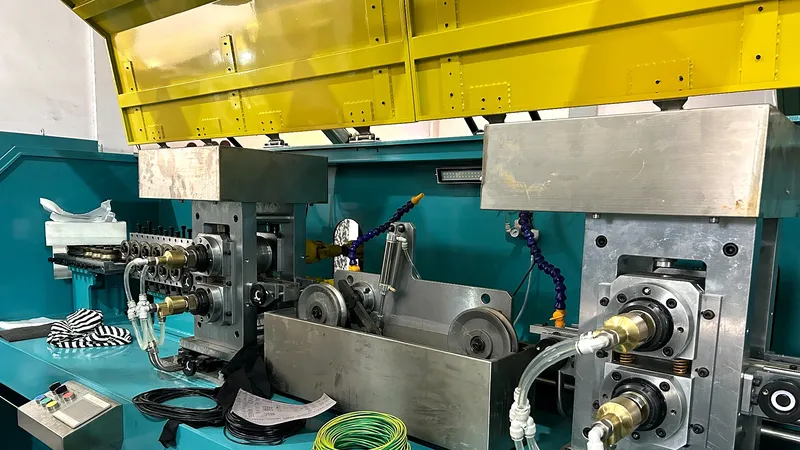
Le laminoir de précision CRM pour fils méplats destinés aux transformateurs présente les valeurs de référence suivantes :
| Paramètre | Valeur publiée |
|---|---|
| Diamètre du fil rond à l’entrée | 1,0–6,0 mm |
| Largeur / épaisseur du produit fini | 0,6–10 mm / 0,4–6 mm |
| Tolérance sur la largeur / l’épaisseur | ±0,01 mm / ±0,005 mm |
| Rayon des angles réglable | R0,05–1,0 mm |
| Vitesse de conception | 180 m/min |
Ces valeurs concernent l’équipement de laminage et non une ligne complète de fabrication de fil isolé. Elles ne constituent pas non plus une garantie de performances simultanées pour toutes les dimensions, nuances de matériaux, valeurs de rayon et vitesses de fonctionnement. Il est donc recommandé de demander une confirmation technique spécifique pour chaque dimension de conducteur.
8. Identifier et résoudre les problèmes sur l’ensemble du procédé
| Défaut constaté | Cause possible à vérifier | Action corrective |
|---|---|---|
| Variation de l’épaisseur | Modification du jeu entre cylindres ou usure des outillages | Contrôler les cylindres et analyser l’évolution des mesures |
| Variation de la largeur | Élargissement latéral ou tension du fil instables | Vérifier le programme des passes de laminage et les entraînements |
| Angles irréguliers | Alimentation décentrée ou défaut d’alignement | Recentrer le fil et contrôler les outillages |
| Rayures superficielles | Guides-fils, cylindres ou filières contaminés | Nettoyer et inspecter les surfaces de contact |
| Défauts d’émaillage | Contamination de surface ou problèmes d’application et de polymérisation | Vérifier la préparation de surface et les paramètres d’isolation |
| Rupture du fil | Réduction excessive ou ductilité insuffisante | Vérifier les efforts de tréfilage et l’état du matériau |
Modifier la vitesse ou l’effort de laminage sans avoir préalablement identifié la cause du problème peut entraîner l’apparition de nouveaux défauts.
9. Définir les critères de production et de réception
Il convient de demander une capacité de production garantie exprimée en quantité de fil fini conforme aux spécifications, plutôt que de se fonder uniquement sur une vitesse maximale théorique en mètres par minute. La production réelle dépend des dimensions du conducteur, du procédé d’isolation, des changements de format, de la disponibilité de la ligne et du taux de rebut.
Les essais de réception en usine (Factory Acceptance Test, FAT) doivent être réalisés avec les nuances de cuivre convenues et des dimensions représentatives. Il convient d’enregistrer les dimensions du conducteur nu et isolé, les profils des angles, la qualité de surface, les résultats des essais électriques de l’isolation, la vitesse de fonctionnement stable, la qualité du bobinage et la production obtenue sur une longueur de fabrication préalablement définie.
Il est également indispensable de distinguer les essais portant sur la section de laminage du conducteur nu de ceux réalisés sur la ligne complète de fabrication du fil isolé.
Foire aux questions (FAQ)
Un même laminoir peut-il produire plusieurs dimensions de fil sur mesure ?
Dans de nombreux cas, oui, à condition que les dimensions souhaitées se situent dans la plage de fonctionnement prévue. Différents formats peuvent nécessiter d’autres cylindres, des outils de formage des arêtes, des programmes de passes et des réglages de tension spécifiques. Chaque profil doit être validé individuellement.
Un laminoir à quatre cylindres est-il toujours nécessaire ?
Non. Les configurations à deux cylindres et les autres solutions doivent être évaluées en fonction de l’effort de laminage, de la rigidité de la cage, de la géométrie du conducteur et de la capacité démontrée à respecter les tolérances requises.
Un dispositif laser de mesure de largeur et d’épaisseur peut-il également mesurer le rayon des angles ?
Pas de manière complète. La vérification de l’ensemble du profil des angles nécessite un système de contrôle optique adapté ou un équipement de mesure de profil.
Le laminoir comprend-il les équipements d’émaillage ?
Uniquement si le fournisseur inclut expressément dans son périmètre de fourniture les équipements d’application du revêtement, de polymérisation et de contrôle associés.
Comment les acheteurs doivent-ils comparer les offres de différents fabricants ?
Ils doivent comparer les résultats garantis pour chaque dimension, les modules inclus, les méthodes de contrôle, les utilités nécessaires, les critères de réception FAT et la capacité de production de fil fini conforme aux spécifications, plutôt que de se limiter à la vitesse maximale annoncée.
Conclusion
Une ligne fiable de production de fil de cuivre méplat émaillé sur mesure repose avant tout sur un plan technique complet du conducteur et des exigences d’isolation clairement définies. La mise en forme, le recuit, le revêtement, le contrôle et le bobinage doivent être conçus comme un processus de fabrication intégré.
Sky Bluer Environmental Technology Co., Ltd. fournit des laminoirs de précision CRM et des équipements de transformation des fils métalliques. Communiquez-nous la nuance de cuivre, les dimensions d’entrée, la section transversale finale, les tolérances, le rayon des angles, les spécifications de l’isolation et la capacité de production souhaitée. Nos ingénieurs pourront ainsi évaluer la configuration de laminage la mieux adaptée et les interfaces nécessaires entre les différents modules de votre ligne de production.