Introduction : la fusion sous vide détermine la qualité du fil médical
La différence fondamentale entre un fil en alliage de qualité médicale et un fil industriel conventionnel réside dans la pureté du matériau et l’homogénéité de sa structure interne.
Les fils médicaux haut de gamme fabriqués à partir de matériaux tels que l’acier inoxydable 316LVM, le Nitinol, les alliages de titane et les alliages cobalt-chrome MP35N imposent des exigences particulièrement strictes en matière de pureté métallurgique et de contrôle du procédé.
La fusion conventionnelle sous atmosphère peut augmenter le risque d’incorporation d’oxygène, d’azote et d’autres impuretés gazeuses, ainsi que la formation d’inclusions non métalliques. Ces défauts peuvent affecter l’homogénéité de la structure, la résistance à la fatigue, les propriétés mécaniques et le comportement du matériau lors des opérations ultérieures de tréfilage et de laminage.
La fusion sous vide constitue donc l’un des procédés fondamentaux de la chaîne complète de fabrication du fil médical et joue un rôle déterminant dans la qualité du matériau de départ.
Même les équipements de tréfilage et de laminage de précision les plus avancés dépendent de la qualité et de l’homogénéité du lingot utilisé comme matière première.
En tant que page dédiée aux équipements clés du cluster thématique sur les fils médicaux, cet article présente les principes de fonctionnement, les principaux types d’équipements, les paramètres de procédé, les avantages d’application et l’intégration des équipements de fusion sous vide pour alliages médicaux dans des lignes de production complètes.
Ce contenu est étroitement lié à la page pilier : « Guide de fabrication du fil médical : de la fusion à la production de fil plat de précision ».
Pourquoi les alliages destinés aux fils médicaux utilisent-ils la technologie de fusion sous vide ?
Réduction des impuretés gazeuses indésirables
Un environnement sous vide poussé contribue à réduire les gaz indésirables tels que l’oxygène, l’azote et l’hydrogène au cours du processus métallurgique.
Cela permet de diminuer certains défauts internes et certaines porosités, tout en améliorant la densité et l’homogénéité structurelle du lingot.
Réduction des inclusions non métalliques
Les procédés de fusion et d’affinage sous vide contribuent au contrôle des oxydes, sulfures et autres inclusions non métalliques.
Une réduction des inclusions permet de limiter les microdéfauts internes du matériau et d’améliorer son comportement lors des étapes ultérieures de déformation ainsi que sous des sollicitations mécaniques cycliques.
Homogénéisation de la composition de l’alliage
Un contrôle précis du procédé de fusion permet d’améliorer la répartition des différents éléments d’alliage et de réduire les phénomènes de ségrégation chimique.
Une composition plus homogène constitue une base stable pour obtenir des propriétés mécaniques régulières et assurer la stabilité des procédés ultérieurs de tréfilage, de laminage de précision et de traitement thermique.
Amélioration de la qualité des matériaux pour les applications médicales
Les alliages de haute pureté avec une composition soigneusement contrôlée sont particulièrement importants pour les applications médicales exigeantes.
La réduction des impuretés et l’amélioration de l’homogénéité structurelle permettent de mieux répondre aux exigences élevées en matière de résistance à la corrosion, de propriétés mécaniques, de stabilité du procédé et, selon le matériau et l’application concernés, de biocompatibilité.
Principaux types et principes de fonctionnement des équipements de fusion sous vide pour alliages médicaux
Deux technologies principales de fusion sous vide sont couramment utilisées pour la production d’alliages médicaux de haute qualité :
VIM – Vacuum Induction Melting (fusion par induction sous vide)
et
VAR – Vacuum Arc Remelting (refusion à l’arc sous vide).
Le choix du procédé approprié dépend du matériau, du niveau de pureté requis, des propriétés métallurgiques recherchées et de l’application finale.
Four VIM de fusion par induction sous vide
VIM signifie Vacuum Induction Melting, ou fusion par induction sous vide.
Ce procédé utilise le chauffage par induction électromagnétique pour faire fondre les matières premières à l’intérieur d’une chambre fermée fonctionnant sous vide contrôlé.
Le chauffage par induction permet une distribution thermique contrôlée et favorise le mélange des différents éléments d’alliage.
La technologie VIM est particulièrement adaptée aux alliages multicomposants tels que :
- les aciers inoxydables de qualité médicale ;
- les alliages cobalt-chrome ;
- les alliages à base de nickel ;
- différentes catégories d’alliages spéciaux destinés aux applications médicales.
Ses principaux avantages comprennent un contrôle précis de la composition de l’alliage, une bonne homogénéité du matériau et une efficacité élevée du procédé.
Four VAR de refusion à l’arc sous vide
VAR signifie Vacuum Arc Remelting, ou refusion à l’arc sous vide.
Dans ce procédé, une électrode en alliage préalablement préparée est refondue au moyen d’un arc électrique dans une chambre sous vide.
Le processus contrôlé de refusion et de solidification permet d’améliorer l’homogénéité structurelle du lingot et de réduire certains défauts internes, porosités et inclusions.
La technologie VAR est largement utilisée pour les matériaux hautes performances, notamment certaines catégories d’alliages de titane et d’autres alliages spéciaux nécessitant un niveau élevé de propreté métallurgique et de stabilité structurelle.
Procédés typiques de fusion sous vide pour les principaux alliages médicaux
Acier inoxydable médical 316LVM / 304V
Pour certaines nuances d’acier inoxydable médical, un procédé VIM peut être utilisé en combinaison avec un contrôle précis de la composition chimique.
Les teneurs en carbone, soufre et autres éléments doivent être soigneusement contrôlées conformément aux spécifications du matériau concerné.
L’objectif est de produire un lingot propre et homogène constituant une matière première stable pour les étapes ultérieures de tréfilage et de laminage sur une ligne de production de fil plat en acier inoxydable.

Alliages de titane médical Grade 2 / Grade 5
Le titane et ses alliages nécessitent un contrôle particulièrement rigoureux de l’atmosphère en raison de leur forte réactivité avec certains gaz à haute température.
La technologie VAR peut être intégrée à la route métallurgique afin d’améliorer l’homogénéité et la qualité structurelle du matériau.
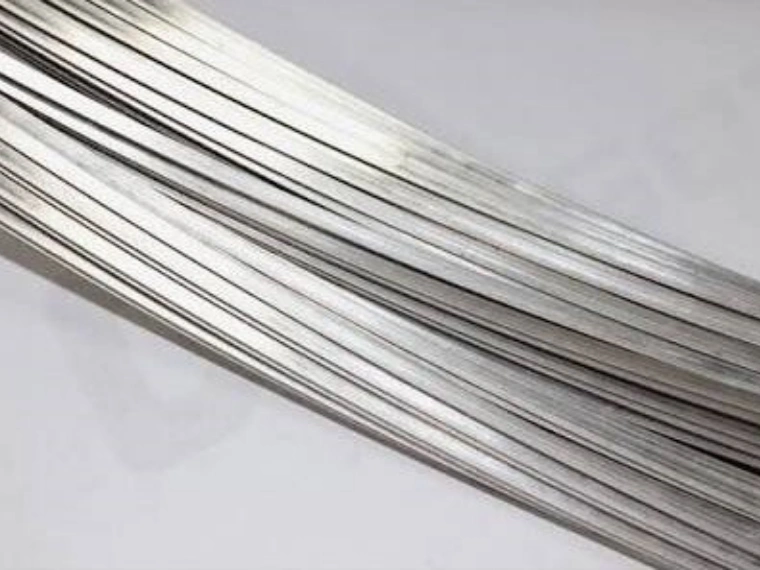
Le matériau peut ensuite être transformé par tréfilage, traitement thermique et laminage de précision afin d’obtenir le fil rectangulaire ou plat souhaité.
Pour plus d’informations sur les étapes ultérieures de mise en forme, consultez : « Comment est fabriqué le fil rectangulaire médical en titane ? »
Alliage nickel-titane Nitinol
La fabrication du Nitinol nécessite un contrôle particulièrement précis de sa composition chimique.
Même de faibles variations du rapport nickel-titane peuvent modifier les températures de transformation ainsi que les propriétés fonctionnelles du matériau.
En fonction de la qualité requise et de la route métallurgique choisie, des procédés contrôlés de fusion et de refusion peuvent être utilisés pour améliorer l’homogénéité du matériau.
L’objectif est d’obtenir une base métallurgique stable pour les propriétés de mémoire de forme et de superélasticité du fil médical en Nitinol fini.
Alliages cobalt-chrome MP35N / CoCr
Pour les alliages médicaux cobalt-chrome, un contrôle précis des teneurs en cobalt, chrome, nickel, molybdène et autres éléments d’alliage est particulièrement important.
La fusion par induction sous vide peut être utilisée pour améliorer le contrôle de la composition et l’homogénéité de l’alliage.
Un matériau de départ propre et homogène facilite ensuite les opérations de tréfilage, de laminage de précision et de traitement thermique nécessaires pour obtenir les propriétés mécaniques requises.
Paramètres techniques clés des équipements de fusion sous vide de qualité médicale
Les paramètres spécifiques des équipements doivent être définis en fonction de l’alliage, de la capacité du four, de la route métallurgique et des exigences relatives au produit final.
Les principaux paramètres de contrôle comprennent :
- Niveau de vide : système de vide poussé adapté aux exigences métallurgiques spécifiques de chaque alliage.
- Précision du contrôle de température : régulation précise de la température afin d’obtenir un processus de fusion homogène et reproductible.
- Homogénéité du lingot : optimisation de la composition chimique et de la structure interne afin de réduire la ségrégation, les porosités et autres défauts.
- Matériaux applicables : aciers inoxydables médicaux, alliages de titane, Nitinol, alliages cobalt-chrome et autres alliages spéciaux.
- Intégration de la production : possibilité d’intégration avec les équipements ultérieurs de tréfilage, traitement thermique, laminage de précision, mesure dimensionnelle et bobinage.
Défauts courants de fusion et solutions d’optimisation
Ségrégation des éléments d’alliage
Causes possibles :
Chauffage non uniforme, mélange insuffisant ou paramètres de fusion mal optimisés.
Solution :
Optimiser les paramètres de chauffage par induction, le temps de maintien et les conditions d’homogénéisation afin d’obtenir une répartition aussi uniforme que possible des éléments d’alliage.
Porosités et inclusions internes
Causes possibles :
Dégazage insuffisant, conditions de vide inadaptées ou contamination pendant le processus de fusion.
Solution :
Optimiser le niveau de vide, le temps de dégazage, la préparation des matières premières ainsi que le contrôle du procédé à l’intérieur de la chambre de fusion.
Oxydation superficielle du lingot
Causes possibles :
Entrée d’air, étanchéité insuffisante de la chambre sous vide ou contrôle inadéquat de l’atmosphère.
Solution :
Utiliser une chambre sous vide correctement étanchéifiée, effectuer régulièrement des contrôles d’étanchéité et intégrer un système de surveillance continue du niveau de vide.
FAQ sur la fusion sous vide des alliages médicaux
Q1 : Quelle est la différence entre la fusion sous vide pour alliages médicaux et la fusion sous vide industrielle conventionnelle ?
R : Les applications médicales hautes performances imposent généralement des exigences particulièrement élevées en matière de composition chimique, de teneur en impuretés, d’inclusions, d’homogénéité structurelle et de stabilité du procédé.
La conception de l’équipement et les paramètres de fusion doivent donc être définis en fonction de l’alliage concerné et des exigences du produit final.
Q2 : Tous les alliages destinés aux fils médicaux nécessitent-ils une combinaison VIM + VAR ?
R : Non. La route de fusion appropriée dépend du matériau, de sa spécification, du niveau de pureté requis et des propriétés finales recherchées.
Pour certains alliages, un procédé VIM peut être suffisant, tandis que d’autres matériaux peuvent nécessiter des étapes supplémentaires de refusion ou d’affinage.
Q3 : Comment la fusion sous vide influence-t-elle la précision finale du fil médical ?
R : Un matériau de départ homogène présentant une faible densité de défauts fournit des conditions plus stables pour les opérations ultérieures de mise en forme.
Cela permet de réduire les risques de fissuration, de déformation irrégulière et de variations dimensionnelles pendant le tréfilage et le laminage de précision.
La qualité métallurgique du matériau de départ constitue ainsi une base importante pour la fabrication stable de fils médicaux présentant des tolérances dimensionnelles extrêmement serrées.
Voir également : « Comment atteindre une tolérance de ±0,002 mm dans la fabrication de fils médicaux rectangulaires ».
Q4 : Les équipements de fusion sous vide peuvent-ils être intégrés aux lignes de tréfilage et de laminage ?
R : Oui. Le procédé de fusion peut être intégré à une solution complète comprenant la préparation du matériau, le tréfilage, le traitement thermique, le laminage de précision, la mesure dimensionnelle en ligne et le bobinage.
La configuration finale de la ligne doit être déterminée en fonction du matériau, des dimensions finales et de la capacité de production requise.
Q5 : Comment la fusion sous vide peut-elle améliorer le rendement de production ?
R : Un matériau de départ plus homogène et présentant moins de défauts internes peut réduire certains problèmes pendant les étapes ultérieures de tréfilage et de laminage.
Cela peut contribuer à diminuer les rebuts et les pertes de matière. L’amélioration réelle du rendement dépend toutefois de l’alliage, de la qualité des matières premières, de la configuration du procédé et des exigences du produit final.
Équipements de fusion sous vide recommandés et ligne de production complète clé en main
Équipements principaux recommandés :
Four VIM de fusion par induction sous vide pour alliages médicaux, four VAR de refusion à l’arc sous vide et ligne de production clé en main allant de la préparation de l’alliage au laminage de précision.
Les équipements de fusion sous vide pour alliages médicaux peuvent être configurés en fonction des caractéristiques métallurgiques des différents matériaux, avec une attention particulière portée au niveau de vide, au contrôle de la température, à la composition chimique et à la stabilité du procédé.
En combinaison avec une machine de tréfilage (Wire Drawing Machine) et un laminoir de précision (Precision Rolling Mill), il est possible de développer une solution intégrée pour la fabrication de fils médicaux, depuis la préparation du matériau jusqu’au fil de précision fini.
Sky Bluer Environmental Technology Co., Ltd. propose des solutions personnalisées pour la fabrication de fils médicaux intégrant la préparation du matériau, le tréfilage, le traitement thermique, le laminage de précision, la mesure dimensionnelle en ligne et le bobinage, afin d’accompagner les fabricants dans la mise en place de lignes professionnelles de production de fils plats et rectangulaires en alliages médicaux.