Introduction
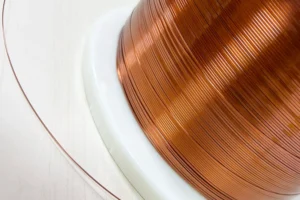
Les systèmes de production à grande vitesse de fil plat destinés aux conducteurs émaillés et isolés papier représentent une évolution technologique plus complexe des procédés conventionnels de laminage du cuivre et de l’aluminium. Contrairement à la fabrication de conducteurs nus, la production de conducteurs isolés exige une maîtrise précise de l’interaction entre la déformation mécanique, l’historique thermique du matériau et la stabilité de l’état de surface.
À des vitesses de production élevées, même de faibles variations de rugosité de surface, de géométrie des bords ou de contraintes résiduelles peuvent avoir un impact significatif sur les opérations d’isolation en aval. Cet aspect est particulièrement important pour les transformateurs, les grandes machines électriques tournantes et les systèmes électriques haute tension, où la fiabilité diélectrique à long terme dépend fortement de l’homogénéité de la surface du conducteur et du comportement d’adhérence du revêtement isolant.
Les nouvelles lignes de production associent donc laminage de précision, recuit contrôlé, nettoyage et conditionnement de surface en ligne au sein d’un procédé continu à haute productivité, conçu pour assurer à la fois une précision dimensionnelle élevée et une maîtrise fonctionnelle de la surface.
Exigences applicables aux systèmes de fils plats isolés
Dans la fabrication de conducteurs isolés, les exigences techniques ne se limitent pas au contrôle de la géométrie. Elles concernent également les propriétés de surface et la stabilité du matériau.
Choix des matériaux conducteurs
Les matériaux couramment utilisés comprennent :
- Cuivre C11000 (ETP) et C10200 (OFHC)
- Aluminium 1050 / 1060 de qualité électrique
- Structures composites et conducteurs de base destinés à l’isolation papier pour les applications haute tension
Chaque matériau présente un comportement différent lors de la déformation à grande vitesse. Le cuivre offre par exemple une excellente ductilité, mais demande une maîtrise adaptée de l’oxydation de surface. L’aluminium nécessite quant à lui un contrôle particulièrement stable de la tension en raison de son comportement différent vis-à-vis de l’écrouissage.
Exigences dimensionnelles et de surface
Aperçu simplifié des principaux paramètres techniques :
| Paramètre | Plage typique | Exigence principale |
|---|---|---|
| Épaisseur | 0,15–2,5 mm | Stabilité de ±0,003 à ±0,015 mm |
| Largeur | 2–30 mm | Régularité des bords essentielle |
| Rayon de bord | 0,03–0,2 mm | Profil sans fissures |
| Rugosité de surface | Ra ≤ 0,35 μm | Surface adaptée à l’isolation |
Au-delà de ces paramètres, la stabilité de l’énergie de surface constitue un facteur moins visible mais important. Même lorsque la géométrie respecte les tolérances requises, une énergie de surface irrégulière peut réduire l’adhérence de l’émail ou favoriser l’apparition de points localisés présentant une fiabilité d’isolation plus faible.
Architecture du procédé de fabrication à grande vitesse
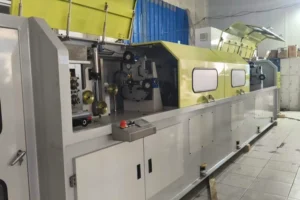
Les systèmes de production à grande vitesse de fil plat sont généralement conçus sous forme de lignes continues intégrées, dans lesquelles chaque étape du procédé influence directement la suivante.
Processus de fabrication type
Une configuration courante peut comprendre :
- Tréfilage initial de réduction du fil machine
- Laminage de précision multipasse pour former le fil plat
- Recuit de recristallisation contrôlé entre 350 et 600 °C
- Micro-nettoyage et dégraissage
- Laminage final de calibrage
- Système de stabilisation de la tension en ligne
- Préparation à l’émaillage ou à l’enrubannage avec papier isolant
Logique de fonctionnement du procédé
Plutôt que de contrôler chaque étape indépendamment, les systèmes modernes reposent sur une logique de synchronisation entre les différents procédés :
- La vitesse de laminage doit être coordonnée avec le processus de récupération thermique pendant le recuit
- Le contrôle de la tension doit compenser les effets de la dilatation thermique
- Le nettoyage de surface doit être correctement intégré avant que la déformation finale ne détermine l’état définitif du conducteur
Cette approche permet de créer un environnement de fabrication en boucle fermée dans lequel les paramètres mécaniques, thermiques et de surface interagissent en permanence.
Défis techniques de la production à grande vitesse de fil plat émaillé
Le fonctionnement à des vitesses de l’ordre de 200 à 600 m/min impose plusieurs contraintes techniques.
Augmenter la capacité de production ne consiste pas simplement à accélérer la ligne. Lorsque la vitesse de laminage augmente, le comportement de déformation, l’apport thermique, la tension du conducteur et l’état de surface deviennent de plus en plus interdépendants, ce qui rend la régulation du procédé sensiblement plus complexe.
Le cuivre subit un écrouissage continu pendant le laminage, tandis que les variations de température et de tension influencent directement l’allongement du matériau, sa stabilité dimensionnelle et les contraintes résiduelles.
Parallèlement, même des défauts microscopiques ou de faibles contaminations de surface peuvent affecter le mouillage et l’adhérence de l’émail, réduire la qualité de l’isolation papier et compromettre la fiabilité de l’isolation lors des étapes suivantes.
Pour maintenir une production stable à grande vitesse, les différents procédés doivent être synchronisés, notamment le laminage de précision, le recuit multizone, la régulation de tension, le guidage du conducteur, le refroidissement et le traitement de surface en ligne.
La maîtrise en temps réel de ces paramètres interdépendants permet de maintenir des tolérances dimensionnelles serrées, une bonne qualité de surface, des performances d’isolation stables et une productivité élevée.
Instabilité thermique et microstructurale
Le recuit continu peut entraîner une recristallisation irrégulière, notamment lorsque la ligne fonctionne à des vitesses élevées.
Cela peut provoquer :
- Des variations locales de dureté
- Une accumulation de contraintes résiduelles
- Un comportement d’allongement non uniforme
Effets de la dégradation de surface
À grande vitesse, même une faible contamination ou oxydation peut entraîner :
- Une réduction de l’adhérence de l’émail
- Un risque accru de délamination de l’isolation papier
- Une augmentation du risque de défaillance diélectrique
Problèmes de stabilité mécanique
Les principales difficultés mécaniques comprennent :
- Les microvibrations des cages de laminage à grande vitesse de rotation
- La formation d’ondulations sur les bords en raison d’une pression asymétrique des cylindres
- Les fluctuations de tension susceptibles d’entraîner des variations de largeur
Ces problèmes peuvent devenir plus importants lorsque la vitesse de la ligne dépasse les limites de stabilité du procédé.
Solutions d’ingénierie pour les laminoirs et lignes de production
Pour répondre à ces défis, les systèmes modernes de production de fil plat à grande vitesse utilisent des stratégies de contrôle à plusieurs niveaux.
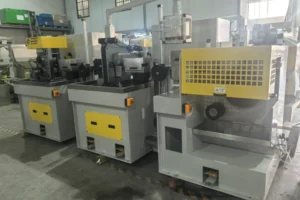
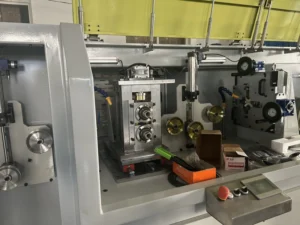
Conception mécanique de précision
Les principales solutions comprennent :
- Des cages de laminage à faible inertie pour réduire les vibrations
- Des structures à haute rigidité pour limiter les déformations
- Des surfaces de cylindres rectifiées avec précision afin d’obtenir une déformation uniforme
Systèmes de contrôle intelligents
Les principales technologies d’automatisation peuvent inclure :
- Compensation dynamique de la tension avec retour d’information en boucle fermée
- Réglage adaptatif en temps réel de l’écartement des cylindres
- Régulation multizone de la température de recuit
- Prédiction par intelligence artificielle des dérives du procédé, disponible en option sur les configurations avancées
Optimisation de l’état de surface
Afin d’améliorer la compatibilité avec les opérations d’isolation en aval, la ligne peut intégrer :
- Des modules de micro-nettoyage en ligne
- Une activation de surface par plasma en option sur les configurations haut de gamme
- Des systèmes contrôlés de prévention de l’oxydation
Objectifs techniques en fonctionnement à grande vitesse
| Indicateur de performance | Valeur cible |
|---|---|
| Stabilité de la vitesse | ±0,5 % |
| Écart d’épaisseur | ≤ ±0,005 mm |
| Taux de défauts de surface | <0,2 % |
| Fluctuation de tension | Entièrement compensée |
Ces valeurs doivent être considérées comme des objectifs techniques de référence. Les performances réellement atteignables dépendent du matériau, des dimensions du conducteur, de la configuration de la ligne et des conditions spécifiques du procédé.
Avantages des systèmes de production de fil plat à grande vitesse
Lorsqu’ils sont correctement conçus et configurés, les systèmes de production à grande vitesse de fil plat peuvent apporter des avantages importants en matière de productivité et de qualité du conducteur :
- Adhérence plus stable du revêtement d’émail
- Meilleure régularité de l’isolation papier
- Réduction des rebuts et des reprises
- Augmentation de la capacité de production sans compromettre la précision dimensionnelle
- Amélioration de la fiabilité diélectrique des conducteurs utilisés dans les transformateurs
Ces avantages sont particulièrement importants pour les systèmes électriques à haut rendement et les infrastructures d’électrification, où la qualité du conducteur peut avoir une influence sur les pertes énergétiques et la stabilité à long terme du système.
Solutions complètes de production de fil plat pour conducteurs émaillés et isolés papier
Les systèmes de production à grande vitesse de fils plats destinés aux conducteurs émaillés et isolés papier constituent une technologie de fabrication fortement intégrée, associant laminage de précision, contrôle thermique et conditionnement de surface au sein d’une ligne de production continue.
Le principal défi ne consiste pas uniquement à atteindre la précision dimensionnelle requise. Il est également essentiel de maintenir des caractéristiques de surface et un comportement du matériau stables dans des conditions combinant vitesse élevée, température élevée et tension contrôlée.
En intégrant des laminoirs de précision, des systèmes intelligents de contrôle de tension, des équipements de recuit multizone et des technologies de traitement de surface en ligne, les fabricants peuvent maintenir un équilibre stable entre productivité et précision. Cette approche favorise une adhérence régulière de l’émail, améliore les performances de l’isolation et contribue à une meilleure fiabilité diélectrique dans des applications exigeantes telles que les transformateurs, les moteurs électriques et les systèmes haute tension.
La valeur d’une ligne moderne de production de fil plat à grande vitesse réside ainsi dans sa capacité à faire évoluer la fabrication du conducteur d’un simple procédé de contrôle géométrique vers un système de production intégré dans lequel les caractéristiques mécaniques, thermiques et de surface sont maîtrisées de manière coordonnée.
Pour les applications industrielles et les projets de lignes complètes clés en main, Sky Bluer Environmental Technology Co., Ltd. développe des systèmes de laminage de précision et des solutions avancées de fabrication de conducteurs destinés aux secteurs de l’énergie et de l’électrotechnique.
La ligne de production peut être configurée sur mesure en fonction du matériau du conducteur, des dimensions d’entrée et de sortie, des tolérances requises, de la vitesse de production, du procédé ultérieur d’émaillage ou d’isolation papier ainsi que des exigences spécifiques de l’application finale.