Introduction
La production de fil plat de précision s’effectue rarement en une seule passe de laminage.
Lorsque le fil rond est transformé en profil rectangulaire ou plat, le matériau doit subir une déformation contrôlée afin de satisfaire les exigences suivantes :
- Épaisseur
- Largeur
- Forme de la section transversale
- État des bords
- Qualité de surface
- Tolérance dimensionnelle
C’est pourquoi le laminage en plusieurs passes est largement utilisé dans la fabrication du fil plat de précision.
Au lieu d’atteindre la dimension finale par une réduction importante en une seule opération, la déformation totale est répartie sur plusieurs passes de laminage.
Un plan de passes bien conçu permet aux fabricants de maîtriser l’écoulement du matériau, la force de laminage, l’écrouissage et la précision dimensionnelle tout au long du processus de production.
Pour les matériaux à haute résistance comme l’acier à ressorts, le plan de passes revêt une importance particulière. Une déformation excessive en une seule passe peut augmenter les risques de :
- Fissuration des bords
- Défauts de surface
- Écrouissage excessif
- Instabilité dimensionnelle
- Rupture du fil
Le laminage en plusieurs passes n’est donc pas simplement une méthode pour réduire la section du fil.
Il s’agit d’une stratégie d’ingénierie de procédé pour maîtriser la déformation du matériau, depuis le fil d’entrée jusqu’au fil plat fini.
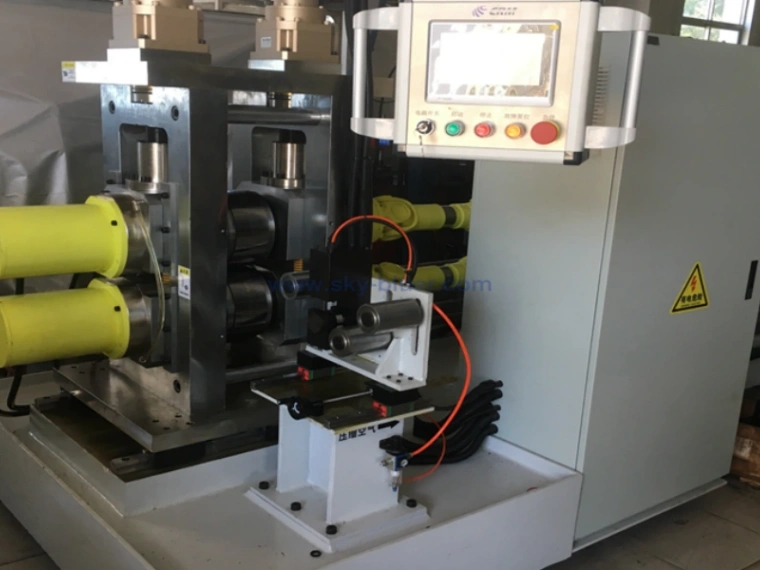
Sky Bluer Environmental Technology Co., Ltd. (CRM) développe des systèmes de laminage de précision sur mesure et des lignes complètes de production de fil plat, adaptés à la nuance du matériau, au format d’entrée, aux dimensions finales, aux tolérances et aux exigences de production.
Qu’est‑ce que le laminage du fil plat en plusieurs passes ?
Le laminage du fil plat en plusieurs passes consiste à répartir la déformation totale requise sur plusieurs étapes de laminage contrôlées.
Un processus simplifié se présente comme suit :
Fil rond → Passe 1 → Passe 2 → Passe 3 → Profil plat intermédiaire → Passes de finition → Fil plat final
Chaque passe réalise une quantité définie de déformation.
L’objectif est de transformer progressivement la section transversale d’origine tout en assurant un écoulement stable du matériau.
Par exemple, un fil rond doit être transformé en fil plat rectangulaire avec une épaisseur bien inférieure et une largeur plus importante.
Tenter de réaliser l’ensemble de la transformation en une seule passe génère une force de lamin trop élevée et un écou instable du matériau.
Le traitement en plusieurs passes répartit la déformation et permet d’optimiser chaque étape.
Pourquoi un plan de passes est‑il nécessaire ?
Le plan de passes définit comment le matériau est réduit depuis sa taille initiale jusqu’aux dimensions finales.
Il détermine :
- La réduction par passe
- Le nombre de passes
- Les dimensions intermédiaires
- La séquence de laminage
- Les conditions finales de finition
Exemple simplifié :
| Étape | Épaisseur | Largeur | Objectif principal |
|---|---|---|---|
| Entrée | 2,00 mm rond | — | Matière première |
| Passe 1 | — | — | Déformation initiale |
| Passe 2 | — | — | Développement contrôlé de la largeur |
| Passe 3 | — | — | Réduction d’épaisseur |
| Passe 4 | — | — | Stabilisation du profil |
| Finition | Dimension finale | Dimension finale | Contrôle dimensionnel final |
Les valeurs exactes dépendent du matériau, du diamètre initial, des dimensions finales et de l’équipement de laminage.
Il n’existe pas de plan de passes universel valable pour tous les produits.
Comprendre la réduction dans le laminage du fil plat
La réduction désigne l’ampleur de la déformation du matériau au cours d’une passe de laminage.
Pour la réduction d’épaisseur, le calcul de base s’écrit :
Réduction d’épaisseur (%) = (h₀ − h₁) / h₀ × 100 %
Où :
h₀ = épaisseur avant laminage
h₁ = épaisseur après laminage
Exemple : l’épaisseur du matériau passe de 2,00 mm à 1,60 mm :
Réduction = (2,00 − 1,60) / 2,00 × 100 % = 20 %
Cependant, la seule réduction d’épaisseur ne décrit pas l’ensemble du comportement de déformation du fil plat.
Le matériau peut subir simultanément :
- Réduction d’épaisseur
- Élargissement
- Allongement longitudinal
- Transformation de la section transversale
C’est pourquoi la conception des passes doit prendre en compte l’ensemble de l’écoulement du matériau.
Réduction totale vs réduction par passe
Deux concepts sont particulièrement importants.
Réduction totale
Elle représente la déformation globale entre le matériau initial et le produit fini.
Réduction par passe
Elle représente la déproduite au niveau de chaque étape individuelle de laminage.
Exemple :
Fil initial → 10 % de réduction → 12 % de réduction → 15 % de réduction → 12 % de réduction → Passe de finition
La déformation totale est répartie sur plusieurs étapes au lieu d’être concentrée dans une seule passe.
Cette méthode permet une meilleure maîtrise de :
- Force de laminage
- Écoulement du matériau
- Écrouissage
- Formation des bords
- Précision dimensionnelle
Problèmes causés par une réduction excessive sur une seule passe
Des réductions importantes en une seule passe entraînent plusieurs inconvénients.
Force de laminage élevée
Une déformation plus importante demande une force de laminage supérieure. Cela augmente la charge mécanique sur :
- Les cylindres
- Les paliers
- Le système d’entraînement
- Le bâti de la machine
Écoulement inégal du matériau
Une forte déformation rend difficile le maintien d’un profil rectangulaire stable.
Écrouissage
Sur l’acier à ressorts laminé à froid, une déformation excessive augmente rapidement la dureté et diminue la ductilité.
Fissuration des bords
Une déformation élevée combinée à des conditions matérielles inadaptées augmente les contraintes au niveau des bords et le risque de fissures.
Instabilité dimensionnelle
Une forte déformation complique le contrôle précis de la largeur et de l’épaisseur.
Par conséquent, la réduction doit être définie par l’ingénierie de procédé et non simplement maximisée.
Comment concevoir un plan de laminage en plusieurs passes
Un plan de passes opérationnel prend en compte plusieurs facteurs.
Matériau
Le premier critère est la nuance du matériau. Différents matériaux présentent :
- Limite d’élasticité
- Résistance à la traction
- Ductilité
- Comportement d’écrouissage
- Résistance à la déformation
Par exemple, l’acier à ressorts à haute teneur en carbone requiert des conditions de procédé différentes de l’acier bas carbone ou du cuivre.
Format d’entrée
Le diamètre initial du fil détermine la déformation totale nécessaire. Un diamètre d’entrée plus important peut nécessiter davantage de passes pour atteindre les dimensions finales souhaitées.
Dimensions finales
La largeur et l’épaisse cible définissent le rapport de déformation final. Les produits à rapport largeur‑épaisseur élevé demandent une attention toute particulière sur l’écoulement du matériau.
Tolérance requise
Les produits exigeant des tolérances dimensionnelles très serrées nécessitent généralement des passes de finition dédiées. La déformation brute et le contrôle précis final ne doivent pas obligatoirement être réalisés dans les mêmes conditions.
Passes d’ébauche, intermédiaires et de finition
Le processus en plusieurs passes se divise généralement en trois étapes.
Passes d’ébauche
Leur objectif est d’absorber une grande partie de la déformation totale.
Objectifs principaux :
- Réduction rapide des dimensions
- Transformation stable du matériau
- Production efficace
À cette étape, la tolérance dimensionnelle est moins critique qu’en finition.
Passes intermédiaires
L’étape intermédiaire amène progressivement le matériau vers le profil requis.
Ses principaux objectifs :
- Développement de la largeur
- Réduction d’épaisseur
- Stabilisation du profil
- Écrouissage contrôlé
Cette étape assure la transition entre la déformation importante et le laminage de précision final.
Passes de finition
Les passes finales sont centrées sur :
- Épaisseur finale
- Largeur finale
- Géométrie des bords
- Qualité de surface
- Tolérance dimensionnelle
Les passes de finition doivent fonctionner dans des conditions très stables. La conception précise des cylindres et la mesure en ligne prennent ici toute leur importance.
La largeur et l’épaisseur doivent être contrôlées conjointement
L’un des principaux défauts du laminage du fil plat est que l’épaisseur et la largeur n’évoluent pas indépendamment.
Lorsque l’épaisseur diminue, le matériau peut s’écouler latéralement et augmenter sa largeur.
D’où la relation :
Réduction d’épaisseur → Écoulement du matériau → Élargissement → Profil final
Si le plan de passes ne prend en compte que l’épaisseur, la largeur finale peut s’écarter de la valeur cible.
Un bon plan de passes gère les deux paramètres :
- Réduction d’épaisseur
- Développement de la largeur
Cela est particulièrement important pour les fils plats étroits avec des tolérances de largeur serrées.
Section transversale et conservation de la matière
Pendant le laminage, le matériau subit une déformation plastique. En négligeant de faibles effets de procédé, la surface de section transversale est liée approximativement à la déformation et à l’allongement du matériau.
Relation simplifiée :
A₀ × L₀ ≈ A₁ × L₁
Où :
A₀ = surface de section transversale initiale
L₀ = longueur initiale
A₁ = surface de section transversale finale
L₁ = longueur finale
Lorsque la section transversale diminue, le matériau s’allonge généralement.
C’est pourquoi la vitesse de laminage, la tension et la vitesse d’enroulement doivent être coordonnées avec le processus de déformation. Ce point est directement lié aux principes du contrôle de tension.
Plan de passes et écrouissage du matériau
Le laminage à froid augmente la résistance du matériau par écrouissage.
Pour l’acier à ressorts, cela peut être bénéfique car une haute résistance est souvent requise.
Cependant, un écrouissage excessif réduit la ductilité et augmente le risque de fissures.
Le procédé en plusieurs passes permet une meilleure maîtrise de l’accumulation de la déformation. Les ingénieurs évaluent :
- Réduction par passe
- Déformation à froid totale
- État intermédiaire du matériau
- Déformation de finition requise
L’objectif est d’obtenir les propriétés mécaniques et dimensionnelles finales exigées sans générer des contraintes de déformation excessives.
Ce point est étroitement lié au contrôle des contraintes résiduelles dans la production du fil plat laminé à froid.
Plan de passes et qualité des bords
La qualité des bords est l’une des caractéristiques majeures du fil plat de précision.
Une mauvaise conception des passes peut provoquer :
- Fissuration des bords
- Ondulation des bords
- Rayon de bord irrégulier
- Déformation excessive au niveau des bords
La géométrie des cylindres doit guider l’écoulement du matériau de manière contrôlée. Les facteurs influents incluent :
- Diamètre des cylindres
- Géométrie des gorges
- Réduction par passe
- Résistance du matériau
- Rapport largeur‑épaisseur
Un plan de passes bien conçu construit progressivement le profil final au lieu de contraindre le matériau à adopter immédiatement la géométrie finale.
Plan de passes et qualité de surface
Le plan de laminage influe également sur la qualité de surface.
Défauts potentiels :
- Marques de laminage
- Rayures
- Dispersion de la rugosité de surface
- Marques de déformation locale
L’état des cylindres est déterminant. Des cylindres de précision avec un état de surface adapté permettent de limiter les défauts de surface au niveau des passes de finition.
La vitesse de laminage et les conditions de lubrification influencent aussi l’état de surface final.
C’est pourquoi l’étape de finition doit être conçue en tenant compte à la fois de la précision dimensionnelle et de la qualité de surface.
Laminage en plusieurs passes et contrôle de tension
Le plan de passes et le contrôle de tension doivent être analysés conjointement.
Pendant le laminage, le matériau traverse continuellement différentes zones de déformation. Si la tension est instable :
- L’écoulement du matériau peut varier
- La force de laminage peut fluctuer
- L’épaisseur devient instable
- Une rupture du fil peut survenir
Un système coordonné se compose de : Dérouleur → Passes de laminage → Balancier / Contrôle de tension → Enrouleur
Une tension stable permet au système de laminage de travailler dans des conditions plus prévisibles.
Pour aller plus loin : Contrôle de tension pour le laminage du fil plat de précision : systèmes de déroulage, balancier et enroulage.
Laminage en plusieurs passes et mesure dimensionnelle en ligne
Les systèmes modernes de laminage de précision intègrent la mesure en ligne pendant la production.
Technologies de mesure courantes :
- Mesure laser d’épaisseur
- Mesure laser de largeur
- Mesure de profil
Le système compare en permanence les dimensions réelles aux valeurs cibles.
Processus simplifié : Laminage → Mesure en ligne → Dimension réelle → Comparaison avec la cible → Réglage / Asservissement → Produit stable
Cela permet de détecter les écarts dimensionnels bien plus tôt que les échantillonnages hors‑ligne traditionnels. Cela constitue également la base du bouclage fermé. Voir : Technologie de régulation d’épaisseur en boucle fermée pour laminoirs de précision.
Exemple de procédé de fil plat en plusieurs passes
Supposons un besoin de production où un fil rond en acier doit être transformé en fil plat rectangulaire de précision.
Le déroulement général du procédé :
Étape 1 — Déroulage
Le fil brut est déroulé depuis la bobine sous tension contrôlée.
Étape 2 — Redressage
Le fil est aligné avant d’entrer dans la section de laminage.
Étape 3 — Laminage initial
La section ronde commence à se transformer en profil plus plat.
Étape 4 — Laminage intermédiaire
L’épaisseur diminue tandis que la largeur se développe.
Étape 5 — Contrôle de profil
La géométrie rectangulaire se rapproche progressivement de la cible.
Étape 6 — Laminage de finition
La largeur et l’épaisseur finales sont atteintes.
Étape 7 — Mesure en ligne
Les dimensions finies sont surveillées en continu.
Étape 8 — Enroulage
Le fil plat fini est enroulé sur des bobines sous contrôle.
Le nombre réel de passes dépend du matériau spécifique et des exigences du produit.
Comment optimiser le nombre de passes de laminage
Davantage de passes ne signifie pas automatiquement une meilleure qualité.
Trop peu de passes peuvent entraîner :
- Déformation excessive par passe
- Force de laminage élevée
- Fissuration des bords
- Mauvais contrôle du profil
Trop de passes peuvent entraîner :
- Baisse de l’efficacité de production
- Complexité accrue de l’équipement
- Écrouissage supplémentaire
- Coûts de fabrication plus élevés
Le nombre optimal de passes est donc un équilibre entre :
Qualité + Productivité + Comportement du matériau + Capacité de l’équipement
La meilleure solution dépend de l’ensemble du procédé, pas d’un nombre fixe de passes.
Laminage en plusieurs passes pour fil plat en acier à ressorts
Le fil plat en acier à ressorts est une application particulièrement exigeante.
Matériaux tels que :
- SAE1070
- SAE1095
- 60Si2Mn
- SUP10
nécessitent une déformation à froid soigneusement contrôlée.
Le procédé de laminage doit équilibrer :
- Résistance
- Ductilité
- Précision dimensionnelle
- Qualité de surface
- Contraintes résiduelles
- Comportement en fatigue
Pour les applications de ressorts, le plan de passes doit être développé en fonction de la nuance du matériau et de son usage final.
Un plan conçu pour une nuance d’acier à ressorts ne doit pas être appliqué automatiquement à une autre sans validation du procédé.
Résolution des défauts en laminage plusieurs passes
Lorsque des défauts apparaissent, les ingénieurs doivent revoir l’ensemble du plan de passes.
| Problème | Cause possible | Solution potentielle |
|---|---|---|
| Fissuration des bords | Réduction excessive | Réduire la déformation par passe |
| Écart de largeur | Mauvais écoulement du matériau | Optimiser la géométrie des passes |
| Variation d’épaisseur | Jeu des cylindres instable | Améliorer le système de contrôle |
| Défauts de surface | Mauvais état des cylindres | Inspecter / améliorer la surface des cylindres |
| Rupture du fil | Tension ou réduction excessive | Optimiser tension et réduction |
| Mauvaise rectitude | Déformation inégale | Revoir séquence des passes et tension |
| Écrouissage excessif | Trop de déformation à froid | Optimiser la répartition de la réduction totale |
La bonne solution doit toujours être adaptée au matériau, à l’équipement et aux conditions réelles de production.
Solutions de laminage de précision en plusieurs passes de CRM
Sky Bluer Environmental Technology Co., Ltd. (CRM) développe des systèmes de laminage de précision sur mesure pour :
- Fil plat acier à ressorts
- Fil plat acier inoxydable
- Fil plat acier au carbone
- Fil plat cuivre
- Fil plat acier allié
- Fil profilé de précision
Notre méthodologie d’ingénierie intègre :
✓ Analyse des matériaux
✓ Conception du plan de passes
✓ Design des cylindres de précision
✓ Sélection du laminoir
✓ Contrôle de tension
✓ Mesure laser en ligne
✓ Asservissement servo
✓ Automatisation API
✓ Système d’enroulage
L’objectif est de fournir une solution de production complète adaptée aux paramètres du client :
- Fil d’entrée
- Nuance du matériau
- Largeur finale
- Épaisseur finale
- Tolérance dimensionnelle
- Exigences de surface
- Vitesse de production
Au lieu d’appliquer une configuration standard à toutes les applications, CRM conçoit le procédé de laminage en fonction du produit fini souhaité.
Foire aux questions (FAQ)
- Qu’est‑ce que le laminage du fil plat en plusieurs passes ? Le laminage du fil plat en plusieurs passes est un procédé où la déformation totale nécessaire pour transformer le fil d’entrée en fil plat est répartie sur plusieurs passes de laminage contrôlées.
- Pourquoi ne pas fabriquer le fil plat en une seule passe ? Une forte réduction en une seule passe génère une force de laminage excessive, un écoulement instable du matériau, un écrouissage important et augmente les risques de fissuration des bords ou de rupture du fil.
- Comment détermine‑t‑on la réduction par passe ? La réduction par passe dépend de la nuance du matériau, du format d’entrée, des dimensions finales, de l’équipement de laminage, de la tolérance exigée et du comportement de déformation du matériau.
- Plus de passes de laminage donnent‑elles systématiquement un meilleur fil plat ? Non. Trop peu de passes entraînent une déformation excessive ; trop de passes réduisent la productivité et génèrent un écrouissage inutile. Le nombre optimal doit équilibrer qualité et efficacité.
- Comment le plan de passes influence‑t‑il la largeur du fil plat ? Lorsque l’épaisseur diminue, le matériau s’écoule latéralement et augmente sa largeur. C’est pourquoi la conception des passes doit gérer simultanément la réduction d’épaisseur et le développement de la largeur.
- Quel est l’impact du laminage plusieurs passes sur l’acier à ressorts ? Le laminage contrôlé en plusieurs passes répartit la déformation à froid et permet de maîtriser l’écrouissage, l’écoulement matériau et la stabilité dimensionnelle. Le procédé exact dépend de la nuance d’acier à ressorts.
- Comment interagissent contrôle de tension et plan de passes ? Une tension stable assure un écoulement prévisible du matériau à travers les passes de laminage. Une tension instable peut causer des écarts dimensionnels, rupture du fil et déformation irrégulière.
- Peut‑on intégrer la mesure en ligne sur une ligne de laminage plusieurs passes ? Oui. La mesure laser en ligne surveille épaisseur et largeur pendant la production et fournit des données pour le réglage du procédé et le bouclage fermé.
Conclusion
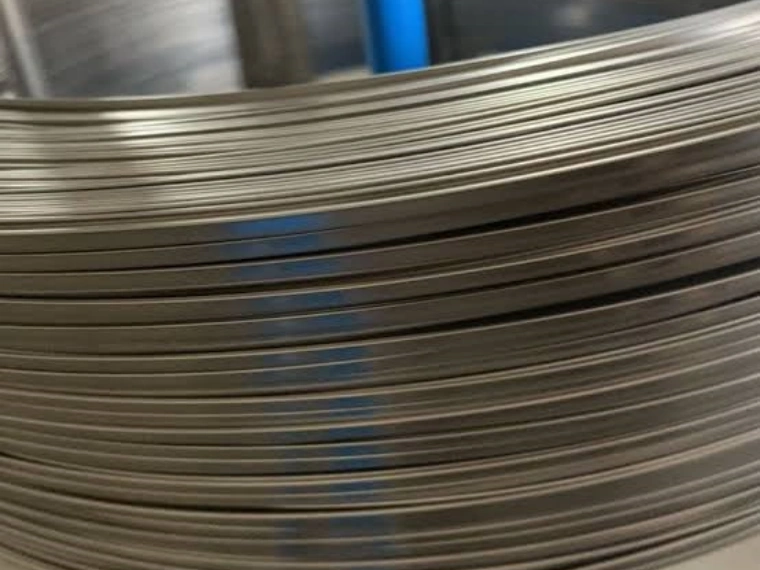
Le laminage du fil plat en plusieurs passes est un procédé de déformation contrôlée pour transformer du fil rond ou d’autres fils d’entrée en profil plat précis.
La réussite du procédé dépend d’un bon équilibre entre :
- Réduction totale
- Réduction par passe
- Séquence des passes
- Comportement du matériau
- Géométrie des cylindres
- Contrôle de tension
- Mesure en ligne
Pour l’acier à ressorts à haute résistance et autres matériaux de précision, répartir la déformation sur des passes adaptées améliore l’écoulement matériau, la stabilité dimensionnelle et la fiabilité de production.
L’objectif n’est pas de réduire le fil le plus vite possible.
L’objectif est de maîtriser la déformation à chaque étape jusqu’à obtenir la géométrie finale requise.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fournit des laminoirs de précision sur mesure et des solutions complètes pour la production de fil plat, associant ingénierie de procédé, outillage de précision, contrôle de tension, mesure en ligne et automatisation.
Du fil rond au fil plat de précision — chaque passe compte.