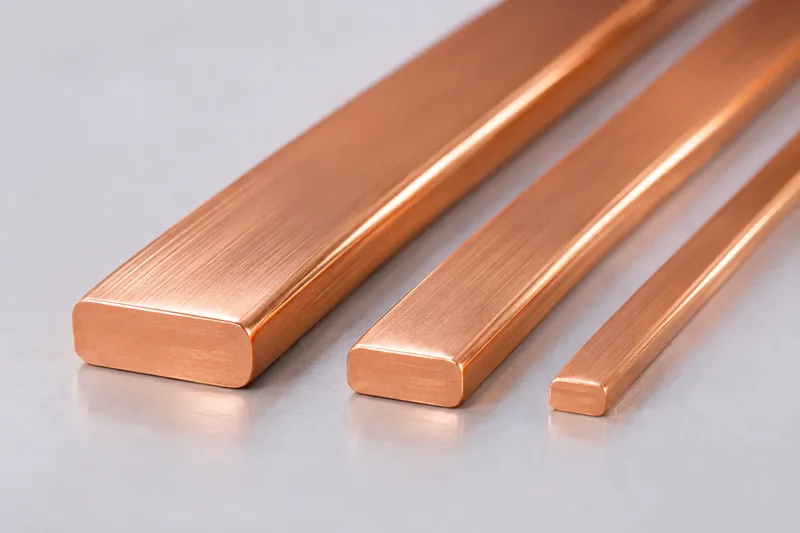
Le choix entre le laminage en une seule passe et le laminage en plusieurs passes constitue un élément important dans la fabrication de fils de cuivre rectangulaires. Il influence la répartition de la déformation du matériau, la maîtrise du procédé de laminage et la configuration des équipements pouvant convenir à l’application.
Le laminage en une seule passe permet de réaliser l’opération de mise en forme nécessaire en un seul passage, tandis que le laminage en plusieurs passes répartit la déformation sur plusieurs étapes. Aucune de ces deux méthodes ne garantit systématiquement une meilleure précision dimensionnelle, une productivité plus élevée ou une qualité de surface supérieure.
Ce guide présente les principales différences entre ces deux procédés, les méthodes de calcul des taux de réduction et les critères pratiques à prendre en compte pour choisir un procédé de fabrication de conducteurs en cuivre rectangulaires.
1. Laminage en une seule passe ou en plusieurs passes : principales différences
Laminage en une seule passe
Le laminage en une seule passe consiste à former ou à réduire les dimensions d’un fil de cuivre au cours d’un unique passage entre les cylindres de laminage. Les dimensions obtenues dépendent du matériau d’entrée, de la géométrie des cylindres, du réglage de l’entrefer et des conditions de fonctionnement.
Cette méthode peut convenir lorsque les dimensions du fil d’entrée sont déjà proches des dimensions finales recherchées et que la déformation nécessaire reste compatible avec les capacités de l’équipement.
Laminage en plusieurs passes
Le laminage en plusieurs passes répartit la déformation nécessaire sur deux passages ou davantage, au moyen de plusieurs cages de laminage ou de passages successifs dans un équipement adapté.
Cette méthode permet de répartir le programme de réduction sur plusieurs étapes. Elle nécessite toutefois de prendre en compte l’alignement, la synchronisation des vitesses, la maîtrise de la tension du fil et la déformation cumulée du matériau.
Principales différences
| Critère | Laminage en une seule passe | Laminage en plusieurs passes |
|---|---|---|
| Nombre de passes | Une | Deux ou davantage |
| Déformation | Réalisée en une seule étape | Répartie sur plusieurs étapes |
| Équipement | Peut nécessiter moins d’étapes de laminage | Peut nécessiter des cages supplémentaires ou des passages successifs |
| Réglage du procédé | Moins de paramètres liés aux différentes passes | Davantage de variables à coordonner |
| Précision dimensionnelle | Dépend de l’outillage et des conditions de fonctionnement | Dépend de chaque passe et de la coordination du procédé |
| Principal critère | Faisabilité de la mise en forme en une seule passe | Stabilité du programme de passes dans son ensemble |
Ces différences décrivent les caractéristiques générales des procédés et ne constituent pas des garanties de performances supérieures.
2. Comment calculer le taux de réduction au laminage
Le calcul du taux de réduction permet aux fabricants d’évaluer les modifications dimensionnelles nécessaires pendant le laminage.
Pour calculer la réduction d’épaisseur :
Réduction d’épaisseur (%) = [(Épaisseur initiale − Épaisseur finale) ÷ Épaisseur initiale] × 100
Exemple : réduction de l’épaisseur d’un fil de cuivre de 2,00 mm à 1,50 mm
Prenons l’exemple d’un conducteur en cuivre rectangulaire dont l’épaisseur initiale est de 2,00 mm et l’épaisseur finale souhaitée de 1,50 mm.
Pour un laminage en une seule passe :
Réduction = [(2,00 − 1,50) ÷ 2,00] × 100 = 25 %
À titre d’illustration, un procédé en deux passes pourrait répartir la réduction de la manière suivante :
| Étape de laminage | Épaisseur initiale | Épaisseur finale | Réduction |
|---|---|---|---|
| Une seule passe | 2,00 mm | 1,50 mm | 25,0 % |
| Plusieurs passes : passe 1 | 2,00 mm | 1,75 mm | 12,5 % |
| Plusieurs passes : passe 2 | 1,75 mm | 1,50 mm | 14,3 % |
Les deux méthodes permettent d’obtenir une réduction totale d’épaisseur de 25 %.
Ces valeurs sont uniquement des exemples mathématiques. Elles ne constituent ni des programmes de laminage recommandés ni des performances garanties des équipements CRM.
Réduction d’épaisseur et réduction de section transversale
La réduction d’épaisseur ne correspond pas nécessairement à la réduction de la section transversale, car le cuivre peut s’élargir latéralement pendant le laminage.
Pour un conducteur rectangulaire à angles vifs :
Section transversale (mm²) = Largeur (mm) × Épaisseur (mm)
Réduction de section (%) = [(Section initiale − Section finale) ÷ Section initiale] × 100
Pour les conducteurs présentant des angles arrondis ou des profils spéciaux, il convient d’utiliser la géométrie réelle de la section transversale.
Il est donc important de prendre en compte à la fois la réduction d’épaisseur et la réduction de section lors de l’évaluation d’un procédé de laminage.
3. Influence du nombre de passes sur la qualité du fil de cuivre
Les spécifications des fils de cuivre rectangulaires portent généralement sur la largeur, l’épaisseur, le rayon des angles, l’état de surface et les propriétés mécaniques.
Précision dimensionnelle
Lors du laminage en une seule passe, la modification dimensionnelle nécessaire est réalisée en une seule étape. Dans un procédé en plusieurs passes, la déformation est répartie sur des étapes successives.
Dans les deux cas, les résultats dépendent de la maîtrise de l’entrefer entre les cylindres, de la géométrie de l’outillage, de la régularité du matériau d’entrée et de la stabilité des conditions de fonctionnement.
Un nombre plus élevé de passes ne garantit pas automatiquement des tolérances dimensionnelles plus serrées.
Rayon des angles et qualité de surface
Le rayon final des angles dépend de la conception de l’outillage, de l’écoulement du matériau et des conditions de mise en forme. Certaines spécifications de conducteurs peuvent nécessiter des opérations supplémentaires de formage des bords.
La qualité de surface est influencée par l’état du matériau d’entrée, l’usure des cylindres, l’alignement, la lubrification et la stabilité du procédé.
Aucune des deux méthodes de laminage ne garantit intrinsèquement une meilleure qualité de surface.
Pour approfondir ces aspects, consultez notre guide du procédé de laminage du cuivre.
4. Propriétés du matériau et capacité de production
Nuances de cuivre et écrouissage
Parmi les nuances de cuivre couramment utilisées pour la fabrication de conducteurs électriques figurent les C11000 (Cu-ETP), C10200 (Cu-OF) et C10100 (Cu-OFE).
Le choix du procédé de laminage approprié dépend non seulement de la nuance de cuivre, mais aussi de son état métallurgique initial, de son historique de déformation et des propriétés exigées pour le produit fini.
Le laminage à froid peut provoquer un écrouissage du cuivre, qui modifie sa résistance mécanique et sa ductilité. Le laminage en plusieurs passes répartit la déformation, mais ne supprime pas l’écrouissage cumulé.
Un recuit peut être nécessaire selon l’état du matériau et les spécifications du conducteur fini. La nécessité de cette opération et son emplacement dans le procédé doivent être évalués séparément.
Le laminage en plusieurs passes augmente-t-il la production ?
Pas nécessairement.
Pour un conducteur unique en cuivre nu, la production théorique peut être calculée à l’aide de la formule suivante :
Production théorique (kg/h) = Section transversale (mm²) × Vitesse (m/min) × Masse volumique du cuivre (g/cm³) × 0,06
La masse volumique du cuivre à température ambiante est d’environ 8,96 g/cm³.
La production réelle dépend également des temps d’arrêt, de l’efficacité opérationnelle et du taux de produits conformes.
Dans une ligne de laminage en plusieurs passes, les différentes étapes doivent fonctionner à des vitesses compatibles tout en maintenant une tension stable du fil et la qualité requise du produit.
L’ajout de cages de laminage n’augmente pas automatiquement la capacité de production. De même, un nombre réduit de passes ne signifie pas nécessairement une vitesse de production plus élevée.
Il convient donc d’évaluer la capacité de l’ensemble de la ligne plutôt que de se fonder uniquement sur la vitesse maximale d’une cage de laminage.
5. Comment choisir le procédé de laminage adapté
Le choix entre le laminage en une seule passe et le laminage en plusieurs passes doit avant tout reposer sur les exigences applicables au conducteur fini.
| Informations nécessaires | Objectif |
|---|---|
| Nuance et état métallurgique du cuivre | Évaluer le comportement du matériau lors de la déformation |
| Dimensions et forme du matériau d’entrée | Définir la géométrie initiale |
| Largeur et épaisseur finales | Déterminer la modification dimensionnelle nécessaire |
| Tolérances dimensionnelles | Définir les exigences de précision |
| Rayon des angles et exigences de surface | Évaluer les besoins en outillage et en mise en forme |
| Capacité de production souhaitée | Évaluer la configuration de la ligne |
| Exigences de recuit et de bobinage | Évaluer l’intégration de l’ensemble du procédé |
Le laminage en une seule passe peut être envisagé lorsque la déformation nécessaire peut être réalisée en une seule étape, dans des conditions de fonctionnement vérifiées.
Le laminage en plusieurs passes peut être envisagé lorsque la déformation doit être répartie sur plusieurs étapes ou lorsque des ajustements supplémentaires de mise en forme sont nécessaires.
Le nombre de passes approprié doit être déterminé à partir d’une évaluation technique et, si nécessaire, d’essais de procédé.
Pour aller plus loin, consultez nos articles Laminoir pour fil plat ou machine de tréfilage pour les conducteurs en cuivre rectangulaires et Comment définir les spécifications d’une ligne de production de fil de bobinage plat aux dimensions personnalisées.
Vérifier les performances de l’équipement avant l’achat
Demandez aux fournisseurs de préciser le programme de passes proposé, la configuration de l’outillage, les conditions de fonctionnement et la production attendue pour plusieurs dimensions représentatives de conducteurs.
Lors des essais de réception en usine (Factory Acceptance Test, FAT) convenus, il convient d’évaluer la vitesse de fonctionnement stabilisée, les dimensions finales, le rayon des angles, la qualité de surface, la quantité de produits conformes et les propriétés mécaniques pertinentes.
Les valeurs garanties doivent être consignées dans les spécifications techniques convenues entre les parties.
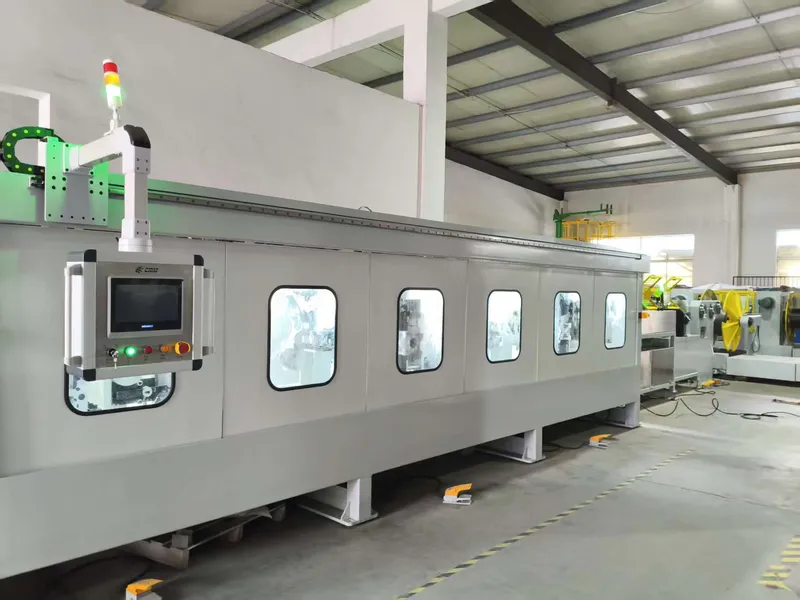
Le laminoir de précision CRM pour fil plat constitue une référence pour étudier des configurations d’équipements adaptées à différentes applications.
Foire aux questions (FAQ)
Le laminage en plusieurs passes est-il plus précis que le laminage en une seule passe ?
Pas nécessairement. La précision dépend de l’outillage, du réglage de l’entrefer entre les cylindres, de la régularité du matériau, de l’alignement et des conditions de fonctionnement, et non uniquement du nombre de passes.
Peut-on fabriquer du fil de cuivre rectangulaire en une seule passe ?
Certaines modifications dimensionnelles peuvent être réalisées en une seule passe. Leur faisabilité dépend du matériau d’entrée, des dimensions souhaitées, des tolérances et des capacités de l’équipement.
Le laminage en plusieurs passes nécessite-t-il un recuit intermédiaire ?
Pas toujours. Les besoins en recuit dépendent de l’état initial du matériau, de la déformation cumulée et des propriétés exigées pour le produit fini.
Combien de passes de laminage faut-il pour fabriquer du fil de cuivre rectangulaire ?
Il n’existe pas de nombre universel. Le nombre de passes dépend du matériau, des dimensions initiales, du profil final, de la déformation admissible et de la configuration de l’équipement.
Conclusion
Le laminage en une seule passe et le laminage en plusieurs passes constituent deux approches différentes pour fabriquer des fils de cuivre rectangulaires.
Le laminage en une seule passe réalise la déformation en une étape, tandis que le laminage en plusieurs passes la répartit sur plusieurs étapes. Le choix approprié dépend des dimensions du conducteur, des propriétés du matériau, des exigences de qualité et des conditions de production.
Aucune de ces deux méthodes ne garantit intrinsèquement une précision ou une productivité supérieure. Le choix des équipements doit s’appuyer sur des calculs techniques et une vérification adaptée du procédé.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fabrique des laminoirs de précision et des équipements sur mesure pour la transformation des fils métalliques.
Transmettez à notre équipe d’ingénieurs le plan de votre conducteur, les spécifications du matériau et votre objectif de production afin d’étudier une configuration de laminage adaptée à vos besoins.