Pourquoi le processus de laminage détermine la qualité du fil plat en acier inoxydable
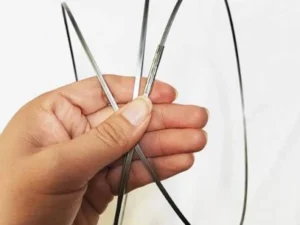
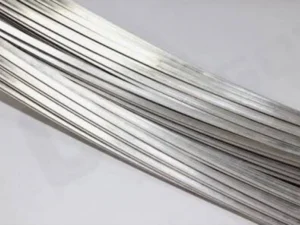
Le fil plat en acier inoxydable est apprécié pour sa précision dimensionnelle, sa résistance à la corrosion et sa stabilité mécanique, des caractéristiques directement déterminées par le processus de laminage. Contrairement à d’autres procédés de mise en forme, tels que le tréfilage ou l’emboutissage, le laminage permet d’obtenir une déformation uniforme, de préserver l’intégrité du matériau et d’assurer un contrôle précis de paramètres essentiels tels que la tolérance d’épaisseur, le rayon R et l’état de surface.
Cet article présente en détail les principes techniques du processus de laminage du fil plat en acier inoxydable, en expliquant comment chaque étape contribue aux performances du produit final et pourquoi la précision de la conception du procédé est essentielle pour les applications industrielles.
Principes techniques essentiels du laminage du fil plat en acier inoxydable
Comportement du matériau lors du laminage à froid : structure des grains et résistance mécanique
Le laminage à froid permet de mettre en forme le fil d’acier inoxydable à température ambiante en appliquant une force à travers les cylindres de laminage, ce qui entraîne l’allongement et la réorientation des grains métalliques. Ce processus augmente la résistance du matériau par écrouissage tout en maintenant sa ductilité.
Pour les nuances d’acier inoxydable telles que 304 et 316L, l’affinement de la structure granulaire qui en résulte augmente la résistance à la traction de 20 à 30 % par rapport aux alternatives laminées à chaud, améliore la résistance à la corrosion en préservant la couche protectrice d’oxyde de chrome et assure des propriétés mécaniques homogènes sur toute la section du fil, avec une variation de la résistance à la traction généralement limitée à ±4 %.
Toutefois, une déformation excessive peut entraîner un grossissement des grains ou l’apparition de fissures. Les différentes passes de laminage doivent donc être soigneusement réglées en fonction de la limite d’élasticité du matériau, qui se situe généralement entre 205 et 275 MPa pour l’acier inoxydable 304.
Conception des passes de laminage : du fil rond au fil plat
La production de fil plat nécessite une succession de passes de laminage, chacune permettant de contrôler la déformation et l’évolution de la section transversale :
- Optimisation du taux de réduction : chaque passe réduit l’épaisseur de 12 à 22 % ; la réduction totale se situe généralement entre 40 et 70 %.
- Conception du profil des cylindres : des cylindres concaves ou convexes rectifiés avec précision compensent le retour élastique du matériau, d’environ 15 à 20 %.
- Logique de la séquence des passes : les premières passes sont principalement consacrées à la formation du profil — rond → ovale → rectangulaire —, tandis que les dernières permettent d’affiner les dimensions finales. L’analyse par éléments finis (FEA) contribue à prévenir des défauts tels que la porosité au niveau de l’axe central ou le repliement des bords.
Paramètres critiques du processus pour garantir une production homogène
La production d’un fil plat de haute qualité dépend d’un contrôle précis des principaux paramètres du procédé :
- Température : le laminage à froid génère de la chaleur ; maintenir la température du fil entre 25 et 80 ℃ permet de prévenir les problèmes liés à la corrosion.
- Lubrification : elle réduit le frottement, avec un coefficient ≤ 0,1, tout en évitant les résidus indésirables. Pour les fils destinés aux applications médicales, des lubrifiants biocompatibles sont nécessaires.
- Tension : une tension correctement contrôlée garantit une déformation uniforme, généralement de 5 à 15 MPa pour les fils fins et de 20 à 30 MPa pour les fils plus épais.
Stabilisation après laminage : recuit et finition
Après le laminage, le fil plat subit différents traitements de stabilisation afin de fixer ses propriétés :
- Recuit de détente : réalisé à une température de 850 à 950 ℃ pendant 1 à 2 heures, ce traitement permet de réduire les contraintes résiduelles générées par le laminage, susceptibles d’entraîner des déformations pendant le stockage ou l’assemblage. Pour les applications de précision, le recuit est suivi d’un nouveau redressage afin d’obtenir une rectitude ≤ 0,08 mm/m.
- Finition de surface : selon l’application, le fil peut subir un polissage mécanique, avec une rugosité Ra ≤ 0,3 μm pour les contacts électriques, ou une passivation, qui peut améliorer la résistance à la corrosion de 30 à 50 % conformément à la norme ASTM A967.
Technologies avancées dans la production de fil plat en acier inoxydable
Personnalisation du rayon R et contrôle précis des bords
Les applications du fil plat, des connecteurs aux ressorts, exigent des rayons R précis et des bords lisses afin d’éviter les concentrations de contraintes et d’améliorer l’ajustement lors de l’assemblage.
Les laminoirs modernes permettent de personnaliser le rayon R entre 0,3 et 1,5 mm, garantissant ainsi la compatibilité avec des composants de haute précision.
Laminage de différents matériaux et applications hybrides
La technologie de laminage du fil plat ne se limite plus à l’acier inoxydable. Les équipements modernes permettent également de traiter l’acier au carbone, le cuivre, l’aluminium et les alliages de nickel.
La production hybride permet de fabriquer des fils colaminés ou multicouches, combinant différentes propriétés telles que la résistance à la corrosion avec la conductivité électrique ou les performances magnétiques.
Conclusion : solutions de laminage de précision de Sky Bluer
Le processus de laminage du fil plat en acier inoxydable associe métallurgie, ingénierie mécanique et contrôle qualité. Sky Bluer Environmental Technology Co., Ltd. propose des laminoirs de précision capables de traiter les aciers inoxydables 304, 316L, 321 et 430, ainsi que l’acier au carbone, le cuivre, l’aluminium et les alliages de nickel, pour des épaisseurs de 0,05 à 2,5 mm, des largeurs de 0,2 à 10 mm et un contrôle personnalisable du rayon R.
Nos équipements assurent une production homogène, une efficacité de production élevée et une qualité fiable pour les applications industrielles, automobiles et médicales.
Contactez-nous pour découvrir comment nos équipements de laminage de précision peuvent améliorer votre processus de fabrication de fil plat.