Introduction
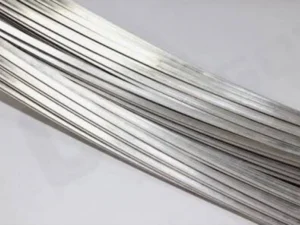
Le fil de section triangulaire, également appelé fil en coin ou wedge wire, présente des caractéristiques structurelles particulièrement robustes. Sa géométrie permet de répartir uniformément les forces et les contraintes sur ses trois faces et ses angles internes, ce qui lui confère une meilleure résistance à la flexion et à la déformation.
Il s’agit d’un produit métallique de précision largement utilisé dans les filtres de traitement de l’eau, les systèmes de criblage industriel et les procédés de séparation des minerais. Ses performances dépendent fortement de la précision de sa section transversale, qui influence directement l’efficacité de filtration, la résistance à l’usure et l’intégrité structurelle.
Cet article présente l’ensemble du processus de fabrication, depuis la sélection de la matière première jusqu’au contrôle qualité final, en mettant l’accent sur le processus de laminage du fil en coin qui permet d’obtenir des profils réguliers et hautement performants.
La compréhension du processus de production et de ses principaux paramètres permet aux fabricants comme aux utilisateurs finaux de mieux apprécier le rôle essentiel du formage de précision et des traitements postérieurs dans la fabrication de fils triangulaires fiables.
Comprendre le fil triangulaire
Le fil triangulaire est un type de fil métallique présentant une section transversale triangulaire ou en forme de coin. Cette géométrie permet de contrôler précisément l’espacement et d’optimiser la surface ouverte, ce qui le rend particulièrement adapté aux applications de filtration et de séparation.
Les matériaux couramment utilisés comprennent :
- Acier inoxydable (304, 316, 316L)
- Acier au carbone
- Alliages spéciaux offrant une résistance accrue à la corrosion ou à l’usure
Principaux indicateurs de performance :
- Précision dimensionnelle : une largeur et une épaisseur uniformes sont essentielles pour assurer un assemblage correct et une bonne efficacité de filtration.
- État de surface : des surfaces lisses réduisent les risques de colmatage et améliorent l’écoulement.
- Résistance mécanique et résistance à l’usure : une résistance élevée à la traction garantit une bonne durabilité sous contraintes mécaniques et dans des environnements difficiles.
Matières premières et préparation
La sélection d’un fil brut de haute qualité est essentielle pour produire un fil triangulaire ou un fil en coin aux performances constantes. Les principales spécifications concernant les matériaux, les dimensions et les tolérances sont résumées ci-dessous :
| Paramètre | Fil entrant (matière première) | Fil sortant (fil triangulaire/en coin fini) | Remarques |
|---|---|---|---|
| Diamètre | ±0,02 mm | ±0,01 mm | Assure un laminage uniforme et minimise les variations dimensionnelles du profil en coin |
| Dureté | HRC 15–25 (acier) | HRC 20–30 | Dépend du matériau et de la résistance à l’usure requise |
| Ductilité | Allongement ≥25 % | Maintenue après laminage | Évite les fissures ou l’écaillage des arêtes |
| Composition chimique | Nuance d’alliage spécifiée, par exemple acier inoxydable 304 ou 316 | Identique à la matière première | La régularité est essentielle pour la résistance à la corrosion et la résistance mécanique |
| État de surface | Lisse, sans oxydes | Lisse, poli ou passivé | Le décapage acide ou le nettoyage élimine la calamine et les oxydes |
| Précision des arêtes | N/A | ±0,02 mm | Garantit un assemblage correct et la surface ouverte requise dans les filtres |
Les étapes de prétraitement comprennent :
- Décapage acide ou nettoyage : élimine les oxydes de surface et les contaminants.
- Recuit : améliore la ductilité avant le laminage et contribue à prévenir la formation de fissures.
- Inspection de surface : permet de détecter les rayures, les bosses et autres défauts.
Le respect de ces exigences avant le laminage permet de réduire le taux de rebut, d’améliorer la régularité du formage lors des étapes suivantes et de garantir un fil triangulaire ou en coin de haute qualité pour les applications industrielles exigeantes.
Processus de laminage du fil en coin
Le processus de laminage du wedge wire transforme un fil rond en un profil triangulaire ou en forme de coin de haute précision au moyen d’une série d’étapes mécaniques soigneusement contrôlées.
Ce processus nécessite des équipements de laminage avancés ainsi qu’un contrôle précis des paramètres afin de garantir une précision dimensionnelle constante, un bon état de surface et des performances mécaniques régulières.
Types de laminoirs et principe de fonctionnement
Les laminoirs pour fil en coin sont des systèmes spécialisés à plusieurs rouleaux qui transforment progressivement le fil brut jusqu’à obtenir le profil en coin souhaité. Les principaux types comprennent :
- Laminoirs à deux rouleaux pour fil en coin : adaptés aux fils de petites dimensions ou à la fabrication de prototypes, avec une configuration plus simple et un coût réduit.
- Systèmes à quatre rouleaux ou multirouleaux : couramment utilisés pour la production industrielle, ils offrent une précision supérieure et un meilleur état de surface.
- Systèmes automatiques intégrés : ils regroupent l’alimentation du fil, le laminage, l’ébarbage des bords et la récupération du produit fini afin d’assurer une production à haut rendement.
Principe de fonctionnement :
Le fil brut traverse une série de rouleaux présentant des profils progressifs. Chaque jeu de rouleaux applique une pression contrôlée afin de réduire l’épaisseur du matériau et de former progressivement une section triangulaire précise, tout en préservant l’intégrité de la surface.
Étapes du laminage
Formage initial
- Le fil entre dans le premier jeu de rouleaux, qui amorce le processus de formage en transformant la section circulaire en un profil triangulaire ou en coin approximatif.
- Cette étape assure une répartition appropriée du matériau sur la largeur du triangle et évite une déformation excessive susceptible de provoquer des fissures.
Laminage intermédiaire
- Le fil passe à travers des jeux de rouleaux intermédiaires qui affinent progressivement la forme triangulaire.
- L’épaisseur, la largeur et l’angle du profil en coin sont ajustés progressivement afin de respecter les tolérances dimensionnelles requises.
- Une lubrification peut être appliquée afin de réduire les frottements et d’éviter les rayures de surface.
Laminage final et calibrage
- Les rouleaux de finition garantissent une section transversale finale uniforme sur toute la longueur du fil.
- Le réglage précis de l’écartement et de la pression des rouleaux permet de conserver des arêtes nettes sans formation de bavures.
- Cette étape intègre souvent des systèmes de coupe ou de bobinage pour la récupération du produit fini.
Paramètres typiques du processus
| Paramètre | Plage typique | Fonction |
|---|---|---|
| Pression de laminage | 50–250 MPa | Contrôle l’écoulement du matériau et prévient la formation de fissures |
| Écartement des rouleaux | Tolérance de 0,05–0,2 mm | Garantit une largeur et une hauteur précises du profil en coin |
| Vitesse de laminage | 2–8 m/min | Assure un équilibre entre productivité et qualité de surface |
| Lubrification | Huile ou lubrifiant synthétique | Réduit les frottements, l’usure et les défauts de surface |
| Alignement de l’alimentation du fil | ±0,01 mm | Évite le désalignement des arêtes et les écarts de section transversale |
Principaux défis techniques
La production d’un fil en coin de haute qualité nécessite de maîtriser plusieurs défis techniques :
- Maintien d’une section transversale uniforme : un écoulement irrégulier du matériau peut entraîner un mauvais assemblage et réduire l’efficacité de filtration.
- Intégrité de surface : les rayures, fissures et bavures doivent être évitées afin de préserver les performances structurelles.
- Contrôle des contraintes résiduelles : un laminage inadéquat peut générer des contraintes internes qui affectent la stabilité dimensionnelle et les propriétés mécaniques.
- Compatibilité avec les matériaux : les fils de dureté élevée nécessitent des rouleaux plus résistants ainsi qu’une lubrification soigneusement contrôlée afin de limiter l’usure des outils.
Automatisation et systèmes de contrôle avancés
Les lignes modernes de laminage de fil en coin, telles que la CRM Wedge Wire Rolling Mill, intègrent des capteurs avancés, des systèmes de contrôle PLC et une alimentation automatique du fil afin de :
- Surveiller en temps réel la pression et l’écartement des rouleaux.
- Détecter les défauts de surface pendant le laminage.
- Régler automatiquement la vitesse de laminage et la lubrification.
- Réduire l’intervention de l’opérateur tout en améliorant la régularité et l’efficacité du processus.
En associant une conception mécanique de précision à un contrôle numérique, ces machines permettent de produire du fil en coin de haute qualité pour des applications telles que le traitement de l’eau, les cribles miniers et les systèmes de séparation utilisés dans l’industrie chimique.
Traitements après laminage
Après le laminage, le fil en coin subit souvent des traitements complémentaires afin d’améliorer ses performances et sa durabilité :
- Traitement thermique : recuit ou trempe en option afin de réduire les contraintes internes et d’améliorer les propriétés mécaniques.
- Traitement de surface : polissage, passivation ou application d’un revêtement anticorrosion.
- Contrôle dimensionnel : mesure laser et inspection optique afin de vérifier la conformité aux tolérances spécifiées.
Ces opérations permettent non seulement de garantir les performances du produit, mais aussi de prolonger sa durée de vie dans les applications industrielles exigeantes.
Applications du fil triangulaire
Le fil triangulaire est un matériau polyvalent utilisé dans de nombreux secteurs industriels :
- Traitement de l’eau : éléments filtrants et grilles de filtration pour les applications municipales et industrielles.
- Exploitation minière : cribles et classificateurs pour la séparation des minerais.
- Industrie chimique : séparation et filtration des solides présents dans les liquides.
- Pétrole et gaz : systèmes de contrôle du sable et crépines pour boues.
Les dimensions du fil et les angles du profil en coin peuvent être adaptés aux différentes applications afin d’obtenir un équilibre optimal entre surface ouverte, résistance mécanique et caractéristiques d’écoulement.
Conclusion
La fabrication d’un fil triangulaire de haute qualité nécessite un contrôle rigoureux de la sélection des matériaux, de la précision du laminage, des traitements postérieurs et du contrôle qualité. Les laminoirs avancés pour fil en coin, tels que le CRM Wedge Wire Rolling Mill 2026, permettent d’optimiser ces différentes étapes tout en garantissant une précision dimensionnelle élevée, un excellent état de surface et une grande durabilité.
Vous souhaitez optimiser votre production de fil ? Contactez Sky Bluer Environmental Technology Co., Ltd. pour découvrir des solutions personnalisées adaptées à vos besoins de fabrication.